Schnelle Antwort
Geben Sie die Oberflächenbeschaffenheit nur dort an, wo sie die Dichtung, Reibung, Ermüdung, das optische Erscheinungsbild oder einen Verbindungszustand verändert. Koppeln Sie den Rauheitswert mit dem Prozess und der Verlegerichtung, die die Funktion benötigt.
Wichtige Erkenntnisse
- Verwenden Sie eine Ra-Anforderung nur auf Oberflächen, bei denen sie die Leistung oder das Erscheinungsbild beeinträchtigt.
- Geben Sie die Messrichtung an, wenn die Texturausrichtung das Ergebnis ändert.
- Bestätigen Sie, dass der ausgewählte Bearbeitungs-, Schleif- oder Endbearbeitungsprozess den Wert wirtschaftlich erreichen kann.
- Geben Sie an, ob vor oder nach der Endbearbeitung kritische Maße gelten, und identifizieren Sie Bereiche, die abgedeckt werden müssen.
Eine Dichtfläche kann aufgrund eines gerichteten Kratzers versagen, selbst wenn ihre durchschnittliche Rauheit akzeptabel ist. Ein sichtbares Gehäuse kann eine Rauheitsvorgabe erfüllen und dennoch anders aussehen als ein genehmigtes Muster. Trennen Sie Textur, Aussehen und Schutz voneinander, sodass der Lieferant in der Zeichnung weiß, was er herstellen und wie er es überprüfen muss.
Beginnen Sie mit der bearbeiteten Oberfläche
Beim Schneiden entsteht ein Muster, das von der Werkzeuggeometrie, dem Vorschub, dem Eingriff, dem Material und der Vibration beeinflusst wird. Werkzeugspuren sind nicht automatisch Mängel, aber sie können von Bedeutung sein, wenn sie mit einer Versiegelung, Bewegung, Reinigungsanforderung oder Betrachtungsbedingung interagieren. Identifizieren Sie die spezifischen Oberflächen, bei denen die Textur eine funktionale Auswirkung hat.
Verlangen Sie nicht überall ein extrem glattes Ergebnis, nur um Qualität zu kommunizieren. Das Erreichen und Überprüfen auf verdeckten oder nicht funktionsfähigen Flächen kann dazu führen, dass Arbeitsschritte hinzugefügt werden, ohne dass dies der Baugruppe hilft. Wenn eine Oberfläche über die normale Bearbeitung und Kantenbearbeitung hinaus keine besondere Kontrolle erfordert, machen Sie diesen Umfang im Zeichnungspaket deutlich.
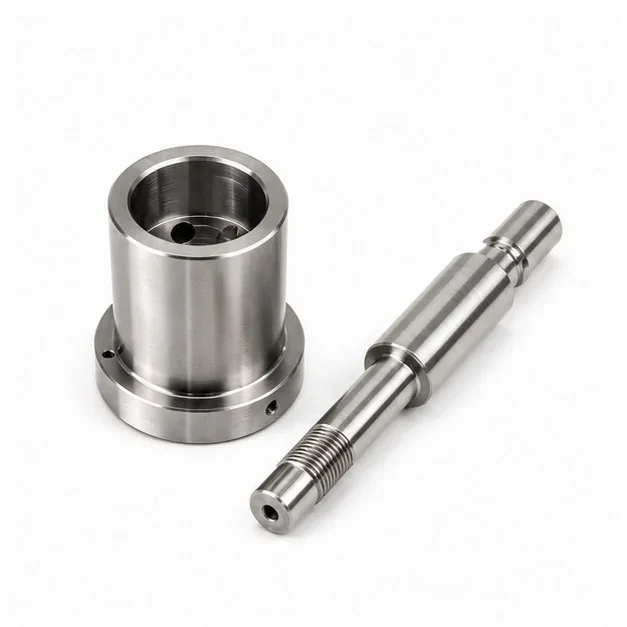
Die Bearbeitungsrichtung kann ein sichtbares Oberflächenmuster hinterlassen; Ein Foto bestimmt nicht seinen Ra-Wert.
Verstehen Sie die Grenze eines einzelnen Ra-Werts
Ra beschreibt das arithmetische Mittel der absoluten Profilabweichungen unter definierten Messbedingungen. Verschiedene Profile können ähnliche Durchschnittswerte ergeben. Ein gerichteter Kratzer oder ein einzelner Defekt kann für die Funktion von Bedeutung sein, selbst wenn eine durchschnittliche Messung akzeptabel erscheint.
Geben Sie die anwendbaren Parameter, Einheiten, Flächen und Maßkonventionen anhand einer anerkannten Zeichenpraxis an. Messrichtung, Filterung und Auswertebedingungen beeinflussen die Interpretation. Dieser Leitfaden weist keine universelle Ra-Fähigkeit zu und reproduziert keine Standard-Akzeptanztabelle. Ein qualifizierter Gutachter sollte die beabsichtigte Beschreibung und Methode bestätigen.
Unterscheiden Sie zwischen Textur, Aussehen und Schutz
| Ziel / Anforderung | Zweck | Aussehen | Dimensionswirkung | Annahme |
|---|---|---|---|---|
| Wie bearbeitet | Erfüllen Sie die Anforderungen an die Funktionsoberfläche direkt beim Schneiden | Werkzeugspuren können sichtbar bleiben | Im angegebenen fertigen Zustand prüfen | Vereinbaren Sie zulässige Markierungen, Grate und Kontrollzonen |
| Kontrollierte Rauheit | Kontrollieren Sie die Textur auf einer Dichtungs-, Gleit- oder anderen Funktionsoberfläche | Ein Rauheitswert definiert nicht die visuelle Gleichmäßigkeit | Größe und Form bedürfen weiterhin getrennter Grenzen | Geben Sie Parameter, Einheiten, Standort und Messbedingungen an |
| Polieren | Erhalten Sie die gewünschte Textur oder das gewünschte Aussehen | Kann sichtbare Werkzeugspuren reduzieren | Entfernt Material und kann Kanten verändern | Vereinbaren Sie Textur- oder visuelle Kriterien und überprüfen Sie die kritische Geometrie erneut |
| Perlenstrahlen | Erstellen Sie ein bestimmtes Oberflächenerscheinungsbild | Die Textur hängt vom vereinbarten Prozess ab | Schützen Sie kritische Passungen, Gewinde und Kontaktbereiche | Vereinbaren Sie Muster, Maskierungszonen und Endkontrollen |
| Eloxieren | Wenden Sie die angegebene Behandlung auf ein verträgliches Material an | Legierung und Verarbeitung beeinflussen die Farbe | Überprüfen Sie die Toleranz, die Maskierung und die endgültige Passform | Bestätigen Sie die Behandlungsspezifikation und die Aussehenskriterien |
| Überzug | Tragen Sie für den Servicebedarf eine spezifizierte Beschichtung auf | Hängt von der Beschichtung und Vorbereitung ab | Durch die Beschichtung können sich die Paarungsgrößen verändern | Bestätigen Sie Kompatibilität, Beschichtungsanforderungen und Endabmessungen |
Hierbei handelt es sich um allgemeine Fertigungshinweise. Bestätigen Sie mit HongKe die Verfügbarkeit und Eignung aller gewünschten Oberflächen für das jeweilige Material und Teil.
Beim Polieren wird Material abgetragen und kann Kanten oder lokale Geometrie verändern. Das Perlenstrahlen verändert Aussehen und Textur, ist jedoch kein Ersatz für jede funktionale Endbearbeitung. Eloxieren und Galvanisieren dienen unterschiedlichen Zwecken und hängen von der Material- und Prozesskompatibilität ab. Geben Sie das gewünschte Ergebnis an und bitten Sie den Lieferanten, die vollständige Route zu bestätigen, anstatt davon auszugehen, dass diese Optionen austauschbar sind.
| Oberflächenroute | Zweck der Klarstellung | Überprüfung vor der Genehmigung |
|---|---|---|
| Wie bearbeitet | Funktionelle Textur und akzeptable Werkzeugspuren | Kontrollierte Zonen, Richtung und Inspektionsvereinbarung |
| Polieren | Erforderliche Textur oder Aussehen | Materialabtrag, Kantenwechsel und lokale Geometrie |
| Perlenstrahlen | Spezifiziertes Aussehen und Textur der Oberfläche | Geschützte Funktionen und endgültige Abnahmekriterien |
| Eloxieren | Erforderliche Behandlung für ein kompatibles Material | Legierung, maskierte Zonen, Endmaße und Farbvereinbarung |
| Überzug | Spezifizierte Beschichtung und Leistung | Material-/Prozesskompatibilität und endgültige Passform |
| Ra-Hinweis | Anforderung an die Profilrauheit | Parameter, Einheiten, Oberflächenpositionen und Messbedingungen |
Schützen Sie die Merkmale, deren Abmessungen kontrolliert bleiben müssen
Die Endbearbeitung kann sich auf Durchmesser, Bohrungen, Gewinde, Kontaktflächen und scharfe Kanten auswirken. Markieren Sie Funktionszonen und fragen Sie, ob eine Maskierung, Aufmaß oder eine Nachoperation erforderlich ist. Eine scheinbar kleine Behandlungsänderung kann zu einem Montageproblem werden, wenn der Steckspielraum begrenzt ist.
Koordinieren Sie die dimensionale und kosmetische Akzeptanz. Ein Prozess, der eine optisch einheitliche Platte erzeugt, passt möglicherweise nicht zu einem Lagersitz oder einem elektrischen Kontakt. Der Materialseite stellt den Behandlungskontext der aktuellen Site bereit; Für jede spezifische Ausführung, Dicke oder Leistungsanforderung muss die Bestellung noch bestätigt werden.
Was das für Sie bedeutet
Funktionsflächen getrennt von kosmetischen kennzeichnen. Definieren Sie den Endzustand für Abmessungen, alle maskierten Bereiche und die genehmigte Prüfmethode. Wenn das Aussehen die Akzeptanz bestimmt, vereinbaren Sie praktische Betrachtungskriterien und bei Bedarf ein repräsentatives Muster, ohne dieses Muster mit einem Maßstandard zu verwechseln.
Besprechen Sie den Bearbeitungsweg CNC-Fräsen oder CNC-Drehen Unterstützung. Verwenden Inspektionsplanung Um Beweise zu definieren, senden Sie dann die Behandlungs- und Handhabungsanforderungen mit Ihrem Anfrage . Das Angebot sollte die Vorbereitung, Endbearbeitung, den Schutz und die Überprüfung umfassen und nicht nur den endgültigen Prozessnamen.
- Markieren Sie die Dichtungs-, Gleit- und Kosmetikflächen, die eine kontrollierte Textur benötigen.
- Geben Sie die Rauheitseinheiten und die erforderliche Verlegerichtung neben dem betroffenen Element an.
- Halten Sie allgemein bearbeitete Oberflächen in einem praktischen Finish, wenn kein funktionaler Grund mehr erfordert.
Überprüfen Sie die Beschreibungen zur Oberflächenbeschaffenheit
Referenzen und weiterführende Literatur
Der Quellkontext unterstützt die technische Diskussion. Für das Teil müssen genaue Produktspezifikationen und geltende Normen bestätigt werden.