

L'usinage CNC est l'un des processus de fabrication les plus polyvalents pour produire des pièces personnalisées de haute qualité. Mais il n’est pas rare que les ingénieurs et les acheteurs reçoivent des devis très variables ou découvrent après la production que les coûts ont dépassé les attentes. La vérité est que la plupart des augmentations des coûts d’usinage CNC sont motivées par des décisions de conception et des choix de spécifications qui auraient pu être ajustés plus tôt. Comprendre ce qui détermine les coûts et comment les réduire systématiquement tout en préservant le fonctionnement des pièces est essentiel pour toute personne impliquée dans le développement ou l'approvisionnement de produits.
Ce guide est rédigé du point de vue d’un ingénieur en usinage de précision et d’un acheteur. Nous passerons en revue les facteurs pratiques qui déterminent le coût de l'usinage CNC et fournirons des recommandations pratiques pour vous aider à obtenir une meilleure valeur sans sacrifier la qualité.
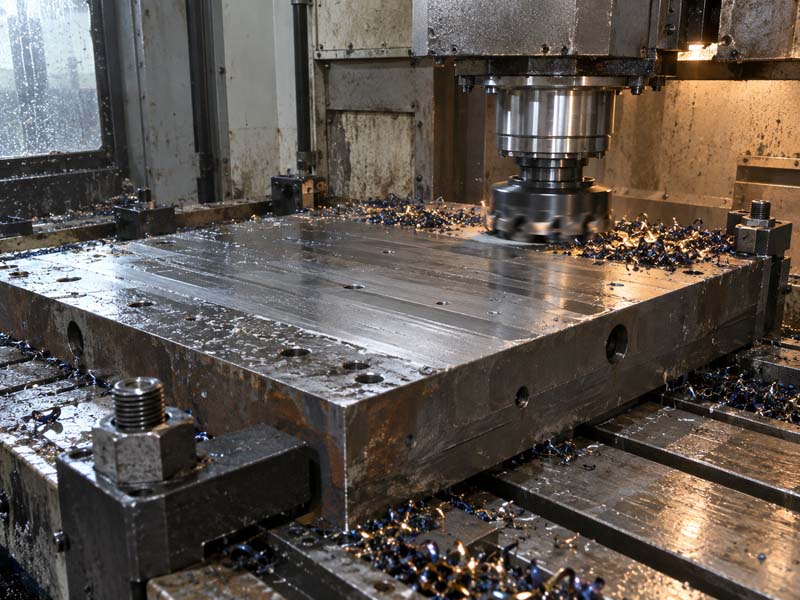
Quels sont les principaux facteurs de coût de l’usinage CNC ?
Avant de discuter des stratégies de réduction, il est utile de comprendre où va l’argent. Le coût total d'une pièce usinée est généralement composé de:
- Coût du matériel – matières premières, y compris les déchets d'usinage.
- Temps machine – le temps que la machine CNC passe à couper la pièce.
- Coût d'installation – il est temps de fixer la pièce, de programmer la machine et d'effectuer l'inspection du premier article.
- Coût de l'outillage – outils de coupe, montages et plaquettes, en particulier pour les géométries complexes.
- Qualité et coût d'inspection – en particulier lorsque des tolérances serrées ou plusieurs dimensions critiques sont spécifiées.
- Opérations secondaires – ébavurage, finition de surface, traitement thermique, assemblage.
Pour la plupart des pièces, le temps machine et la configuration sont les éléments les plus importants. La réduction du temps de cycle et du nombre de configurations réduit directement le prix final. Cependant, les caractéristiques de conception qui ralentissent l'usinage ou nécessitent des configurations supplémentaires sont souvent négligées. Notre Services d'usinage CNC L'équipe examine régulièrement les dessins des clients pour identifier de telles opportunités.
1. Simplifiez la géométrie pour réduire le temps de cycle
Poches profondes et parois fines
Les poches profondes obligent à utiliser des outils plus longs, moins rigides et devant fonctionner à des vitesses d'avance plus faibles pour éviter la déviation et le broutage. Si la profondeur de la poche dépasse 4 fois le diamètre de l'outil, la réduction du taux d'enlèvement de matière peut être significative. De même, les parois minces (inférieures à 0,5 mm pour l'aluminium par exemple) nécessitent des paramètres de coupe conservateurs pour éviter les distorsions et les vibrations.
Comment réduire les coûts: Concevoir des poches dont la profondeur ne dépasse pas 3 à 4 fois le diamètre prévu de l'outil. Augmenter l’épaisseur des murs là où cela est structurellement acceptable. Ajoutez des côtes pour briser les grandes zones à parois minces. Notre équipe d'ingénierie peut évaluer votre pièce et suggérer des modifications qui préservent la fonction tout en réduisant le temps de cycle.
Coins pointus internes
Un coin intérieur carré doit être usiné avec un rayon égal au rayon de l'outil. Si vous spécifiez un coin intérieur pointu (R0), le machiniste doit utiliser l'usinage par électroérosion (EDM) ou une opération manuelle, ce qui ajoute du temps et des coûts. Un petit congé de R0,5 à R1,0 permet à une fraise en bout standard de couper l'intégralité de l'élément en un seul passage.
Comment réduire les coûts: Spécifiez toujours un rayon de coin interne dans la mesure du possible. Pour les coins non fonctionnels, utilisez des rayons plus grands pour permettre des outils plus grands et un enlèvement de matière plus rapide. C'est l'un des plus simples Directives de conception d'usinage CNC à mettre en œuvre.
2. Spécifiez les tolérances uniquement lorsque cela est nécessaire
L’un des facteurs de coûts les plus courants est la tolérance excessive. Une tolérance d'usinage CNC standard de ±0,1 mm (ISO 2768-m) est adéquate pour la grande majorité des dimensions. Lorsque vous spécifiez ±0,05 mm ou plus, chaque trajectoire d'outil de coupure, changement d'outil et mesure devient plus critique. La machine doit être réchauffée, les conditions contrôlées et chaque pièce doit souvent être mesurée individuellement.
Par exemple, une tolérance de trou de H7 (+0,021 mm pour un trou de 10 mm) peut nécessiter un alésage ou un alésage avec un outil dédié et plusieurs passes. Si le même trou ne constitue qu'un jeu pour un boulon, une tolérance de perçage standard suffit.
Comment réduire les coûts: Examinez votre dessin et identifiez les dimensions qui sont fonctionnellement critiques (par exemple, ajustements d'arbre, poches de roulement). Appliquez des tolérances strictes uniquement à ceux-ci et laissez tous les autres au niveau du bloc de tolérance générale. Communiquez avec votre usinage CNC sur mesure fournisseur sur les tolérances qui sont importantes. Nous pouvons souvent suggérer d’en assouplir quelques-unes qui ne sont pas nécessaires, ce qui permet d’économiser du temps et des risques de rebut.
3. Choisissez le bon matériau et la bonne finition de surface
Usinabilité du matériau
Tous les matériaux ne s’usinent pas de la même façon. Les alliages d'aluminium (6061, 7075) sont extrêmement rentables car ils coupent rapidement, produisent une bonne finition de surface et entraînent peu d'usure des outils. L'acier inoxydable (304, 316) s'usine plus lentement et nécessite des outils plus résistants, ce qui augmente le temps de cycle d'un facteur 3 à 5 pour la même géométrie. Le titane et les alliages haute température sont encore plus exigeants.
Comment réduire les coûts: Si votre pièce ne nécessite pas la résistance élevée ou la résistance à la corrosion de l’acier inoxydable, pensez à l’aluminium. Si le plastique est acceptable pour l'application, des matériaux comme le Delrin ou le Nylon sont fabriqués très rapidement et souvent à un coût de matière première inférieur. Notre Matériaux d'usinage CNC Le guide peut vous aider à comparer.
Spécifications de finition de surface
Une finition de surface de Ra 1,6 µm (63 µin) est réalisable avec une fraise en bout standard. Spécifier un Ra de 0,8 µm (32 µin) ou mieux nécessite généralement une passe de finition, un polissage ou même un meulage plus lent. Si la surface ne constitue pas une face d’étanchéité ou une exigence esthétique, laisser une finition standard réduit les coûts.
Comment réduire les coûts: Spécifiez uniquement une finition de surface étanche sur les surfaces fonctionnelles. Pour le reste, supprimez la légende ou utilisez une finition non traitée (telle qu'usinée, Ra 3,2 µm). Pour les pièces cosmétiques, une simple anodisation ou un microbillage peut masquer les marques d'outils sans usinage coûteux.
4. Réduisez le nombre de configurations
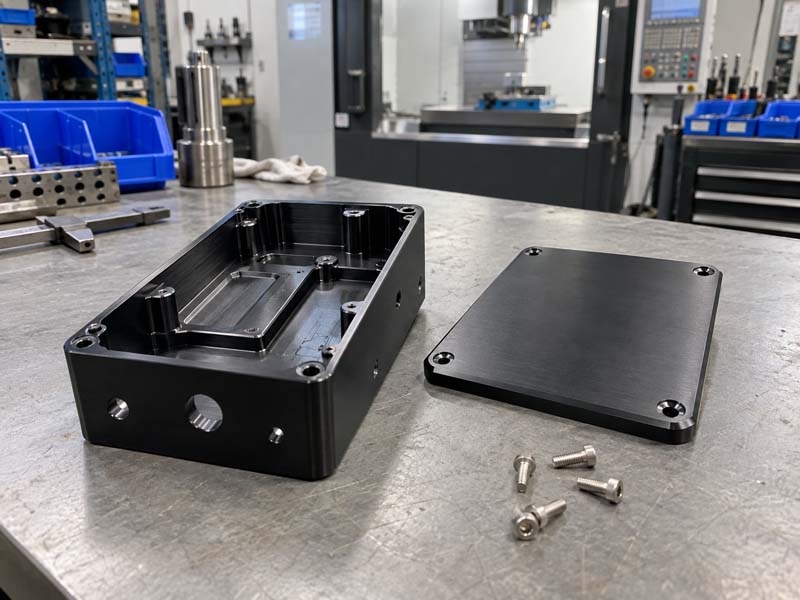
Chaque fois qu'une pièce doit être repositionnée dans la machine, du temps est ajouté pour le refixage, le nouveau palpage et la recoupe des références. Une pièce qui peut être réalisée en une seule configuration (avec un usinage 5 axes, par exemple) peut être considérablement moins chère qu'une pièce nécessitant trois configurations sur une fraiseuse 3 axes.
Comment réduire les coûts: Des fonctionnalités de conception accessibles à partir d’une seule orientation. Si vous avez besoin de trous sur plusieurs faces, demandez-vous s'ils peuvent être orientés du même côté. Pour les pièces complexes, pensez à utiliser Usinage CNC 5 axes pour accéder à plusieurs côtés dans une seule configuration. Même sur les machines à 3 axes, l'ajout d'un simple dispositif avec des trous inclinés peut réduire les configurations.
Notre équipe recommande souvent des modifications de conception qui nous permettent d'usiner une pièce dans deux configurations là où le client en avait conçu quatre. Les économies sont généralement de 20 à 40 %.
5. Évitez les opérations secondaires inutiles
L'ébavurage, le polissage et l'application de bords serrés peuvent ajouter des heures à une pièce s'ils sont spécifiés sans réfléchir. De même, la spécification d'un traitement de surface tel que le nickelage autocatalytique peut nécessiter un masquage ou une manipulation spéciale.
Comment réduire les coûts: Acceptez une cassure de bord standard de 0,2 à 0,5 mm (sauf si les bords tranchants constituent un problème de sécurité). Utilisez l'ébavurage chimique pour les éléments internes lorsque cela est possible. Sélectionnez des finitions courantes comme l’anodisation transparente ou l’oxyde noir qui sont peu coûteuses et rapides. Si vous envisagez d'anodiser, notez que l'aluminium avec une finition de surface usinée de Ra 0,8 µm présentera encore une certaine texture après l'anodisation — la spécification d'une finition plus fine peut ne pas améliorer l'apparence.
6. Optimiser pour la quantité de lots
Le coût par pièce dépend fortement de la quantité. Pour les séries de prototypes de 1 à 10 pièces, le coût d’installation domine. Pour les séries de production de 100 à 1 000 pièces, le temps machine par pièce est plus important.
Comment réduire les coûts: Pour les faibles volumes, acceptez que le prix par pièce soit plus élevé et concentrez-vous sur la réduction de la complexité de la configuration. Pour des volumes plus élevés, envisagez le montage en plusieurs parties (usinage de plusieurs pièces simultanément) pour répartir les coûts d'installation. De plus, une quantité plus élevée nous permet d’utiliser des outils en carbure personnalisés qui coupent plus rapidement, réduisant ainsi encore davantage le temps de cycle.
Nous vous recommandons de discuter de votre volume annuel avec votre Fabricant d'usinage CNC afin qu'ils puissent proposer l'approche la plus économique.

7. Fournissez une demande de prix complète et claire
L'incertitude dans la demande de devis conduit souvent à des devis plus élevés car le fournisseur ajoute une marge pour complications inconnues. Un dessin 2D entièrement défini avec les tolérances, les exigences en matière d'état de surface, la qualité du matériau et les spécifications de filetage élimine ce risque.
Comment réduire les coûts: Incluez toujours un dessin PDF avec les dimensions critiques mises en évidence. Fournissez un fichier CAO 3D (STEP ou IGES) afin que nous puissions évaluer l'accessibilité des outils. Indiquez la quantité et tout besoin particulier d’emballage ou d’inspection. Notre Devis usinage CNC La page explique exactement de quelles informations nous avons besoin.
Conseil final : associez-vous à une équipe d'usinage expérimentée
Réduire les coûts d’usinage CNC ne consiste pas à rogner sur les raccourcis : il s’agit plutôt d’une conception intelligente et d’une communication claire. Un partenaire expérimenté en usinage de précision peut examiner votre pièce en amont et identifier les facteurs de coûts avant de finaliser la conception. La plupart des suggestions ci-dessus proviennent de décennies d’examens techniques que nous effectuons chaque semaine pour nos clients.
Nous encourageons les ingénieurs et les acheteurs à partager leurs dessins pendant la phase de conception, et pas seulement au stade du devis. Un petit changement, comme l'augmentation d'un rayon interne de 0,5 mm à 1,0 mm, peut réduire le temps de cycle de 15 % sans affecter le fonctionnement. Au fil du temps, ces optimisations se traduisent par des économies significatives sur l’ensemble de votre gamme de produits.
Si vous êtes prêt à évaluer vos pièces actuelles ou à démarrer un nouveau projet, notre équipe chez HONGKE est disponible pour vous fournir des commentaires techniques et un devis compétitif. Contactez-nous via notre site Web avec vos dessins et nous vous aiderons à trouver le moyen le plus rentable de fabriquer vos pièces usinées sur mesure.