

Die CNC-Bearbeitung ist eines der vielseitigsten Fertigungsverfahren zur Herstellung hochwertiger kundenspezifischer Teile. Es ist jedoch nicht ungewöhnlich, dass Ingenieure und Einkäufer Angebote erhalten, die erheblich voneinander abweichen, oder nach der Produktion feststellen, dass die Kosten die Erwartungen übertroffen haben. Die Wahrheit ist, dass die meisten Kostensteigerungen bei der CNC-Bearbeitung auf Konstruktionsentscheidungen und Spezifikationsentscheidungen zurückzuführen sind, die frühzeitig hätten angepasst werden können. Für jeden, der an der Produktentwicklung oder -beschaffung beteiligt ist, ist es wichtig zu verstehen, was die Kosten verursacht und wie man sie systematisch senken und gleichzeitig die Funktion der Teile beibehalten kann.
Dieser Leitfaden wurde aus der Sicht eines Präzisionsbearbeitungsingenieurs und eines Einkäufers verfasst. Wir gehen die praktischen Faktoren durch, die die Kosten für die CNC-Bearbeitung bestimmen, und geben umsetzbare Empfehlungen, die Ihnen helfen, einen besseren Wert zu erzielen, ohne auf Qualität zu verzichten.
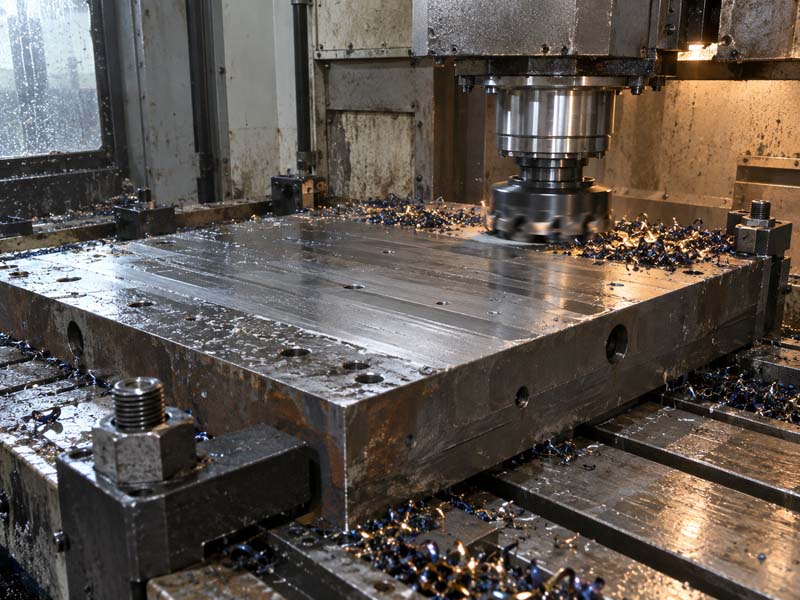
Was sind die größten Kostentreiber für die CNC-Bearbeitung?
Bevor über Reduzierungsstrategien gesprochen wird, ist es hilfreich zu verstehen, wohin das Geld fließt. Die Gesamtkosten eines bearbeiteten Teils setzen sich typischerweise zusammen aus:
- Materialkosten – Rohmaterial, einschließlich Abfälle aus der Bearbeitung.
- Maschinenzeit – die Zeit, die die CNC-Maschine mit dem Schneiden des Teils verbringt.
- Einrichtungskosten – Zeit, das Teil einzuspannen, die Maschine zu programmieren und die Erstmusterprüfung durchzuführen.
- Werkzeugkosten – Schneidwerkzeuge, Vorrichtungen und Einsätze, insbesondere für komplexe Geometrien.
- Qualität und Inspektionskosten – insbesondere wenn enge Toleranzen oder mehrere kritische Abmessungen vorgegeben sind.
- Sekundäroperationen – Entgraten, Oberflächenveredelung, Wärmebehandlung, Montage.
Bei den meisten Teilen sind Maschinenzeit und Einrichtung die größten Komponenten. Die Reduzierung der Zykluszeit und der Anzahl der Rüstvorgänge führt direkt zu einer Senkung des Endpreises. Konstruktionsmerkmale, die die Bearbeitung verlangsamen oder zusätzliche Einstellungen erfordern, werden jedoch häufig übersehen. Unser CNC-Bearbeitungsdienstleistungen Das Team überprüft regelmäßig Kundenzeichnungen, um solche Möglichkeiten zu identifizieren.
1. Vereinfachen Sie die Geometrie, um die Zykluszeit zu verkürzen
Tiefe Taschen und dünne Wände
Tiefe Taschen erfordern den Einsatz längerer Werkzeuge, die weniger steif sind und mit niedrigeren Vorschubgeschwindigkeiten laufen müssen, um Durchbiegung und Rattern zu vermeiden. Wenn die Taschentiefe mehr als das Vierfache des Werkzeugdurchmessers beträgt, kann die Reduzierung des Materialabtrags erheblich sein. Ebenso erfordern dünne Wände (z. B. unter 0,5 mm bei Aluminium) konservative Schnittparameter, um Verformungen und Vibrationen zu verhindern.
So senken Sie die Kosten: Entwerfen Sie Taschen mit einer Tiefe, die nicht größer als das 3- bis 4-fache des vorgesehenen Werkzeugdurchmessers ist. Erhöhen Sie die Wandstärke, sofern dies strukturell akzeptabel ist. Fügen Sie Rippen hinzu, um große dünnwandige Bereiche aufzubrechen. Unser Ingenieurteam kann Ihr Teil bewerten und Modifikationen vorschlagen, die die Funktion erhalten und gleichzeitig die Zykluszeit verkürzen.
Interne scharfe Ecken
Eine quadratische Innenecke muss mit einem Radius bearbeitet werden, der dem Werkzeugradius entspricht. Wenn Sie eine scharfe Innenecke (R0) angeben, muss der Maschinist die Funkenerosion (EDM) oder einen manuellen Vorgang verwenden, was Zeit und Kosten erhöht. Eine kleine Verrundung von R0,5–R1,0 ermöglicht es einem Standard-Schaftfräser, das gesamte Merkmal in einem Durchgang zu fräsen.
So senken Sie die Kosten: Geben Sie nach Möglichkeit immer einen Inneneckenradius an. Verwenden Sie für nicht funktionsfähige Ecken größere Radien, um größere Werkzeuge und einen schnelleren Materialabtrag zu ermöglichen. Dies ist eines der einfachsten Designrichtlinien für die CNC-Bearbeitung umzusetzen.
2. Geben Sie Toleranzen nur bei Bedarf an
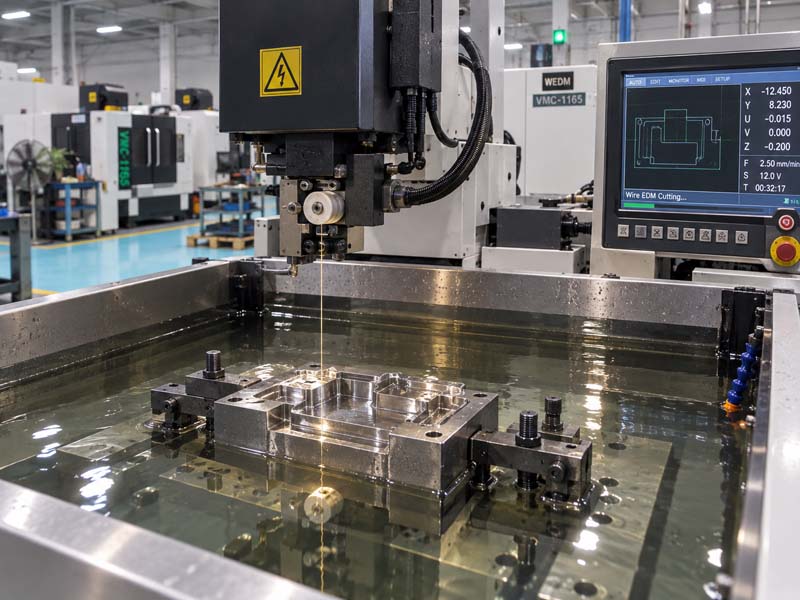
Einer der häufigsten Kostentreiber ist die Übertoleranz. Eine standardmäßige CNC-Bearbeitungstoleranz von ±0,1 mm (ISO 2768-m) ist für die überwiegende Mehrheit der Abmessungen ausreichend. Wenn Sie ±0,05 mm oder weniger angeben, wird jeder Abschneidewerkzeugweg, jeder Werkzeugwechsel und jede Messung wichtiger. Die Maschine muss aufgewärmt, die Bedingungen kontrolliert und oft jedes Teil einzeln gemessen werden.
Beispielsweise kann eine Lochtoleranz von H7 (+0,021 mm für ein 10-mm-Loch) das Reiben oder Bohren mit einem speziellen Werkzeug und mehreren Durchgängen erfordern. Wenn das gleiche Loch nur als Durchgang für eine Schraube dient, reicht eine Standardbohrtoleranz aus.
So senken Sie die Kosten: Überprüfen Sie Ihre Zeichnung und ermitteln Sie, welche Abmessungen funktionskritisch sind (z. B. Wellenpassungen, Lagertaschen). Wenden Sie nur für diese enge Toleranzen an und belassen Sie alle anderen im allgemeinen Toleranzblock. Kommunizieren Sie mit Ihrem kundenspezifische CNC-Bearbeitung Informieren Sie sich beim Lieferanten darüber, welche Toleranzen wichtig sind. Oftmals können wir vorschlagen, einige nicht benötigte Teile zu lockern, was sowohl Zeit als auch Ausschussrisiken spart.
3. Wählen Sie das richtige Material und die richtige Oberflächenbeschaffenheit
Materialbearbeitbarkeit
Nicht alle Materialien lassen sich gleich bearbeiten. Aluminiumlegierungen (6061, 7075) sind äußerst kostengünstig, da sie schnell schneiden, eine gute Oberflächengüte erzeugen und wenig Werkzeugverschleiß verursachen. Edelstahl (304, 316) lässt sich langsamer bearbeiten und erfordert härtere Werkzeuge, wodurch sich die Zykluszeit bei gleicher Geometrie um den Faktor 3–5 erhöht. Noch anspruchsvoller sind Titan und Hochtemperaturlegierungen.
So senken Sie die Kosten: Wenn Ihr Teil nicht die hohe Festigkeit oder Korrosionsbeständigkeit von Edelstahl erfordert, ziehen Sie Aluminium in Betracht. Wenn Kunststoff für die Anwendung akzeptabel ist, lassen sich Materialien wie Delrin oder Nylon sehr schnell verarbeiten und sind oft mit geringeren Rohstoffkosten erhältlich. Unser CNC-Bearbeitungsmaterialien Der Leitfaden kann Ihnen beim Vergleich helfen.
Spezifikationen zur Oberflächenbeschaffenheit
Mit Standard-Schaftfräsen ist eine Oberflächengüte von Ra 1,6 µm (63 µin) erreichbar. Die Angabe von Ra 0,8 µm (32 µin) oder besser erfordert normalerweise einen langsameren Enddurchgang, Polieren oder sogar Schleifen. Wenn die Oberfläche keine Dichtfläche oder ästhetische Anforderung darstellt, können durch die Beibehaltung einer Standardoberfläche die Kosten gesenkt werden.
So senken Sie die Kosten: Eine dichte Oberflächengüte nur auf Funktionsflächen vorgeben. Entfernen Sie im Übrigen die Beschriftung oder verwenden Sie eine unbearbeitete Oberfläche (wie bearbeitet, Ra 3,2 µm). Bei kosmetischen Teilen können durch einfaches Eloxieren oder Perlenstrahlen Werkzeugspuren ohne teure Bearbeitung verdeckt werden.
4. Reduzieren Sie die Anzahl der Setups
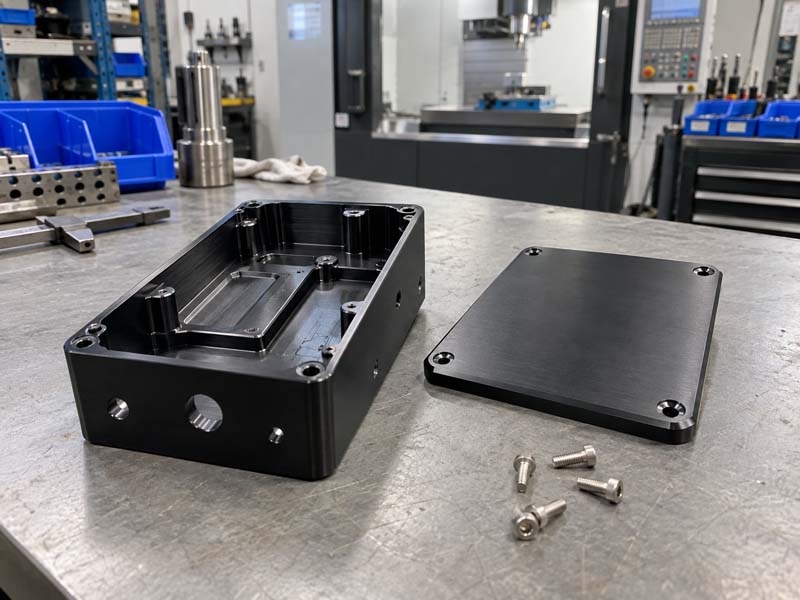
Jedes Mal, wenn ein Teil in der Maschine neu positioniert werden muss, wird Zeit für das erneute Fixieren, erneute Abtasten und erneute Zuschneiden von Bezügen hinzugefügt. Ein Teil, das in einer Aufspannung (z. B. mit 5-Achsen-Bearbeitung) fertiggestellt werden kann, kann deutlich günstiger sein als ein Teil, das drei Aufspannungen auf einer 3-Achsen-Fräsmaschine erfordert.
So senken Sie die Kosten: Designmerkmale, auf die aus einer einzigen Ausrichtung zugegriffen werden kann. Wenn Sie Löcher auf mehreren Flächen benötigen, überlegen Sie, ob diese zur gleichen Seite ausgerichtet werden können. Erwägen Sie bei komplexen Teilen die Verwendung 5-Achsen-CNC-Bearbeitung um in einem Setup auf mehrere Seiten zuzugreifen. Selbst bei 3-Achsen-Maschinen kann das Hinzufügen einer einfachen Vorrichtung mit abgewinkelten Löchern die Einrichtungszeit reduzieren.
Unser Team empfiehlt häufig Konstruktionsänderungen, die es uns ermöglichen, ein Teil in zwei Aufspannungen zu bearbeiten, während der Kunde vier Aufspannungen vorgesehen hatte. Die Ersparnis beträgt in der Regel 20–40 %.
5. Vermeiden Sie unnötige Sekundäroperationen
Das Entgraten, Polieren und Anbringen von engen Kantenbrüchen kann Stunden an einem Teil in die Länge ziehen, wenn es unüberlegt spezifiziert wird. Ebenso kann die Festlegung einer Oberflächenbehandlung wie stromloses Vernickeln eine Maskierung oder eine besondere Handhabung erfordern.
So senken Sie die Kosten: Akzeptieren Sie einen Standardkantenbruch von 0,2–0,5 mm (es sei denn, scharfe Kanten stellen ein Sicherheitsrisiko dar). Verwenden Sie nach Möglichkeit chemisches Entgraten für interne Merkmale. Wählen Sie gängige Oberflächen wie klares Eloxieren oder schwarzes Oxid, die kostengünstig und schnell sind. Wenn Sie eine Eloxierung planen, beachten Sie, dass Aluminium mit einer maschinell bearbeiteten Oberflächenbeschaffenheit von Ra 0,8 µm nach dem Eloxieren immer noch eine gewisse Struktur aufweist – die Angabe einer feineren Oberfläche verbessert das Erscheinungsbild möglicherweise nicht.
6. Optimieren Sie die Chargenmenge
Die Kosten pro Teil hängen stark von der Menge ab. Bei Prototypenläufen mit 1–10 Teilen dominieren die Einrichtungskosten. Bei Produktionsläufen von 100–1000 Teilen ist die Maschinenzeit pro Teil wichtiger.
So senken Sie die Kosten: Akzeptieren Sie bei geringen Stückzahlen, dass der Preis pro Teil höher sein wird, und konzentrieren Sie sich auf die Reduzierung der Einrichtungskomplexität. Erwägen Sie bei größeren Stückzahlen eine mehrteilige Aufspannung (die gleichzeitige Bearbeitung mehrerer Teile), um die Rüstkosten zu verteilen. Außerdem können wir bei einer höheren Stückzahl kundenspezifische Hartmetallwerkzeuge verwenden, die schneller schneiden und so die Zykluszeit weiter verkürzen.
Wir empfehlen Ihnen, Ihr jährliches Volumen mit Ihrem zu besprechen Hersteller von CNC-Bearbeitungen So können sie den wirtschaftlichsten Ansatz vorschlagen.

7. Stellen Sie eine vollständige und klare Angebotsanfrage bereit
Unsicherheit in der Angebotsanfrage führt häufig zu höheren Angeboten, da der Lieferant eine Marge für unbekannte Komplikationen hinzufügt. Eine vollständig definierte 2D-Zeichnung mit Toleranzen, Anforderungen an die Oberflächenbeschaffenheit, Materialqualität und Gewindespezifikationen eliminiert dieses Risiko.
So senken Sie die Kosten: Fügen Sie immer eine PDF-Zeichnung bei, in der wichtige Abmessungen hervorgehoben sind. Stellen Sie eine 3D-CAD-Datei (STEP oder IGES) bereit, damit wir die Zugänglichkeit des Werkzeugs beurteilen können. Geben Sie die Menge und etwaige besondere Verpackungs- oder Inspektionsanforderungen an. Unser Angebot für CNC-Bearbeitung Auf dieser Seite wird genau erklärt, welche Informationen wir benötigen.
Abschließender Rat: Arbeiten Sie mit einem erfahrenen Bearbeitungsteam zusammen
Bei der Reduzierung der CNC-Bearbeitungskosten geht es nicht um Abstriche – es geht um intelligentes Design und klare Kommunikation. Ein erfahrener Präzisionsbearbeitungspartner kann Ihr Teil frühzeitig überprüfen und Kostentreiber identifizieren, bevor Sie das Design finalisieren. Viele der oben genannten Vorschläge stammen aus jahrzehntelanger technischer Überprüfung, die wir jede Woche für Kunden durchführen.
Wir ermutigen Ingenieure und Einkäufer, Zeichnungen bereits in der Entwurfsphase und nicht erst in der Angebotsphase auszutauschen. Eine kleine Änderung, wie die Erhöhung eines Innenradius von 0,5 mm auf 1,0 mm, kann die Zykluszeit um 15 % verkürzen, ohne die Funktion zu beeinträchtigen. Im Laufe der Zeit summieren sich diese Optimierungen zu erheblichen Einsparungen in Ihrer gesamten Produktlinie.
Wenn Sie bereit sind, Ihre aktuellen Teile zu bewerten oder ein neues Projekt zu starten, steht Ihnen unser Team bei HONGKE für technisches Feedback und ein wettbewerbsfähiges Angebot zur Verfügung. Kontaktieren Sie uns über unsere Website mit Ihren Zeichnungen und wir helfen Ihnen dabei, den kostengünstigsten Weg zur Herstellung Ihrer kundenspezifisch bearbeiteten Teile zu finden.