
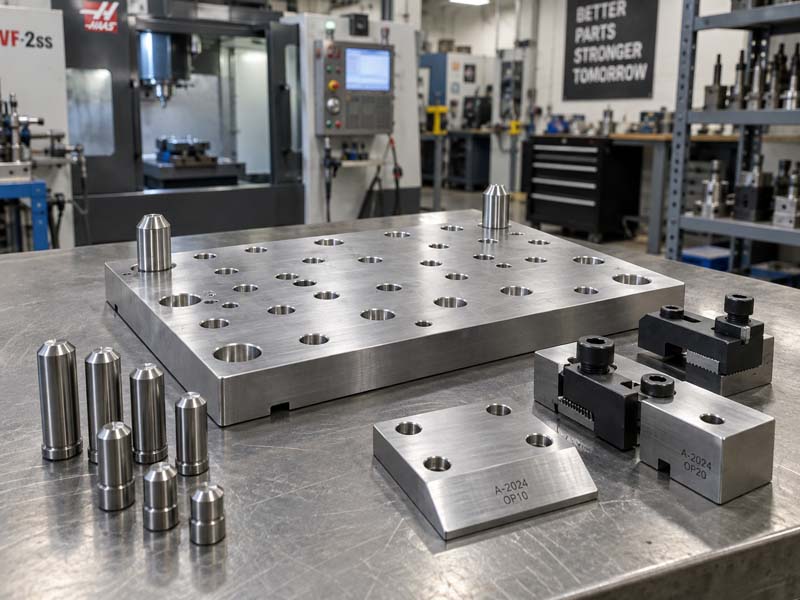
Au cours de plus de deux décennies d'usinage CNC de précision, j'ai vu des dessins à tolérances serrées échouer et des pièces simples réussir. La différence était rarement la machine CNC elle-même. C'était presque toujours le serrage. Un atelier peut disposer de la machine 5 axes la plus récente, mais si la pièce n'est pas maintenue correctement, la broche produira des rebuts à 15 000 tr/min.
Ce guide est destiné aux ingénieurs qui conçoivent des pièces usinées sur mesure et aux professionnels de l'approvisionnement évaluant les risques de fabrication. Nous éliminerons les fioritures marketing et examinerons l'impact direct de la conception des luminaires sur le coût, les délais et la précision dimensionnelle.
Pourquoi le serrage dicte votre tolérance d'usinage
La règle fondamentale de l’usinage est simple : l’outil de coupe doit être plus fort que la force de coupe. Mais il faut bien que la force aille quelque part. Il traverse l'outil, la broche, le bâti de la machine, le porte-pièce et enfin la pièce. Si le serrage est rigide, la force est absorbée. Si ce n'est pas le cas, la pièce bouge. Le mouvement est synonyme de vibrations, d’un mauvais état de surface et de dimensions hors tolérances.
Pour les ingénieurs, cela signifie qu'il est risqué de spécifier une tolérance étroite (comme ±0,005 mm) sur un boîtier en aluminium à paroi mince, à moins que le luminaire ne soit spécifiquement conçu pour supporter ce mur. Les mâchoires d'étau standard dévieront la pièce. Notre équipe d'ingénierie chez HONGKE recommande souvent Usinage CNC de précision des solutions qui intègrent des mâchoires souples personnalisées ou des accessoires à vide pour ces scénarios spécifiques.
Choisir le bon support de travail : étaux standard ou accessoires personnalisés
Étaux standards
Ce sont les bêtes de somme de tout atelier d’usinage. Ils offrent une excellente rigidité pour les pièces simples et en blocs. Si votre pièce présente des côtés parallèles et une géométrie relativement simple, les étaux standards constituent la solution la plus rentable. Cependant, ils appliquent une force de serrage sur les côtés de la pièce. Si la pièce est à paroi mince, cette force peut la déformer. Lorsque les mâchoires s'ouvrent, la pièce reprend sa forme, mais elle est désormais hors spécifications.
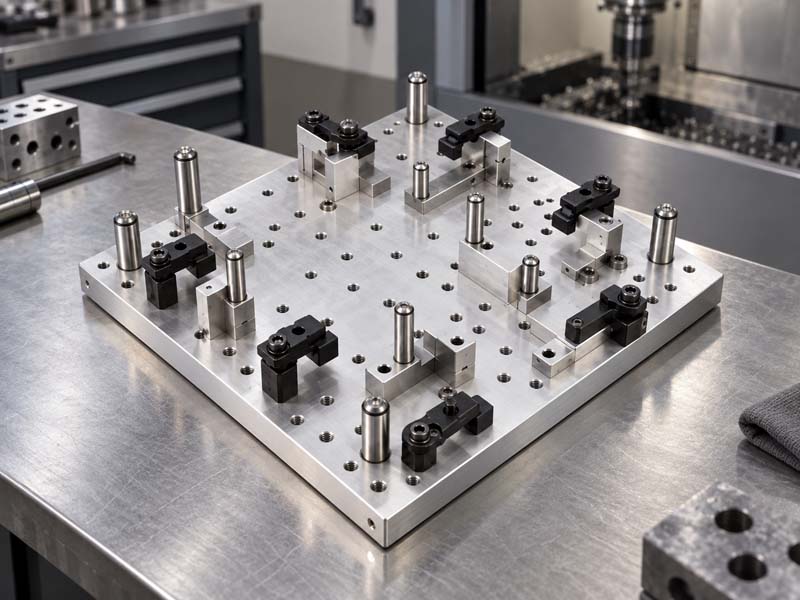
Luminaires personnalisés
C'est là que la magie opère. Les fixations personnalisées sont conçues pour maintenir la pièce exactement là où elle doit être. Ils peuvent se fixer sur des surfaces non parallèles, prendre en charge des sections fines et permettre l'accès à plusieurs faces en une seule configuration. Cela réduit considérablement le nombre de configurations requises. Moins de configurations signifie une plus grande précision et un coût inférieur.
Lors d'une demande de devis pour fraisage CNC sur mesure pièces, demandez toujours au fournisseur quelle est son approche en matière de serrage pour les géométries complexes.
Solutions d'ingénierie pour les pièces à parois minces et complexes
Les pièces à parois minces sont les composants les plus difficiles à monter. Ils n'ont pas la rigidité structurelle nécessaire pour résister aux forces de serrage sans déformation. Voici trois solutions courantes:
- Support de travail sous vide: Crée une force de maintien uniforme sur toute la surface de la pièce. Idéal pour les tôles très fines ou les pièces en plastique.
- Mandrins expansibles: Pour les pièces cylindriques, celles-ci s'agrippent de l'intérieur vers l'extérieur, évitant ainsi toute déformation sur le diamètre extérieur.
- Tenue de travail cryogénique (congélation): Utilise des températures glaciales pour créer un lien entre la pièce et le luminaire. Il n’applique aucune contrainte mécanique.

La meilleure approche dépend du matériau. L'aluminium se déforme facilement, tandis que l'acier inoxydable crée des forces de coupe élevées. Un machiniste expérimenté saura exactement comment équilibrer ces facteurs.
Le coût caché d'une mauvaise tenue de travail dans votre devis CNC
De nombreux professionnels des achats sous-estiment le coût du maintien du travail. Une configuration d'étau standard peut coûter 50 $ par pièce. Un luminaire personnalisé peut coûter 500 $ à concevoir et à construire. Mais si ce dispositif réduit le temps de configuration de 3 opérations à 1 opération, le coût total par unité diminue considérablement pour un lot de 100 pièces.
De plus, une mauvaise tenue de la pièce entraîne la mise au rebut de pièces. Le coût de la reprise est souvent 2 à 3 fois supérieur au coût d'usinage d'origine. Lors de l'évaluation d'un Coût d'usinage CNC panne, demandez si le devis inclut la conception du serrage. Un devis initial plus élevé d'un fournisseur doté d'un bon plan de serrage est souvent beaucoup moins cher à long terme qu'un devis bas d'un fournisseur qui « le découvrira plus tard »."
Contrôle de la tenue de travail et de la qualité (CMM)
La façon dont vous tenez la pièce pendant l'usinage définit vos références. Si la donnée utilisée pour l'usinage est différente de celle utilisée pour l'inspection sur une MMT, vous obtiendrez des résultats contradictoires. Il s’agit d’un point de friction commun entre l’ingénierie et la fabrication.
Une bonne conception de montage garantit que la pièce peut être inspectée sans la déformer physiquement. Cela garantit que le rapport de contrôle qualité reflète la véritable géométrie de la pièce, et non la distorsion causée par les pinces.

Conseil final pour les ingénieurs et les acheteurs
Ne sous-estimez pas la complexité physique de tenir votre rôle. Envoyez un modèle 3D complet (STP ou STEP) et un dessin 2D à votre fournisseur. Laissez-les concevoir la stratégie de maintien de la pièce. Faire confiance à l’équipe d’ingénierie de votre fournisseur pour résoudre ces problèmes est la marque d’une stratégie d’approvisionnement mature.
Chez HONGKE, nos ingénieurs examinent chaque demande de prix concernant les risques liés au maintien de la pièce avant de fournir un devis. Nous vous aidons à éviter les pièges courants qui entraînent des retards et des dépassements de coûts. Contactez-nous pour discuter de votre prochain projet d'usinage de précision.