

A usinagem CNC é um dos processos de fabricação mais versáteis para a produção de peças personalizadas de alta qualidade. Mas não é incomum que engenheiros e compradores recebam orçamentos que variam significativamente ou descubram, após a produção, que os custos excederam as expectativas. A verdade é que a maioria dos aumentos nos custos de usinagem CNC são impulsionados por decisões de projeto e escolhas de especificações que poderiam ter sido ajustadas antecipadamente. Compreender o que impulsiona os custos e como reduzi-los sistematicamente, mantendo ao mesmo tempo a função da peça, é essencial para qualquer pessoa envolvida no desenvolvimento ou fornecimento de produtos.
Este guia foi escrito da perspectiva de um engenheiro de usinagem de precisão e de um comprador. Analisaremos os fatores práticos que determinam o custo da usinagem CNC e forneceremos recomendações práticas para ajudá-lo a obter melhor valor sem sacrificar a qualidade.
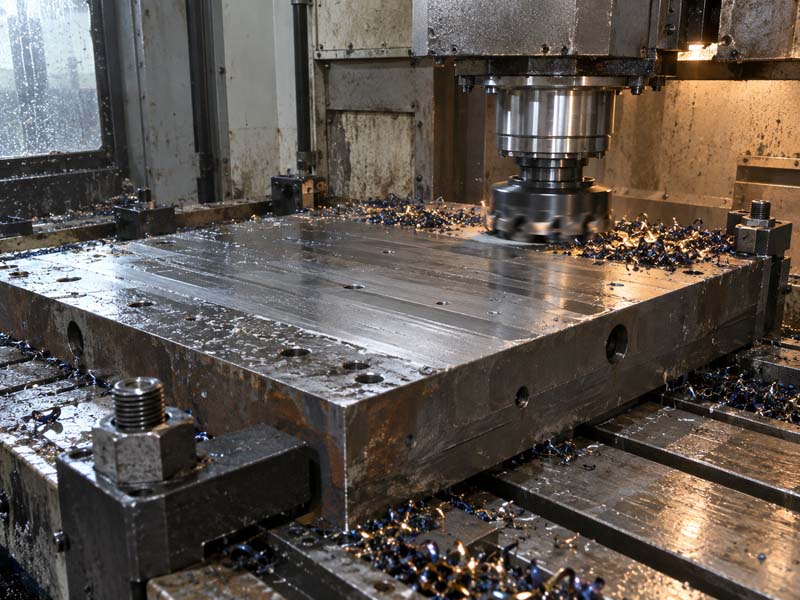
Quais são os maiores impulsionadores do custo de usinagem CNC?
Antes de discutir estratégias de redução, é útil compreender para onde vai o dinheiro. O custo total de uma peça usinada é normalmente composto por:
- Custo de materiais – matéria-prima, incluindo resíduos de usinagem.
- Tempo da máquina – o tempo que a máquina CNC gasta cortando a peça.
- Custo de configuração – hora de fixar a peça, programar a máquina e executar a inspeção do primeiro artigo.
- Custo de ferramentas – ferramentas de corte, acessórios e pastilhas, especialmente para geometrias complexas.
- Custo de qualidade e inspeção – especialmente quando são especificadas tolerâncias restritas ou múltiplas dimensões críticas.
- Operações secundárias – rebarbação, acabamento superficial, tratamento térmico, montagem.
Para a maioria das peças, o tempo de máquina e a configuração são os maiores componentes. A redução do tempo de ciclo e do número de configurações reduz diretamente o preço final. No entanto, recursos de projeto que retardam a usinagem ou exigem configurações extras são frequentemente ignorados. Nosso Serviços de usinagem CNC a equipe revisa regularmente os desenhos dos clientes para identificar tais oportunidades.
1. Simplifique a geometria para reduzir o tempo de ciclo
Bolsos profundos e paredes finas
Os bolsões profundos forçam o uso de ferramentas mais longas, que são menos rígidas e devem funcionar com taxas de avanço mais baixas para evitar deflexão e trepidação. Se a profundidade do bolsão exceder 4 vezes o diâmetro da ferramenta, a redução na taxa de remoção de material pode ser significativa. Da mesma forma, paredes finas (abaixo de 0,5 mm para alumínio, por exemplo) exigem parâmetros de corte conservadores para evitar distorções e vibrações.
Como reduzir custos: Projete bolsões com profundidades não superiores a 3–4 vezes o diâmetro pretendido da ferramenta. Aumente a espessura da parede onde for estruturalmente aceitável. Adicione costelas para quebrar grandes áreas de paredes finas. Nossa equipe de engenharia pode avaliar sua peça e sugerir modificações que preservem a função e reduzam o tempo de ciclo.
Cantos afiados internos
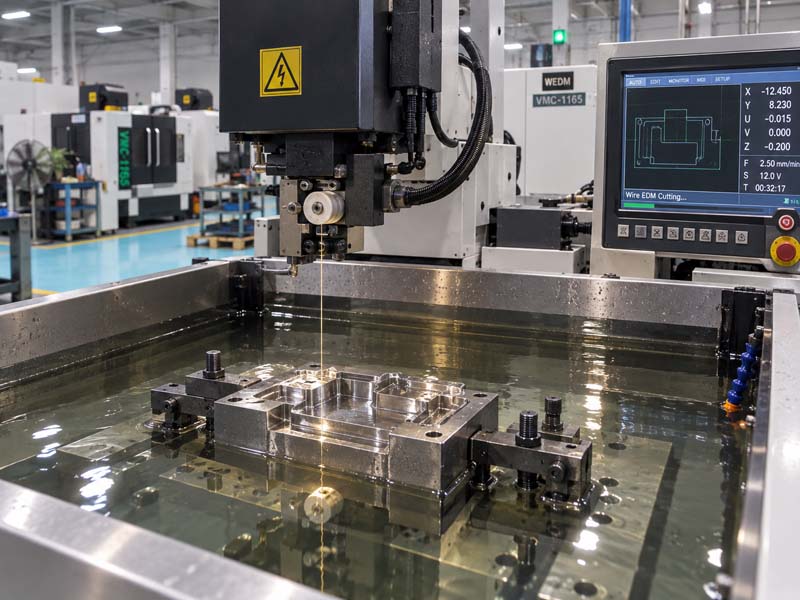
Um canto interno quadrado deve ser usinado com raio igual ao raio da ferramenta. Se você especificar um canto interno vivo (R0), o maquinista terá que usar usinagem por descarga elétrica (EDM) ou uma operação manual, aumentando tempo e custo. Um pequeno filete de R0,5–R1,0 permite que uma fresa de topo padrão corte todo o recurso em uma única passagem.
Como reduzir custos: Sempre especifique um raio de canto interno sempre que possível. Para cantos não funcionais, utilize raios maiores para permitir ferramentas maiores e uma remoção de material mais rápida. Este é um dos mais fáceis Diretrizes de projeto de usinagem CNC implementar.
2. Especifique tolerâncias apenas quando necessário
Um dos fatores de custo mais comuns é o excesso de tolerância. Uma tolerância de usinagem CNC padrão de ±0,1 mm (ISO 2768-m) é adequada para a grande maioria das dimensões. Quando você especifica ±0,05 mm ou mais, cada caminho de corte da ferramenta, troca de ferramenta e medição se torna mais crítico. A máquina deve ser aquecida, as condições controladas e cada peça frequentemente medida individualmente.
Por exemplo, uma tolerância de furo H7 (+0,021 mm para um furo de 10 mm) pode exigir escareamento ou mandrilamento com uma ferramenta dedicada e múltiplos passes. Se o mesmo furo for apenas uma folga para um parafuso, uma tolerância de broca padrão será suficiente.
Como reduzir custos: Revise seu desenho e identifique quais dimensões são funcionalmente críticas (por exemplo, ajustes de eixo, alojamentos de rolamento). Aplique tolerâncias restritas apenas a esses e deixe todos os outros no bloco de tolerância geral. Comunique-se com seu usinagem CNC personalizada fornecedor sobre quais tolerâncias são importantes. Muitas vezes podemos sugerir relaxar alguns que não são necessários, economizando tempo e risco de sucata.
3. Escolha o material e o acabamento de superfície corretos
Usinabilidade de materiais
Nem todos os materiais são usinados da mesma forma. As ligas de alumínio (6061, 7075) são extremamente econômicas porque cortam rapidamente, produzem bom acabamento superficial e causam pouco desgaste da ferramenta. O aço inoxidável (304, 316) usina mais lentamente e requer ferramentas mais resistentes, aumentando o tempo de ciclo em um fator de 3 a 5 para a mesma geometria. O titânio e as ligas de alta temperatura são ainda mais exigentes.
Como reduzir custos: Se a sua peça não requer a alta resistência ou resistência à corrosão do aço inoxidável, considere o alumínio. Se o plástico for aceitável para a aplicação, materiais como Delrin ou Nylon são usinados muito rapidamente e geralmente têm custos de matéria-prima mais baixos. Nosso Materiais de usinagem CNC guia pode ajudá-lo a comparar.
Especificações de acabamento de superfície
Um acabamento superficial de Ra 1,6 µm (63 µin) é obtido com fresamento de topo padrão. Especificar Ra 0,8 µm (32 µin) ou melhor geralmente requer uma passagem de acabamento mais lenta, polimento ou até mesmo desbaste. Se a superfície não for uma face de vedação ou exigência estética, deixar um acabamento padrão reduz custos.
Como reduzir custos: Especifique apenas um acabamento superficial perfeito em superfícies funcionais. Para o resto, remova a chamada ou use um acabamento não processado (conforme usinado, Ra 3,2 µm). Para peças cosméticas, uma simples anodização ou jateamento pode ocultar marcas de ferramentas sem usinagem cara.
4. Reduza o número de configurações
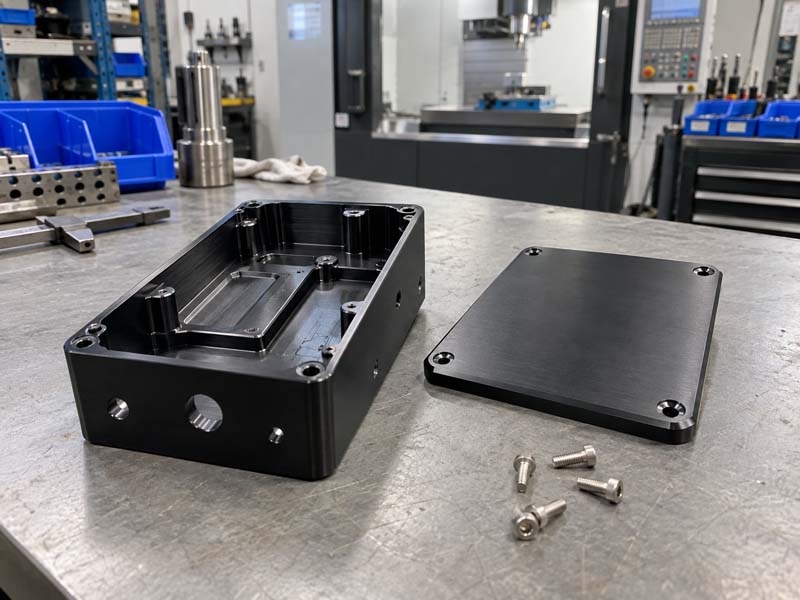
Cada vez que uma peça precisa ser reposicionada na máquina, é adicionado tempo para refixação, nova sondagem e novo corte dos pontos de referência. Uma peça que pode ser concluída em um setup (com usinagem de 5 eixos, por exemplo) pode ser dramaticamente mais barata do que uma que exija três setups em uma fresadora de 3 eixos.
Como reduzir custos: Recursos de design que podem ser acessados a partir de uma única orientação. Se você precisar de furos em múltiplas faces, considere se eles podem ser orientados para o mesmo lado. Para peças complexas, considere usar Usinagem CNC de 5 eixos para acessar vários lados em uma configuração. Mesmo em máquinas de 3 eixos, adicionar um acessório simples com furos angulares pode reduzir as configurações.
Nossa equipe frequentemente recomenda alterações de projeto que nos permitem usinar uma peça em duas configurações onde o cliente havia projetado para quatro. A economia é geralmente de 20 a 40%.
5. Evite operações secundárias desnecessárias
Rebarbar, polir e aplicar quebras de bordas apertadas podem adicionar horas a uma peça, se especificado sem pensar. Da mesma forma, especificar um tratamento de superfície como niquelagem eletrolítica pode exigir mascaramento ou manuseio especial.
Como reduzir custos: Aceite uma quebra de borda padrão de 0,2–0,5 mm (a menos que bordas afiadas sejam um problema de segurança). Use rebarbação química para recursos internos sempre que possível. Selecione acabamentos comuns, como anodização transparente ou óxido preto, que sejam rápidos e de baixo custo. Se você planeja anodizar, observe que o alumínio com acabamento superficial usinado de Ra 0,8 µm ainda apresentará alguma textura após a anodização – especificar um acabamento mais fino pode não melhorar a aparência.
6. Otimize para quantidade de lote
O custo por peça depende muito da quantidade. Para execuções de protótipos de 1 a 10 peças, o custo de configuração domina. Para séries de produção de 100 a 1.000 peças, o tempo de máquina por peça é mais importante.
Como reduzir custos: Para volumes baixos, aceite que o preço por peça será mais alto e concentre-se na redução da complexidade da configuração. Para volumes maiores, considere a fixação de múltiplas peças (usinagem de várias peças simultaneamente) para distribuir o custo de configuração. Além disso, uma quantidade maior nos permite usar ferramentas de metal duro personalizadas que cortam mais rápido, reduzindo ainda mais o tempo de ciclo.
Recomendamos discutir seu volume anual com seu Fabricante de usinagem CNC para que possam propor a abordagem mais económica.

7. Forneça uma RFQ completa e clara
A incerteza na solicitação de cotação muitas vezes leva a cotações mais altas porque o fornecedor adiciona uma margem para complicações desconhecidas. Um desenho 2D totalmente definido com tolerâncias, requisitos de acabamento superficial, classe de material e especificações de rosca elimina esse risco.
Como reduzir custos: Sempre inclua um desenho em PDF com dimensões críticas destacadas. Forneça um arquivo CAD 3D (STEP ou IGES) para que possamos avaliar a acessibilidade da ferramenta. Indique a quantidade e eventuais necessidades especiais de embalagem ou inspeção. Nosso Cotação de usinagem CNC página explica exatamente quais informações precisamos.
Conselho Final: Faça parceria com uma equipe de usinagem experiente
Reduzir os custos de usinagem CNC não se trata de cortar custos – trata-se de design inteligente e comunicação clara. Um parceiro experiente em usinagem de precisão pode revisar sua peça antecipadamente e identificar os fatores de custo antes de finalizar o projeto. Muitas das sugestões acima vêm de décadas de revisões de engenharia que realizamos para os clientes todas as semanas.
Incentivamos engenheiros e compradores a compartilharem desenhos durante a fase de projeto, não apenas na fase de cotação. Uma pequena alteração, como aumentar o raio interno de 0,5 mm para 1,0 mm, pode reduzir o tempo de ciclo em 15% sem afetar o funcionamento. Com o tempo, essas otimizações se acumulam em economias significativas em toda a sua linha de produtos.
Se você estiver pronto para avaliar suas peças atuais ou iniciar um novo projeto, nossa equipe na HONGKE está disponível para fornecer feedback de engenharia e um orçamento competitivo. Contate-nos através de nosso site com seus desenhos e nós o ajudaremos a encontrar a maneira mais econômica de fabricar suas peças usinadas personalizadas.