Introduction
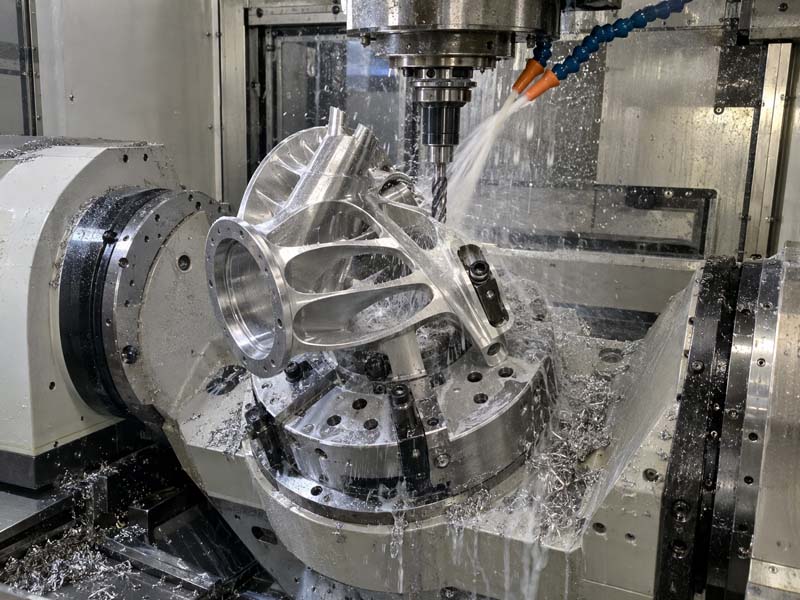
L'aluminium est l'un des matériaux les plus usinés dans la fabrication CNC en raison de son excellent rapport résistance/poids, de sa résistance à la corrosion et de son usinabilité. Des supports pour l’aérospatiale aux boîtiers automobiles et boîtiers électroniques, les pièces en aluminium se retrouvent dans d’innombrables industries. Cependant, pour obtenir des résultats optimaux en usinage CNC, il faut examiner attentivement le choix des matériaux, la conception des pièces et les processus de contrôle qualité. Ce guide fournit des informations pratiques aux ingénieurs et aux concepteurs de produits qui cherchent à produire efficacement des composants en aluminium de haute qualité.

Sélection des matériaux : choisir le bon alliage d'aluminium
Tous les alliages d’aluminium ne se comportent pas de la même manière sous l’outil de coupe. Les alliages les plus courants pour l’usinage CNC comprennent:
6061 Aluminium
Le 6061 est l’alliage le plus polyvalent et le plus largement utilisé. Il offre une bonne solidité, une excellente résistance à la corrosion et une très bonne usinabilité. Il convient aux pièces structurelles, aux supports, aux boîtiers et aux prototypes. Après usinage, il peut être anodisé pour améliorer la résistance à l'usure et l'apparence.
7075 Aluminium
Le 7075 offre une résistance supérieure comparable à celle de certains aciers, ce qui le rend idéal pour les composants soumis à de fortes contraintes tels que les cadres et les moules de l'aérospatiale. Cependant, sa usinabilité est légèrement inférieure à celle du 6061 et il est plus sujet aux bavures. C'est aussi plus cher.
2024 Aluminium
Le 2024 offre une résistance élevée et une résistance à la fatigue, couramment utilisées dans les structures d’avions. Son usinabilité est bonne, mais sa résistance à la corrosion est moindre et il est souvent utilisé avec des revêtements protecteurs.
Autres alliages
Des alliages comme le 5083 (bon pour les environnements marins) et le 6082 (courant en Europe) sont également disponibles. Pour les géométries complexes, la sélection d'une variante d'usinage libre comme le 6061-T6 ou 2011 peut réduire les temps de cycle et l'usure des outils.
Lors du choix d'un alliage, tenez compte des propriétés mécaniques, du coût, des exigences en matière de finition de surface et des éventuels traitements post-usinage. Consultez votre atelier CNC pour vérifier la disponibilité et les paramètres de traitement optimaux.
Conseils sur la conception pour l'usinage (DFM)
La conception de pièces en aluminium pour l'usinage CNC peut avoir un impact significatif sur les coûts, les délais et la qualité. Voici les directives clés:
Épaisseur de paroi
Évitez les parois très fines (inférieures à 0,5 mm pour l'aluminium) car elles peuvent vibrer ou se déformer lors de l'usinage. Pour la plupart des applications, une épaisseur de paroi minimale de 1 à 2 mm est recommandée. Si l’allègement est essentiel, envisagez des structures nervurées plutôt que des sections entièrement minces.
Rayons et coins internes
Les coins internes pointus nécessitent des outils de coupe de petit diamètre, qui sont plus faibles et plus lents. Spécifiez un rayon de coin interne minimum (par exemple, R1,5 mm ou R3 mm) pour permettre l'utilisation d'outils plus grands et plus rigides. Pour les fonctions aveugles, un rayon égal au diamètre de l'outil est idéal.
Trous filetés
Pour les trous filetés dans l'aluminium, utilisez des profondeurs de filetage standard (au moins 1,5x le diamètre du filetage) pour garantir la solidité. Évitez les fils dans les parois très fines. Si possible, concevez des inserts à bobine hélicoïdale ou utilisez le fraisage de filetage pour une meilleure évacuation des copeaux.
Contre-dépouilles et poches profondes
Les poches profondes (profondeur > 4x diamètre de l'outil) nécessitent un outillage spécialisé et des temps de cycle plus longs. Envisagez d'utiliser des conceptions étagées ou de réduire la profondeur des poches pour améliorer l'efficacité de l'usinage. Les contre-dépouilles nécessitent souvent des outils personnalisés ou EDM, ce qui augmente les coûts.

Finitions de surface pour les pièces en aluminium
Après l'usinage CNC, les pièces en aluminium peuvent être améliorées avec divers traitements de surface:
Tel qu'usiné
Une finition nette et visible des marques d'outils est acceptable pour de nombreuses pièces internes ou non esthétiques. C'est l'option la plus économique.
Anodisation
L'anodisation (Type II ou Type III) crée une couche d'oxyde dure et résistante à la corrosion. Il peut être teint de différentes couleurs. Le type III (anodisation dure) offre une résistance à l'usure supérieure pour les surfaces coulissantes. Notez que l'anodisation ajoute environ 5 à 10 microns aux dimensions, ajustez donc les tolérances en conséquence.
Microbillage / Microbillage
Le sablage aux billes produit une surface mate uniforme et élimine les petites marques d’outils. Il est souvent associé à une anodisation pour une esthétique haut de gamme.
Polissage
Le polissage mécanique ou chimique donne une finition semblable à un miroir mais prend du temps et coûte cher. Il est utilisé pour des pièces décoratives ou des applications optiques.
Communiquez toujours tôt les exigences en matière de finition de surface à votre fournisseur de CNC. Hongke CNC propose une gamme d'options de finition, notamment l'anodisation, le revêtement en poudre et la passivation.
Qualité et inspection dans l'usinage de l'aluminium
La précision est primordiale dans l’usinage CNC. Les tolérances typiques pour les pièces usinées en aluminium vont de ±0,1 mm à ±0,025 mm (précision grossière à haute). Pour garantir le respect de ces spécifications, des méthodes d’inspection rigoureuses sont utilisées.
Techniques d'inspection
- Inspection MMT: Les machines à mesurer tridimensionnelles mesurent des géométries complexes avec une grande précision, vérifiant les dimensions par rapport aux modèles CAO.
- Inspection des jauges: Des jauges à filetage, des jauges à broches et des jauges à pression sont utilisées pour une vérification rapide des trous et des filetages.
- Jauge de hauteur/micromètre: Mesures manuelles de planéité, de parallélisme et de longueurs critiques.

Le palpage en cours de processus (par exemple, les palpeurs Renishaw) peut également vérifier les décalages d'outils et l'alignement des pièces pendant l'usinage, réduisant ainsi les rebuts et les reprises. Un système de gestion de la qualité robuste garantit que chaque lot répond aux normes requises.
Conclusion
Un usinage CNC réussi de pièces en aluminium nécessite une approche holistique : sélection du bon alliage, application des principes DFM, choix des finitions de surface appropriées et mise en œuvre de contrôles de qualité approfondis. En collaborant étroitement avec un fabricant de CNC expérimenté comme Hongke CNC, vous pouvez donner vie à vos conceptions de manière efficace et fiable. Que vous ayez besoin de prototypes ou d'une production en grand volume, la compréhension de ces principes techniques fondamentaux vous aidera à prendre des décisions éclairées et à obtenir des résultats supérieurs.