
Introduction
L'usinage CNC est l'un des procédés de fabrication les plus polyvalents et les plus utilisés pour produire des pièces métalliques et plastiques de haute précision. Des prototypes aux séries de production, la compréhension des principes de conception pour l'usinage CNC (DFM) est cruciale pour les ingénieurs et les concepteurs de produits afin de garantir que les pièces sont réalisables, rentables et répondent aux exigences de performances. Ce guide fournit des informations pratiques sur la sélection des matériaux, les règles de conception géométrique, les considérations de tolérance, les finitions de surface et l'inspection qualité qui peuvent vous aider à prendre des décisions éclairées pendant la phase de conception.
Que vous développiez un nouveau produit ou optimisiez une conception existante, l'application précoce des principes DFM peut réduire le temps d'usinage, minimiser les rebuts et éviter des refontes coûteuses. Examinons les aspects clés que tout designer devrait connaître.
1. Sélection des matériaux pour l'usinage CNC
Choisir le bon matériau est la première étape d’un projet d’usinage CNC réussi. Le matériau affecte l'usinabilité, la résistance des pièces, le poids, la résistance à la corrosion et le coût. Les matériaux courants comprennent les alliages d'aluminium, l'acier inoxydable, le laiton, les plastiques techniques (par exemple Delrin, Nylon) et les alliages spéciaux.
Alliages d'aluminium
L'aluminium est le matériau le plus populaire pour l'usinage CNC en raison de son excellente usinabilité, de sa légèreté, de son bon rapport résistance/poids et de sa résistance naturelle à la corrosion. Les alliages comme le 6061-T6 et le 7075-T6 sont largement utilisés pour les supports, les boîtiers, les boîtiers et les composants structurels. L'aluminium est également facile à anodiser, offrant ainsi une résistance à l'usure et des options esthétiques améliorées.

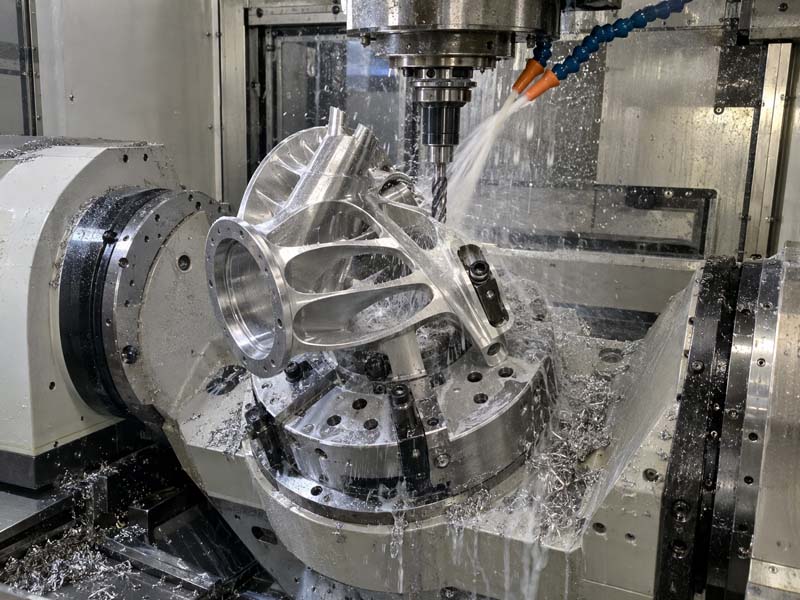
Un support de roulement en aluminium typique usiné sur une fraiseuse CNC.
Acier inoxydable
Les nuances d'acier inoxydable comme 304 et 316 offrent une résistance élevée, une excellente résistance à la corrosion et conviennent aux applications médicales, alimentaires et marines. Cependant, ils sont plus difficiles à usiner que l'aluminium, nécessitant des vitesses plus lentes, des configurations rigides et des revêtements d'outils spécialisés. Les concepteurs doivent éviter les parois minces et les cavités profondes afin de réduire la déflexion de l'outil et l'accumulation de chaleur.
Laiton
Le laiton est apprécié pour son excellente usinabilité, sa bonne conductivité électrique et son aspect attrayant. Il est couramment utilisé pour les raccords, les vannes et les composants décoratifs. Le laiton permet d'obtenir facilement des finitions de surface fines et des tolérances serrées, ce qui le rend idéal pour les pièces filetées et les petits composants de précision.
Plastiques techniques
Les plastiques comme le Delrin (POM), le nylon et le PTFE sont légers, autolubrifiants et résistants aux produits chimiques. Ils sont souvent utilisés pour les bagues, les roulements, les isolants et les pièces en contact avec les aliments. Lors de la conception de pièces en plastique pour CNC, tenez compte de la dilatation thermique et évitez les coins internes pointus pour éviter les fissures sous contrainte.
2. Règles de conception clés pour l'usinabilité
Pour garantir que votre pièce puisse être usinée de manière efficace et économique, suivez ces directives de conception.:
Évitez les coins internes pointus
Les coins intérieurs tranchants ne peuvent pas être obtenus avec des outils de coupe ronds standard. Spécifiez toujours un rayon de coin interne au moins égal au rayon de l'outil prévu (généralement 1/8", 1/4" ou 1/16"). Des rayons plus grands permettent des outils plus grands, un enlèvement de matière plus rapide et une meilleure finition de surface. Si un coin pointu est absolument nécessaire, envisagez d'utiliser une fraise en bout plus petite ou une opération d'électroérosion secondaire, ce qui augmente le coût.
Maintenir une épaisseur de paroi uniforme
Les variations d’épaisseur des parois peuvent provoquer des vibrations, des vibrations et des inexactitudes dimensionnelles. Pour les pièces métalliques, évitez les parois minces (<0,020" pour l'aluminium, <0,040" pour l'acier) à moins qu'elles ne soient soutenues par des fixations. Une épaisseur uniforme favorise des forces d'usinage constantes et réduit le risque de distorsion.
Conception pour des longueurs d'outils standard
Les cavités profondes et les éléments hauts nécessitent des outils longs, moins rigides et plus sujets à la déviation. Dans la mesure du possible, gardez les profondeurs des détails inférieures à 3 à 4 fois le diamètre de l'outil. Pour des fonctionnalités plus profondes, prévoyez un outillage progressif ou envisagez d'utiliser un processus différent comme l'EDM ou le perçage au pistolet.
Inclure des angles de dépouille adéquats
Bien qu'ils ne soient pas toujours requis dans l'usinage CNC (contrairement au moulage par injection), les angles de dépouille aident à libérer la pièce des dispositifs de serrage et à améliorer l'évacuation des copeaux. Pour les murs verticaux, un petit dépouille de 0,5° à 1° est recommandé si la pièce sera usinée dans plusieurs configurations.

Pièces en aluminium usiné de haute qualité présentant des caractéristiques et des finitions cohérentes.
3. Tolérances et états de surface
Comprendre les tolérances réalisables et les états de surface est essentiel pour communiquer les exigences à l'atelier d'usinage et contrôler les coûts.
Tolérances standards
Pour l'usinage CNC, les tolérances linéaires standard sont généralement de ±0,005" (0,13 mm). Des tolérances plus strictes jusqu'à ±0,001" (0,025 mm) sont possibles mais nécessitent des avances plus lentes, des configurations multiples et un temps d'inspection plus long, ce qui augmente les coûts. Lors de la spécification des tolérances, n'appliquez des tolérances strictes que là où cela est fonctionnellement nécessaire (par exemple, sièges de roulement, surfaces de contact). Laissez des tolérances généreuses partout ailleurs.
Tolérances géométriques (GD&T)
Pour les pièces complexes, utilisez les symboles GD&T tels que la planéité, le parallélisme, la concentricité et la position réelle pour contrôler la forme et l'emplacement. Assurez-vous de référencer correctement les données et évitez les contraintes excessives. Des machines à mesurer tridimensionnelles (MMT) et des systèmes de vision sont utilisés pour vérifier ces caractéristiques.
Finitions de surface
L'usinage CNC produit des surfaces telles qu'usinées avec des micro-crêtes provenant des marques d'outils. La rugosité de surface typique (Ra) varie de 3,2 μm (standard) à 0,8 μm (fine). Pour des finitions plus lisses, spécifiez des opérations telles que le polissage, le sablage ou le meulage. Les options de post-traitement courantes incluent l'anodisation (pour l'aluminium), la passivation (acier inoxydable), le placage ou le revêtement en poudre. L'aluminium anodisé est largement utilisé pour les boîtiers et les supports en raison de sa combinaison de durabilité et d'apparence.
4. Pièges courants de conception et comment les éviter
- Tolérances de serrage excessif: Évitez de spécifier ±0,001" sur chaque dimension. Cela ralentit l'usinage et augmente inutilement le temps d'inspection.
- Ignorer l'accès à l'outil: Les caractéristiques de conception qui ne peuvent pas être atteintes par un outil standard (par exemple, des fentes profondes avec des largeurs non standard) nécessitent souvent des outils personnalisés ou une EDM, ce qui augmente les coûts et les délais.
- Sections minces déséquilibrées: De longues parois minces ou de grandes zones non soutenues peuvent vibrer pendant l'usinage, provoquant des vibrations et une mauvaise finition. Ajoutez des nervures ou des bossages pour rigidifier la pièce.
- Trop de configurations: Si une pièce doit être retournée plusieurs fois, chaque configuration introduit des erreurs de position. Essayez d'usiner toutes les fonctionnalités d'un seul côté ou utilisez deux configurations maximum.
- Arêtes vives: Les arêtes vives sont sujettes aux bavures et peuvent être dangereuses. Spécifiez des ruptures de bord (chanfrein ou rayon) de 0,005" à 0,020" pour améliorer la sécurité et l'esthétique.
5. Inspection et contrôle qualité
L'assurance qualité fait partie intégrante de l'usinage CNC. Après l'usinage, les pièces sont inspectées pour vérifier les dimensions, la finition de surface et l'intégrité. Les méthodes d'inspection courantes comprennent:
- Inspection du premier article (FAI): Vérification complète de la première pièce produite pour garantir que toutes les caractéristiques correspondent au dessin.
- Inspection MMT: Utiliser une machine à mesurer tridimensionnelle pour la mesure précise de géométries complexes, notamment avec GD&T.
- Jauges Go/No-Go: Pour les filetages, les trous et les fonctions d'ajustement par pression.
- Mesure de rugosité de surface: Utilisation de profilomètres pour vérifier les valeurs Ra.
- Systèmes de vision: Pour une mesure rapide de plusieurs caractéristiques sur des pièces plus petites.

L'inspection précise par MMT garantit que les dimensions critiques et les tolérances géométriques sont respectées.
6. Stratégies de réduction des coûts
Pour réduire les coûts d'usinage CNC, considérez les éléments suivants:
- Réduisez la complexité : les géométries plus simples sont usinées plus rapidement.
- Minimisez l'enlèvement de matière : concevez une forme proche de la valeur nette ou utilisez des tailles de stock proches des dimensions finales de la pièce.
- Spécifiez les tolérances standard et les finitions de surface, sauf si cela est strictement requis.
- Regroupez plusieurs pièces sur une seule plaque de montage pour réduire le temps d'installation.
- Choisissez des matériaux à haute usinabilité (par exemple, aluminium 6061 plutôt que 7075 si la résistance le permet).
- Concevez des pièces qui peuvent être usinées en une ou deux configurations.
Conclusion
La conception pour l'usinage CNC est un effort de collaboration entre ingénieurs et machinistes. En comprenant les capacités et les limites du processus, vous pouvez créer des pièces fonctionnelles, réalisables et rentables. Que vous travailliez avec de l'aluminium, de l'acier, du laiton ou du plastique, suivre les directives décrites vous aidera à obtenir de meilleurs résultats. Communiquez toujours clairement avec votre partenaire d'usinage CNC : partagez votre intention de conception, la justification des tolérances et les caractéristiques critiques pour assurer une transition en douceur de la conception à la production.
Pour des conseils plus détaillés sur des matériaux, des tolérances ou des finitions de surface spécifiques, explorez les autres guides techniques sur notre site Web. Nous nous engageons à vous aider à donner vie à vos créations avec précision et qualité.
