
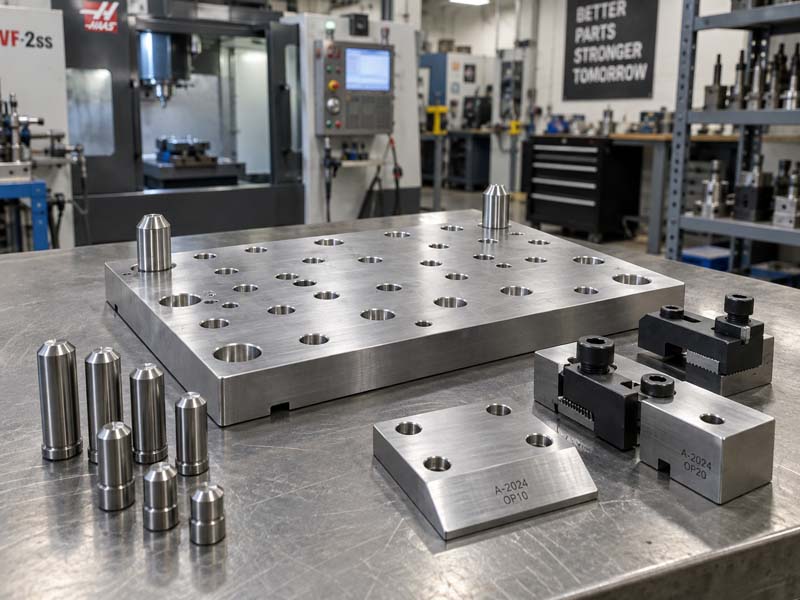
За более чем два десятилетия прецизионной обработки на станках с ЧПУ я видел, как чертежи с жесткими допусками терпели неудачу, а простые детали добивались успеха. Разница редко заключалась в самом станке с ЧПУ. Почти всегда это была работа. В мастерской может быть новейший 5-осевой станок, но если деталь удерживается неправильно, шпиндель будет производить лом со скоростью 15 000 об/мин.
Это руководство написано для инженеров, проектирующих детали, изготавливаемые по индивидуальному заказу, и специалистов по закупкам, оценивающих производственные риски. Мы отбросим маркетинговую чепуху и посмотрим, как конструкция светильника напрямую влияет на стоимость, время выполнения заказа и точность размеров.
Почему фиксация заготовки определяет вашу точность обработки
Основное правило механической обработки простое: режущий инструмент должен быть сильнее, чем сила резания. Но сила должна куда-то деваться. Он проходит через инструмент, шпиндель, корпус станка, крепеж и, наконец, в деталь. Если крепление жесткое, сила поглощается. Если это не так, деталь перемещается. Движение означает вибрацию, плохое качество поверхности и размеры, выходящие за пределы допусков.
Для инженеров это означает, что задавать жесткий допуск (например, ±0,005 мм) для тонкостенного алюминиевого корпуса рискованно, если только приспособление не предназначено специально для поддержки этой стены. Стандартные губки тисков отклоняют деталь. Наша команда инженеров HONGKE часто рекомендует прецизионная обработка с ЧПУ решения, включающие специальные мягкие губки или вакуумные приспособления для этих конкретных сценариев.
Выбор подходящего зажима: стандартные тиски против нестандартных приспособлений
Стандартные тиски
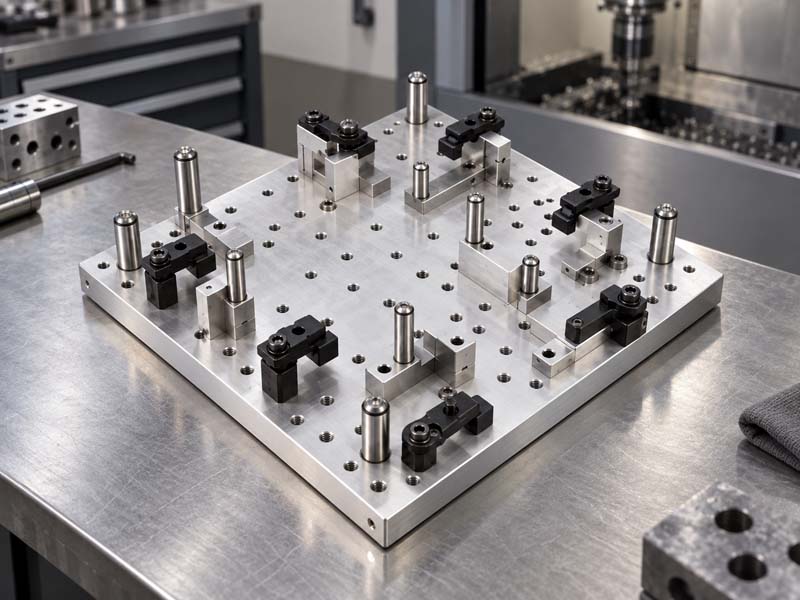
Это рабочие лошадки любого механического цеха. Они обеспечивают превосходную жесткость для простых, блочных деталей. Если ваша деталь имеет параллельные стороны и относительно простую геометрию, стандартные тиски являются наиболее экономичным решением. Однако они прикладывают силу зажима к боковым сторонам детали. Если деталь тонкостенная, эта сила может ее деформировать. Когда челюсти открываются, деталь возвращается в форму, но уже не соответствует техническим характеристикам.
Пользовательские светильники
Вот где происходит волшебство. Специальные приспособления предназначены для удержания детали именно там, где она должна быть. Они могут зажимать непараллельные поверхности, поддерживать тонкие секции и обеспечивать доступ к нескольким граням за одну установку. Это существенно сокращает количество необходимых настроек. Меньше настроек означает более высокую точность и меньшую стоимость.
При запросе цен на фрезерование с ЧПУ на заказ деталей, всегда спрашивайте поставщика об их подходе к креплению деталей сложной геометрии.
Инженерные решения для тонкостенных и сложных деталей
Тонкостенные детали являются наиболее сложными в креплении деталями. Им не хватает структурной жесткости, чтобы противостоять силам зажима без деформации. Вот три распространенных решения:
- Вакуумный зажим: Создает равномерную удерживающую силу по всей поверхности детали. Идеально подходит для очень тонких металлических или пластиковых деталей.
- Расширяющиеся оправки: Для цилиндрических деталей они захватываются изнутри наружу, предотвращая деформацию внешнего диаметра.
- Криогенный (замораживающий) крепеж: Используются низкие температуры для создания связи между деталью и приспособлением. Он оказывает нулевое механическое воздействие.

Оптимальный подход зависит от материала. Алюминий легко деформируется, а нержавеющая сталь создает высокие силы резания. Опытный механик точно знает, как сбалансировать эти факторы.
Скрытая цена плохого крепления в вашем расчете на станок с ЧПУ
Многие специалисты по закупкам недооценивают стоимость удержания рабочей силы. Стандартная установка тисков может стоить 50 долларов за деталь. Разработка и изготовление индивидуального приспособления может стоить 500 долларов. Но если это приспособление сократит время настройки с 3 операций до 1 операции, общая стоимость единицы продукции значительно снизится для партии из 100 деталей.
Кроме того, плохая фиксация приводит к браку деталей. Стоимость доработки часто в 2-3 раза превышает первоначальную стоимость механической обработки. При оценке Стоимость обработки на станке с ЧПУ разбивка, спросите, включает ли предложение конструкцию крепления. Более высокая первоначальная цена от поставщика с хорошим планом выполнения работ в долгосрочной перспективе часто оказывается намного дешевле, чем низкая цена от поставщика, который «разберется с этим позже»."
Проверка рабочего состояния и качества (КИМ)
То, как вы держите деталь во время обработки, определяет ваши исходные данные. Если исходная информация, используемая для обработки, отличается от той, которая используется для проверки на КИМ, вы получите противоречивые результаты. Это общая точка трения между разработкой и производством.
Хорошая конструкция приспособления гарантирует, что деталь можно будет проверить без ее физического искажения. Это гарантирует, что отчет о проверке качества отражает истинную геометрию детали, а не искажения, вызванные зажимами.

Заключительный совет для инженеров и покупателей
Не стоит недооценивать физическую сложность удержания своей части. Отправьте полную 3D-модель (STP или STEP) и 2D-чертеж своему поставщику. Пусть они разработают стратегию трудоустройства. Доверие команде инженеров вашего поставщика в решении этих проблем является признаком зрелой стратегии закупок.
В HONGKE наши инженеры проверяют каждый запрос предложения на предмет рисков, связанных с выполнением работ, прежде чем мы предоставим ценовое предложение. Мы помогаем вам избежать распространенных ошибок, которые приводят к задержкам и перерасходу средств. Связаться с нами чтобы обсудить ваш следующий проект точной обработки.