
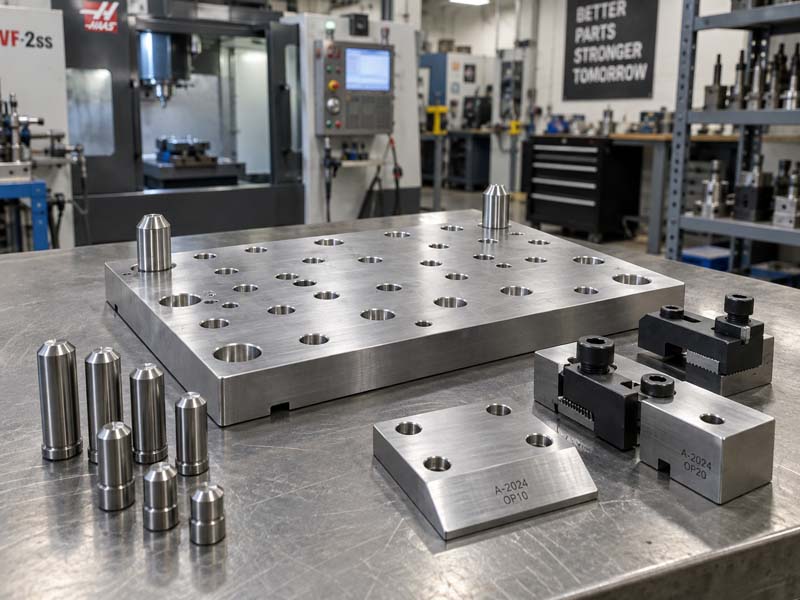
In über zwei Jahrzehnten Präzisions-CNC-Bearbeitung habe ich gesehen, wie Zeichnungen mit engen Toleranzen scheiterten und einfache Teile erfolgreich waren. Der Unterschied lag selten in der CNC-Maschine selbst. Es war fast immer die Werkstückhalterung. Ein Lohnfertiger kann über die neueste 5-Achsen-Maschine verfügen, aber wenn das Teil nicht richtig gehalten wird, produziert die Spindel bei 15.000 U/min Ausschuss.
Dieser Leitfaden richtet sich an Ingenieure, die individuell gefertigte Teile entwerfen, und an Beschaffungsfachleute, die Fertigungsrisiken bewerten. Wir entledigen uns des Marketing-Fluchs und schauen uns an, wie sich das Vorrichtungsdesign direkt auf Kosten, Durchlaufzeit und Maßgenauigkeit auswirkt.
Warum die Werkstückspannung Ihre Bearbeitungstoleranz bestimmt
Die Grundregel der Bearbeitung ist einfach: Das Schneidwerkzeug muss stärker sein als die Schnittkraft. Aber die Kraft muss irgendwo hin. Es wandert durch das Werkzeug, die Spindel, den Maschinenrahmen, die Werkstückhalterung und schließlich in das Teil. Bei starrer Werkstückaufspannung wird die Kraft absorbiert. Ist dies nicht der Fall, bewegt sich das Teil. Bewegung ist gleichbedeutend mit Vibration, schlechter Oberflächengüte und Maßen außerhalb der Toleranz.
Für Ingenieure bedeutet dies, dass die Angabe einer engen Toleranz (z. B. ±0,005 mm) für ein dünnwandiges Aluminiumgehäuse riskant ist, es sei denn, die Halterung ist speziell für die Unterstützung dieser Wand ausgelegt. Standard-Schraubstockbacken verbiegen das Teil. Unser Ingenieurteam bei HONGKE empfiehlt häufig Präzisions-CNC-Bearbeitung Lösungen, die kundenspezifische weiche Backen oder Vakuumvorrichtungen für diese spezifischen Szenarien beinhalten.
Auswahl der richtigen Werkstückspannung: Standardschraubstöcke vs. kundenspezifische Vorrichtungen
Standard-Schraubstöcke
Das sind die Arbeitspferde jeder Maschinenwerkstatt. Sie bieten eine hervorragende Steifigkeit für einfache, blockige Teile. Wenn Ihr Teil parallele Seiten und eine relativ einfache Geometrie hat, sind Standard-Schraubstöcke die kostengünstigste Lösung. Sie üben jedoch eine Klemmkraft auf die Seiten des Teils aus. Wenn das Teil dünnwandig ist, kann es durch diese Kraft verformt werden. Wenn sich die Backen öffnen, springt das Teil wieder in seine Form zurück, liegt aber nun außerhalb der Spezifikation.
Kundenspezifische Vorrichtungen
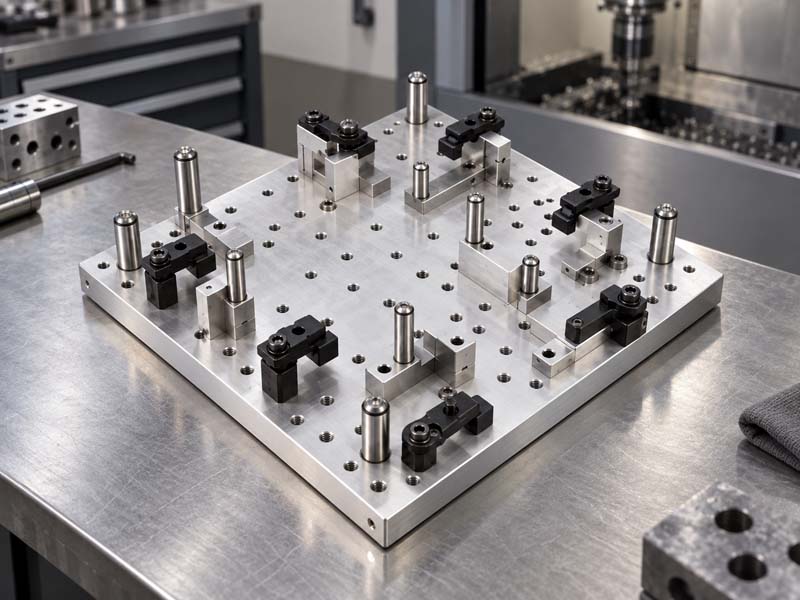
Hier geschieht die Magie. Kundenspezifische Vorrichtungen sind so konzipiert, dass sie das Teil genau dort halten, wo es sein muss. Sie können auf nicht parallelen Oberflächen spannen, dünne Abschnitte unterstützen und ermöglichen den Zugriff auf mehrere Flächen in einem einzigen Aufbau. Dadurch wird die Anzahl der erforderlichen Setups drastisch reduziert. Weniger Setups bedeuten höhere Präzision und geringere Kosten.
Wenn Sie ein Angebot anfordern für kundenspezifisches CNC-Fräsen Teilen, fragen Sie immer den Lieferanten nach seinem Ansatz zur Werkstückspannung bei komplexen Geometrien.
Technische Lösungen für dünnwandige und komplexe Teile
Dünnwandige Teile sind die am schwierigsten zu befestigenden Komponenten. Ihnen fehlt die strukturelle Steifigkeit, um Klemmkräften ohne Verformung standzuhalten. Hier sind drei gängige Lösungen:
- Vakuum-Werkstückhalterung: Erzeugt eine gleichmäßige Haltekraft über die gesamte Oberfläche des Teils. Ideal für sehr dünne Blech- oder Kunststoffteile.
- Spreizdorne: Bei zylindrischen Teilen greifen diese von innen nach außen und verhindern so Verformungen am Außendurchmesser.
- Kryogenes (Gefrieren) Spannen: Verwendet Gefriertemperaturen, um eine Verbindung zwischen dem Teil und der Vorrichtung herzustellen. Es wird keine mechanische Belastung ausgeübt.

Der beste Ansatz hängt vom Material ab. Aluminium verformt sich leicht, während Edelstahl hohe Schnittkräfte erzeugt. Ein erfahrener Maschinenschlosser weiß genau, wie er diese Faktoren ausgleichen kann.
Die versteckten Kosten einer schlechten Werkstückspannung in Ihrem CNC-Angebot
Viele Beschaffungsexperten unterschätzen die Kosten für die Werkstückspannung. Ein Standard-Schraubstockaufbau könnte 50 US-Dollar pro Teil kosten. Der Entwurf und Bau einer kundenspezifischen Vorrichtung könnte 500 US-Dollar kosten. Wenn diese Vorrichtung jedoch die Rüstzeit von drei Arbeitsgängen auf einen Arbeitsgang reduziert, sinken die Gesamtkosten pro Einheit bei einer Charge von 100 Teilen erheblich.
Darüber hinaus führt eine schlechte Werkstückspannung zu Ausschussteilen. Die Kosten für Nacharbeiten betragen oft das Zwei- bis Dreifache der ursprünglichen Bearbeitungskosten. Bei der Bewertung von a CNC-Bearbeitungskosten Wenn Sie eine Aufschlüsselung benötigen, fragen Sie, ob das Angebot auch die Konstruktion der Werkstückhalterung beinhaltet. Ein höheres Vorabangebot von einem Lieferanten mit einem guten Spannplan ist auf lange Sicht oft viel günstiger als ein niedriges Angebot von einem Lieferanten, der es „später herausfinden“ wird."
Werkstückspannung und Qualitätsprüfung (KMG)
Wie Sie das Teil während der Bearbeitung halten, bestimmt Ihre Bezugspunkte. Wenn sich der für die Bearbeitung verwendete Bezugspunkt von dem für die Inspektion auf einem KMG verwendeten unterscheidet, erhalten Sie widersprüchliche Ergebnisse. Dies ist ein häufiger Reibungspunkt zwischen Technik und Fertigung.
Ein gutes Vorrichtungsdesign stellt sicher, dass das Teil geprüft werden kann, ohne es physisch zu verformen. Dadurch wird gewährleistet, dass der Qualitätsprüfbericht die tatsächliche Geometrie des Teils widerspiegelt und nicht die durch Klemmen verursachte Verformung.

Abschließender Rat für Ingenieure und Käufer
Unterschätzen Sie nicht die körperliche Komplexität, die das Halten Ihrer Rolle mit sich bringt. Senden Sie ein vollständiges 3D-Modell (STP oder STEP) und eine 2D-Zeichnung an Ihren Lieferanten. Lassen Sie sie die Spannstrategie entwerfen. Das Vertrauen auf das Engineering-Team Ihres Lieferanten bei der Lösung dieser Probleme ist das Kennzeichen einer ausgereiften Beschaffungsstrategie.
Bei HONGKE prüfen unsere Ingenieure jede Angebotsanfrage auf das Risiko von Werkstückspannungen, bevor wir ein Angebot unterbreiten. Wir helfen Ihnen, die üblichen Fallstricke zu vermeiden, die zu Verzögerungen und Kostenüberschreitungen führen. Kontaktieren Sie uns um Ihr nächstes Präzisionsbearbeitungsprojekt zu besprechen.