
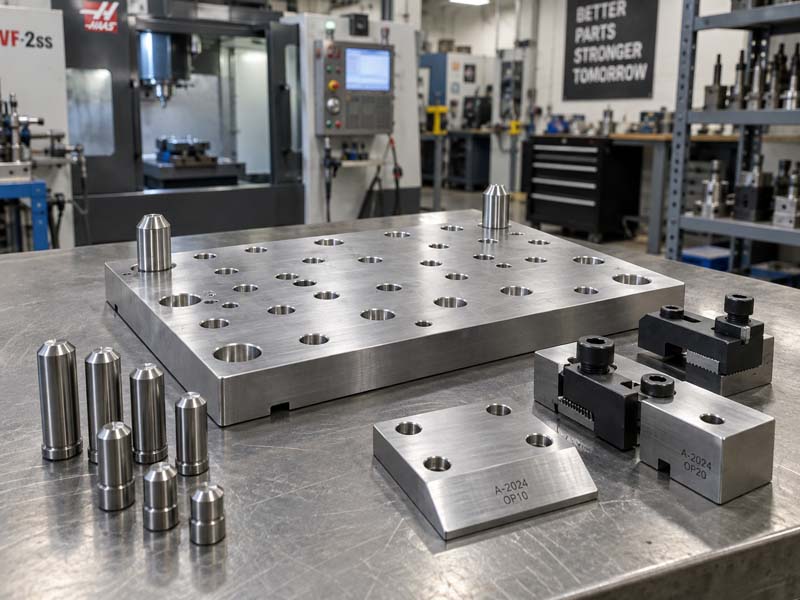
在二十多年的精密数控加工中,我见过严格公差的图纸失败而简单的零件成功。区别很少在于数控机床本身。它几乎总是工件夹具。加工车间可以拥有最新的 5 轴机床,但如果零件固定不正确,主轴将以 15,000 RPM 的速度产生废品。
本指南是为设计定制加工零件的工程师和评估制造风险的采购专业人员编写的。我们将剔除营销方面的废话,看看夹具设计如何直接影响成本、交货时间和尺寸精度。
为什么工件夹持决定了您的加工公差
机械加工的基本规则很简单:切削刀具的强度必须大于切削力。但力量必须去某个地方。它穿过刀具、主轴、机架、工件夹具,最后进入零件。如果工件夹具是刚性的,则力会被吸收。如果不是,则该部件会移动。运动意味着振动、表面光洁度差和尺寸超出公差。
对于工程师来说,这意味着在薄壁铝制外壳上指定严格的公差(例如 ±0.005mm)是有风险的,除非夹具是专门设计用于支撑该墙壁的。标准虎钳钳口会使零件偏转。我们宏科的工程团队经常推荐 精密数控加工 针对这些特定场景结合定制软爪或真空夹具的解决方案。
选择正确的工件夹具:标准虎钳与定制夹具
标准虎钳
这些是任何机械车间的主力。它们为简单的块状零件提供了出色的刚性。如果您的零件具有平行侧面和相对简单的几何形状,标准虎钳是最具成本效益的解决方案。然而,它们会对零件的侧面施加夹紧力。如果零件是薄壁的,则该力会使零件变形。当钳口打开时,零件会弹回原状,但现在已经不符合规格了。
定制夹具
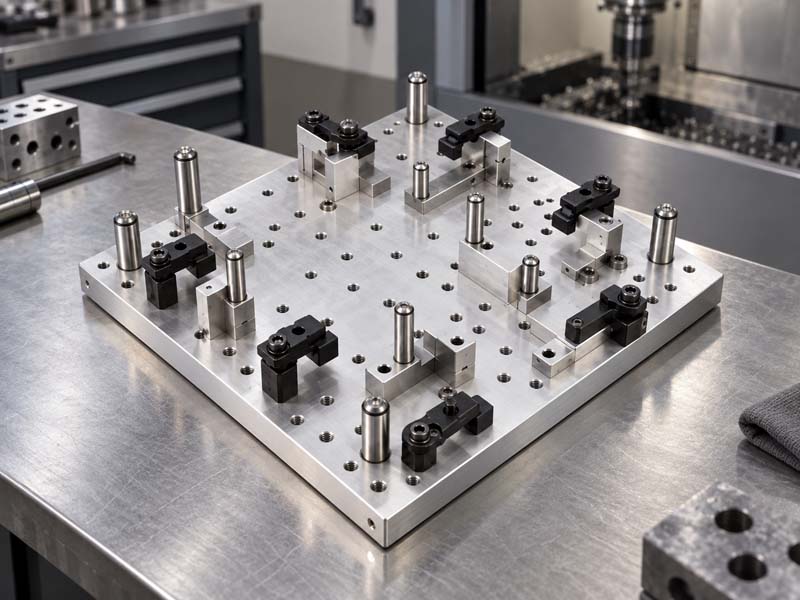
这就是奇迹发生的地方。定制夹具旨在将零件精确固定在需要的位置。它们可以夹紧非平行表面,支撑薄切片,并允许在单个设置中访问多个面。这大大减少了所需的设置数量。更少的设置意味着更高的精度和更低的成本。
当请求报价时 定制数控铣削 零件时,请务必询问供应商关于复杂几何形状的工件夹持方法。
薄壁和复杂零件的工程解决方案
薄壁零件是最具挑战性的夹具零件。它们缺乏抵抗夹紧力而不变形的结构刚性。以下是三种常见的解决方案:
- 真空夹具: 在零件表面产生均匀的夹持力。非常适合非常薄的金属板材或塑料零件。
- 膨胀心轴: 对于圆柱形零件,这些零件从内向外夹紧,防止外径变形。
- 低温(冷冻)工件夹持: 使用冷冻温度在零件和夹具之间建立粘合。它施加零机械应力。

最佳方法取决于材料。铝很容易变形,而不锈钢会产生很高的切削力。经验丰富的机械师会确切地知道如何平衡这些因素。
CNC 报价中工件夹持不良的隐性成本
许多采购专业人士低估了工件持有的成本。标准虎钳装置每个零件的成本可能为 50 美元。定制固定装置的设计和建造成本可能为 500 美元。但如果该夹具将设置时间从 3 次操作减少到 1 次操作,则一批 100 个零件的单位总成本将显着下降。
此外,不良的夹紧会导致零件报废。返工成本往往是原始加工成本的2-3倍。当评估一个 CNC加工成本 细分,询问报价是否包括工件夹具设计。从长远来看,具有良好工件夹持计划的供应商提供的较高预报价通常比“稍后解决”的供应商提供的低报价便宜得多。"
工件夹持和质量检测 (CMM)
在加工过程中如何固定零件决定了您的基准。如果用于加工的数据与用于 CMM 检测的数据不同,您将得到相互矛盾的结果。这是工程和制造之间的共同摩擦点。
良好的夹具设计可确保零件在不发生物理扭曲的情况下进行检查。这保证了质量检验报告反映了零件的真实几何形状,而不是夹具造成的变形。

给工程师和买家的最终建议
不要低估保持自己角色的物理复杂性。将完整的 3D 模型(STP 或 STEP)和 2D 图纸发送给您的供应商。让他们设计工件夹持策略。相信供应商的工程团队能够解决这些问题是成熟采购策略的标志。
在宏科,我们的工程师在提供报价之前会审查每个询价的工件夹持风险。我们帮助您避免导致延误和成本超支的常见陷阱。 联系我们 讨论您的下一个精密加工项目。