

Введение
Проектирование деталей для обработки на станках с ЧПУ требует понимания того, как выбор геометрии, материала и допусков влияет на технологичность. Без надлежащего проектирования технологичности (DFM) детали могут стать дорогими, трудными в производстве или даже невозможными для механической обработки. В этом руководстве представлены практические инженерные идеи, которые помогут вам оптимизировать ваши проекты для Услуги по механической обработке с ЧПУ , обеспечивая высокое качество при одновременном контроле затрат.
Независимо от того, являетесь ли вы инженером-механиком, создающим производственные детали, или специалистом по закупкам, оценивающим предложения поставщиков, эти рекомендации применимы к большинству процессов фрезерования, токарной обработки и многоосной обработки с ЧПУ.

Выбор материала и обрабатываемость
Алюминиевые сплавы
Алюминий (например, 6061, 7075) является наиболее часто обрабатываемым материалом благодаря его превосходной обрабатываемости, низким силам резания и хорошему качеству поверхности. Это позволяет увеличить скорость резания и увеличить срок службы инструмента. Для прототипов и мелкосерийного производства алюминий часто является наиболее экономичным выбором.
Нержавеющая сталь
Нержавеющая сталь (304, 316, 17-4PH) более прочная и выделяет больше тепла во время резки. В конструкциях следует избегать тонких стенок и острых внутренних углов, чтобы уменьшить износ и деформацию инструмента. Помогает использование больших внутренних радиусов (R0,020 дюйма или более).
Латунь и Медь
Латунные станки очень легко обрабатываются и производят мелкую стружку. Медь является более сложной задачей из-за ее высокой пластичности и склонности к образованию заусенцев. Оба требуют острого инструмента и соответствующей подачи.
Пластмассы
Конструкционные пластики, такие как делрин, нейлон и PEEK, можно обрабатывать, но они склонны к плавлению, если скорость слишком высока. В конструкциях следует избегать очень тонких стенок и глубоких карманов, чтобы уменьшить накопление тепла.
Всегда указывайте на чертеже точную марку материала и твердость. Это помогает группе обработки правильно выбрать инструмент и параметры.
Критические элементы дизайна
Толщина стены
Тонкие стенки подвержены вибрации, прогибам и поломкам во время механической обработки. В общем, избегайте стенок тоньше 0,5 мм для алюминия и 1 мм для стали. Для высоких стен (высота > 10-кратной толщины) рассмотрите возможность добавления ребер или увеличения толщины. Особенно опасны глубокие карманы с тонкими боковыми стенками.
Внутренние углы и радиусы
При фрезеровании с ЧПУ используются круглые инструменты, поэтому внутренние углы не могут быть идеально прямыми. Минимальный внутренний радиус равен радиусу инструмента. Практическое правило: используйте угловой радиус не менее 1/3 глубины кармана. Например, карман глубиной 20 мм должен иметь минимальный угловой радиус около 6 мм. Меньшие радиусы требуют меньших инструментов, большего количества проходов и более длительного времени цикла.
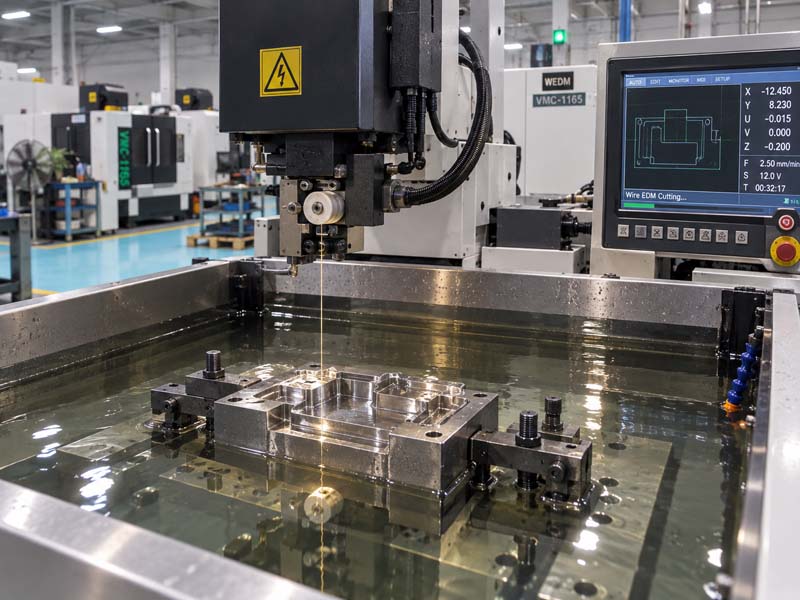
Если острый внутренний угол необходим функционально, рассмотрите возможность добавления рельефной канавки или использования электроэрозионной обработки (EDM) в качестве вторичной операции.
Глубокие карманы и полости
Глубокие карманы увеличивают длину инструмента, что снижает жесткость и увеличивает отклонение. Как правило, глубина кармана не должна превышать 4 диаметра инструмента. Для более глубоких карманов рассмотрите возможность уменьшения диаметра или использования конического инструмента. Если это неизбежно, укажите приемлемое качество поверхности и пределы допусков.
Дизайн отверстий
Стандартные спиральные сверла позволяют делать отверстия с соотношением глубины к диаметру до 10:1 без специального инструмента. Более глубокие отверстия требуют перфорационного сверления или ружейного сверления, что увеличивает стоимость. Для резьбовых отверстий по возможности используйте метчики стандартных размеров. Если в этом нет необходимости, избегайте глухой резьбы на всю глубину. Четко укажите глубину резьбы на чертеже.
Подрезы
Для подрезов обычно требуется специальный инструмент или несколько настроек. Если необходима подрезка, спроектируйте ее с использованием инструментов стандартных размеров (например, радиусом 1/4 дюйма или 6 мм). А еще лучше, измените конструкцию, чтобы избежать подрезов, используя боковые элементы или скользящие стержни (если в форме).
Допуски и качество поверхности
Реалистичные допуски
Обработка на станках с ЧПУ позволяет добиться жестких допусков, но значительно увеличивает стоимость. Типичные коммерческие допуски на размеры составляют ±0,005 дюйма (0,13 мм). Прецизионные допуски ±0,001 дюйма (0,025 мм) требуют тщательной настройки, проверки и, возможно, многократного разрезания. Применяйте жесткие допуски только к функциональным сопрягаемым поверхностям. Остальные размеры оставьте стандартными ISO 2768-m или эквивалентными.
Шероховатость поверхности
Качество поверхности определяется значениями Ra. Для общей обработки приемлемо Ra 3,2 мкм (125 мкдюйм). Для скользящих поверхностей или эстетических деталей используется Ra 1,6 мкм (63 микродюйма) или выше. Достижение Ra 0,8 мкм (32 микродюйма) требует чистовых проходов и, возможно, полировки. Завышение требований к качеству поверхности увеличивает время цикла и стоимость.
Всегда указывайте критические поверхности на чертеже. Используйте символы текстуры поверхности в соответствии с ISO 1302 или ASME Y14.36.
Геометрические допуски
Используйте GD&T (геометрическое определение размеров и допусков) для элементов, для которых важны плоскостность, параллельность, перпендикулярность, концентричность или положение. Четко указывайте ссылки на исходные данные. Чрезмерные ограничения деталей с ненужными геометрическими допусками приводят к увеличению времени проверки и увеличению брака. Хорошая практика: определять только те функции, которые влияют на сборку или функцию.
Дизайн для сокращения затрат на настройку
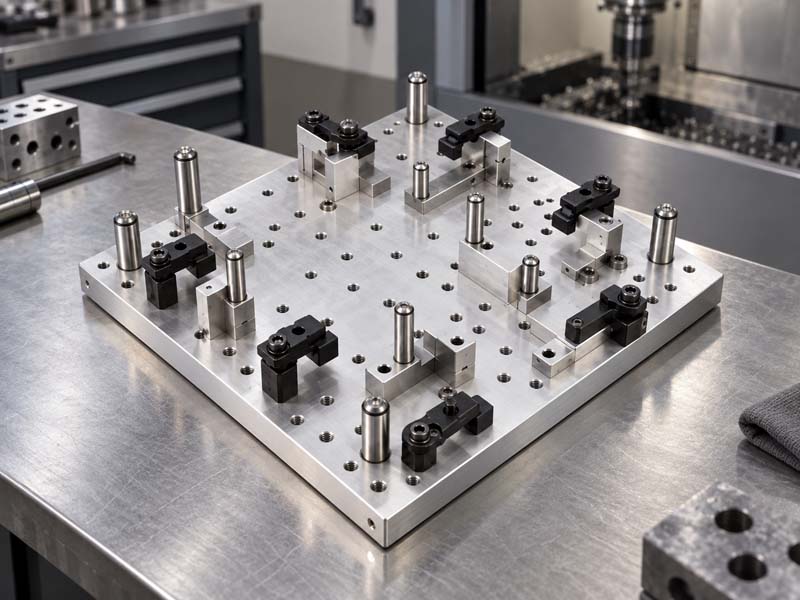
Каждое изменение настройки (переориентация детали) увеличивает время и потенциальную ошибку. Уменьшите количество установок на:
- Проектирование деталей, которые можно обрабатывать за один или два установа.
- Избегайте элементов на нескольких гранях, которые требуют изменения положения вручную.
- Использование стандартных размеров запасов, которые можно удерживать с помощью стандартных тисков или приспособлений.
- Добавление установочных элементов (например, отверстий для дюбелей, лысок) для облегчения крепления.
Если ваша деталь требует 5-осевой обработки для уменьшения количества наладок, подумайте, оправдывает ли геометрия более высокую производительность станка. Для многих деталей 3-осевая обработка плюс вторичная операция более экономичны.
Подготовка чертежей и файлов
Чтобы получить точную Расценки на обработку на станке с ЧПУ , предоставьте полный чертеж (2D PDF или рисунок в STEP/IGES) вместе с 3D-моделью (STEP, STP или X_T). Чертеж должен включать:
- Все критические размеры и их допуски.
- Требования к отделке поверхности
- Характеристики резьбы (размер, глубина, класс)
- Материал и твердость
- База данных и GD&T, если применимо
Избегайте пропущенных размеров или превышения допусков. В случае сомнений обратите внимание на «справку» для некритических размеров. Группа обработки рассмотрит чертеж и может предложить улучшения для снижения затрат без ущерба для функциональности.
Общие факторы затрат
Понимание того, что увеличивает затраты, поможет вам расставить приоритеты в изменениях в проекте.:
- Чрезвычайно жесткие допуски по многим размерам.
- Глубокие карманы и длинные инструменты
- Тонкие стены, которые могут деформироваться
- Несколько настроек из-за сложной геометрии
- Экзотические материалы (титан, инконель), быстро изнашивающие инструменты.
- Требуются вторичные операции, такие как электроэрозионная обработка, шлифовка или полировка.
- Большие объемы без оптимизации конструкции для сокращения времени цикла
Просмотрите свой дизайн с помощью Производитель станков с ЧПУ на ранней стадии разработки. Опытные инженеры могут выявить проблемы DFM еще до запуска в производство, экономя время и деньги.
Заключение
Хороший проект обработки на станке с ЧПУ – это баланс между функцией, технологичностью и стоимостью. Следуя этим рекомендациям (выбирая обрабатываемые материалы, избегая слишком тонких стенок, обеспечивая адекватные радиусы, указывая только необходимые допуски и подготавливая четкие чертежи), вы гарантируете, что ваши детали будут производиться эффективно и надежно. Всегда сотрудничайте со своим партнером по обработке для проверки конструкции; их практический опыт неоценим.
Для получения дополнительной информации о точной обработке с ЧПУ см. посетите наш сайт или свяжитесь с нашей командой инженеров.