
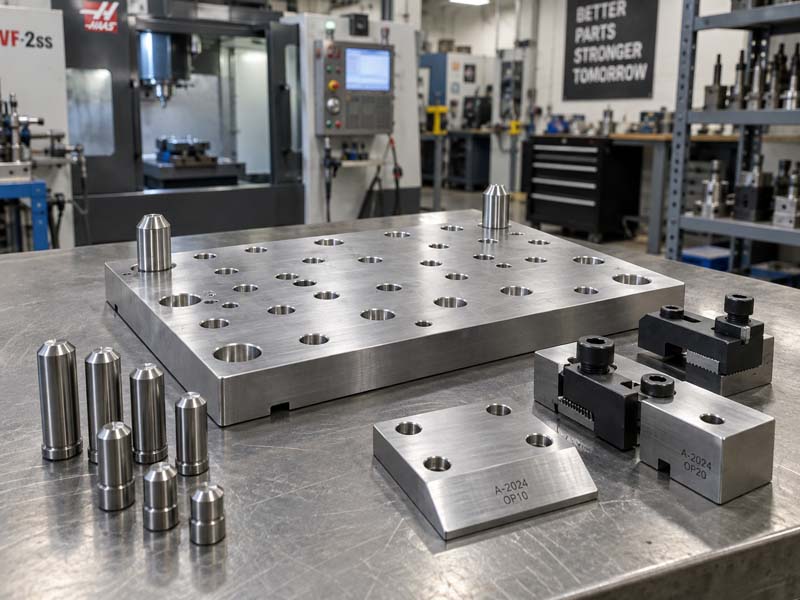
20 年以上にわたる精密 CNC 機械加工の中で、公差の厳しい図面は失敗し、単純な部品は成功するのを見てきました。違いが CNC マシン自体にあることはほとんどありません。それはほとんど常にワークホールディングでした。作業工場には最新の 5 軸加工機が備わっていますが、部品が正しく保持されていない場合、スピンドルは 15,000 RPM でスクラップを生成します。
このガイドは、カスタム機械加工部品を設計するエンジニアおよび製造リスクを評価する調達専門家向けに書かれています。マーケティング上の余分な要素を取り除き、治具の設計がコスト、リードタイム、寸法精度にどのように直接影響するかを見ていきます。
ワークホールディングが加工公差を決定する理由
機械加工の基本ルールは単純です。切削工具は切削抵抗よりも強くなければなりません。しかし、力はどこかへ行かなければなりません。熱は工具、スピンドル、機械フレーム、ワークホールディングを通過し、最終的に部品に入ります。ワーク保持部が硬い場合、力は吸収されます。そうでない場合、パーツは移動します。動きには振動、表面仕上げの悪さ、寸法の許容範囲外が伴います。
エンジニアにとって、これは、治具がその壁をサポートするように特別に設計されていない限り、薄壁のアルミニウム筐体に厳しい公差 (±0.005mm など) を指定するのは危険であることを意味します。標準的な万力のジョーでは部品が偏ってしまいます。 HONGKE のエンジニアリング チームがよく推奨するのは、 精密CNC加工 これらの特定のシナリオ向けにカスタムのソフトジョーや真空治具を組み込んだソリューション。
適切なワークホールディングの選択: 標準バイス vs. カスタム治具
標準バイス
これらはあらゆる機械工場の主力製品です。シンプルでブロック状の部品に優れた剛性を提供します。パーツの側面が平行で、形状が比較的単純な場合は、標準バイスが最もコスト効率の高いソリューションです。ただし、部品の側面にクランプ力がかかります。パーツが薄肉の場合、この力によって変形する可能性があります。ジョーが開くと、部品は元の形状に戻りますが、現在は仕様外です。
カスタムフィクスチャ
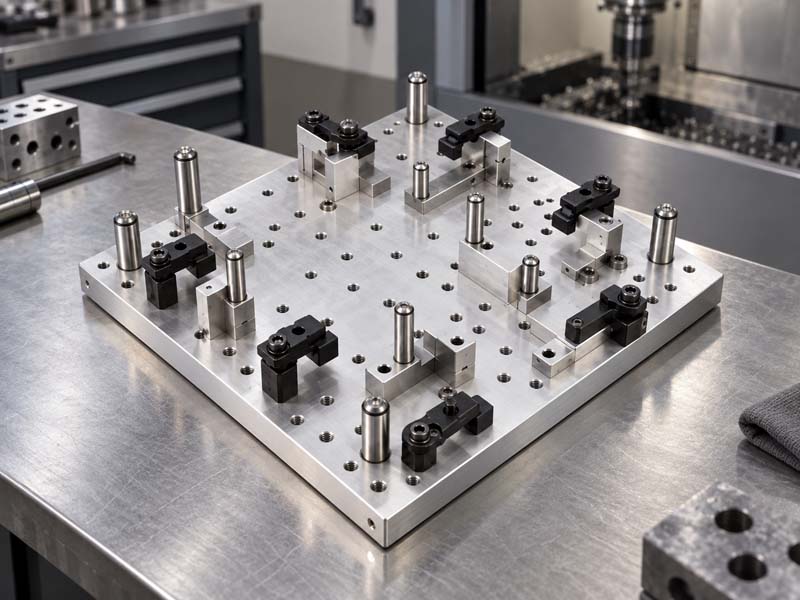
ここで魔法が起こります。カスタム治具は、パーツを必要な場所に正確に保持できるように設計されています。非平行な表面でクランプし、薄いセクションをサポートし、1 回のセットアップで複数の面へのアクセスを可能にします。これにより、必要なセットアップの数が大幅に削減されます。セットアップが少ないほど、精度が向上し、コストが削減されます。
お見積りをご依頼いただく際には、 カスタムCNCフライス加工 部品を購入する場合は、複雑な形状のワークホールドへのアプローチについて常にサプライヤーに問い合わせてください。
薄肉部品や複雑な部品向けのエンジニアリング ソリューション
薄肉部品は、固定するのが最も難しいコンポーネントです。これらには、変形せずにクランプ力に抵抗するための構造的剛性がありません。一般的な 3 つの解決策を次に示します:
- 真空ワークホールディング: 部品の表面全体に均一な保持力を生成します。非常に薄い金属板やプラスチック部品に最適です。
- 拡張マンドレル: 円筒部品の場合、内側から外側へグリップし、外径の歪みを防ぎます。
- 極低温(凍結)ワークホールディング: 凍結温度を使用して部品と治具の間に接着を作成します。機械的ストレスはゼロです。

最適なアプローチは素材によって異なります。アルミニウムは歪みやすいのに対し、ステンレス鋼は高い切削抵抗を生み出します。経験豊富な機械工は、これらの要素のバランスをとる方法を正確に知っています。
CNC 見積における不良ワークホールディングの隠れたコスト
多くの調達専門家はワークホールディングのコストを過小評価しています。標準的な万力のセットアップには、部品ごとに 50 ドルかかる場合があります。カスタム器具の設計と構築には 500 ドルかかる場合があります。しかし、その治具によってセットアップ時間が 3 つの操作から 1 つの操作に短縮されれば、100 個の部品のバッチのユニットあたりの総コストは大幅に下がります。
さらに、ワーク保持力が悪いと部品の廃棄につながります。再加工のコストは、多くの場合、元の加工コストの 2 ~ 3 倍になります。を評価するとき、 CNC加工コスト 内訳を確認するには、見積もりにワークホールドの設計が含まれているかどうかを尋ねます。適切なワーク保持計画を備えたサプライヤーからの高い事前見積は、「後から判断する」というサプライヤーからの低見積よりも、長期的にははるかに安くなることがよくあります。"
ワークホールディングと品質検査 (CMM)
加工中に部品をどのように保持するかによってデータムが定義されます。加工に使用されるデータムが CMM での検査に使用されるデータムと異なる場合、矛盾した結果が得られます。これはエンジニアリングと製造の間の共通の摩擦点です。
優れた治具設計により、部品を物理的に歪ませることなく検査できるようになります。これにより、品質検査レポートがクランプによって生じる歪みではなく、部品の真の形状を反映することが保証されます。

エンジニアとバイヤーへの最終アドバイス
自分の役を担うという物理的な複雑さを過小評価しないでください。完全な 3D モデル (STP または STEP) と 2D 図面をサプライヤーに送信します。彼らにワークホールディング戦略を設計させます。これらの問題を解決するためにサプライヤーのエンジニアリング チームを信頼することは、成熟した調達戦略の証です。
HONGKE では、見積もりを提出する前に、エンジニアがすべての RFQ でワークホールドのリスクを確認します。遅延やコスト超過につながるよくある落とし穴を回避できるようお手伝いします。 お問い合わせ 次の精密機械加工プロジェクトについて話し合います。