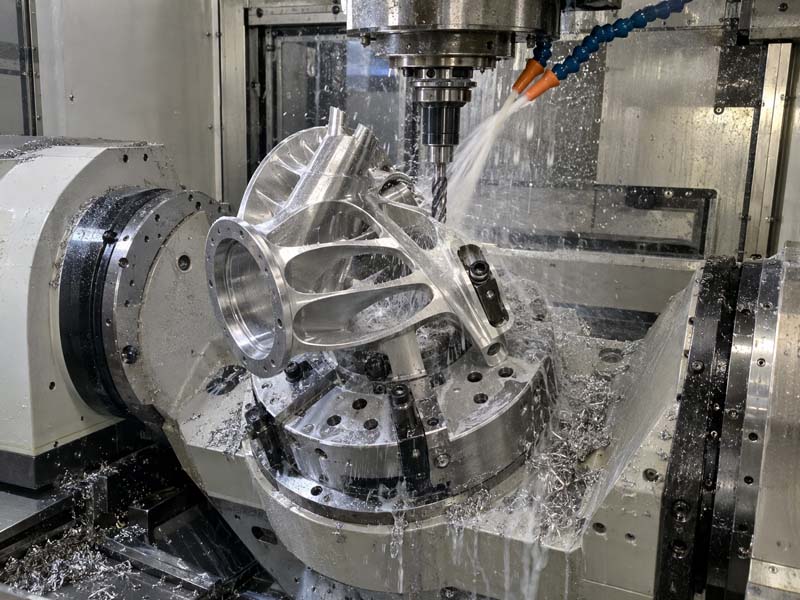
简介:为什么 CNC 加工设计很重要
CNC 加工是生产高精度金属和塑料零件的最通用且使用最广泛的制造工艺之一。然而,并不是每个用 CAD 设计的零件都同样易于加工或具有成本效益。了解基本原理 机械加工设计 可以显着降低生产成本、交货时间和废品率,同时提高零件质量。本指南为工程师和产品设计师提供了实用的建议,以创建完全符合预期性能的 CNC 友好设计。

CNC 加工的关键设计考虑因素
1. 壁厚和特征尺寸
避免壁过薄,以免在切割过程中发生偏斜或过度振动。对于金属零件(例如铝 6061),建议最小壁厚为 0.8 毫米(0.030 英寸),但 1.5 毫米或以上对于刚性来说更安全。对于塑料,较厚的壁(≥1.5 mm)有助于防止熔化或变形。薄特征(例如窄槽)的宽度应至少是深度的 2-3 倍,以避免刀具破损。
2. 内角半径
使用旋转刀具不可能加工尖锐的内角。始终设计 内圆角 (半径)与标准立铣刀直径相匹配。一般规则:使用至少为型腔深度 1/3 的半径。较大的半径允许使用更大的刀具、更快的加工速度和更好的表面光洁度。避免使用方角,除非它们仅位于顶面。
3. 避免深洞和凹坑
较深的型腔需要较长的刀具,这些刀具会偏斜并留下较差的光洁度。将型腔深度限制为刀具直径的 4 倍以获得最佳效果。如果需要更深的凹槽,请考虑采用可变深度或阶梯式壁进行设计,以允许使用更短的刀具。或者,使用 钻孔和攻丝孔 位于底部以减少深度要求。
4. 螺纹和螺纹孔
标准螺纹尺寸(M3、M4、M5、M6 等)易于加工。除非必要,否则请避免使用非常细的螺纹 (#0-80) 或极粗的螺纹。提供足够的螺纹长度:对于通孔,为直径的2-3倍;对于盲孔,请增加丝锥引线的额外深度。避免平底盲孔;指定标准钻尖角度(118° 或 135°)。
5. 底切
底切(无法从顶部或底部到达的特征)需要特殊工具或额外的设置,从而增加了成本。尽可能使用标准立铣刀来简化设计。如果底切不可避免,请设计直壁和与棒棒糖铣刀或 T 形槽铣刀相匹配的半径。
CNC加工的材料选择
材料的选择极大地影响可加工性、成本和零件性能。这是常见材料的快速比较:
- 铝6061-T6 – 机械加工性能优良,强度好,耐腐蚀。适用于大多数结构零件。
- 铝7075 – 强度较高但磨蚀性稍强;适用于航空航天和高应力部件。
- 不锈钢304/316 – 坚韧,加工时有粘性;需要锋利的工具和较慢的进给。使用 303 以获得更好的机械加工性能。
- 黄铜 – 非常容易加工,表面光洁度极佳,适合精密配件和装饰件。
- 工程塑料(尼龙、Delrin、PEEK) – 质轻、耐磨;需要锋利的工具和仔细的热量管理。
请咨询您的加工合作伙伴,选择适合您的应用和预算的最佳材料。许多商店都备有普通合金以减少交货时间。
公差和检查
典型的 CNC 加工公差:±0.1 毫米(标准)、±0.05 毫米(精密)和 ±0.025 毫米(高精度)。不要指定比必要更严格的公差,因为每增加一微米就会成倍增加成本。孔、安装表面和关键配合尺寸等特征应具有公差;非关键尺寸可以使用一般公差(例如,ISO 2768-m)。

检查方法包括卡尺、千分尺、CMM(坐标测量机)和通/止规。对于大批量生产,统计过程控制 (SPC) 可确保一致性。
CNC 零件的表面处理
默认的加工表面显示可见的工具痕迹 (Ra 3.2–1.6 µm)。为了改善外观或功能要求,请指定以下饰面之一:
- 珠子喷砂 – 产生均匀的哑光质感;隐藏机器痕迹。
- 阳极氧化(II 型或 III 型) – 添加坚硬、耐磨的涂层;有多种颜色可供选择。仅适用于铝。
- 粉末涂料 – 厚实、耐用的钢或铝表面处理。
- 电解抛光 – 提高不锈钢的光滑度和耐腐蚀性。
- 拉丝饰面 – 线状颗粒外观;常用于外壳上。
请记住,后处理会增加成本和时间;如果外观很重要,请将其纳入您的预算。
常见的设计错误以及如何避免它们
错误一:过度容忍一切
只有关键尺寸才需要严格的公差。对其余部分应用一般公差。使用 GD&T 来获取功能特性。
错误2:盲孔中的深螺纹没有足够的底部间隙
始终在全螺纹下方保留 1-2 个螺纹螺距额外深度,以容纳丝锥倒角。
错误 3:设计需要自定义工具的功能
标准立铣刀的直径为 1/8"、3/16"、1/4"、3/8"、1/2"。设计内半径以匹配这些直径。除非必要,否则应避免使用半径为 0.156" 的奇怪尺寸。
错误 4:忽略工具访问
刀具必须能够触及所有特征。具有底部半径的深而窄的槽需要适合的铣刀。考虑对复杂零件进行 5 轴加工,但这会增加成本。
结论
CNC 加工设计的重点是平衡功能与可制造性。通过遵循上述准则(优化壁厚、使用适当的半径、选择适当的材料并指定实际的公差),您可以以具有竞争力的价格获得高质量的零件。在设计阶段的早期与 CNC 服务提供商合作,识别潜在问题并简化生产。有关特定材料或工艺的更详细建议,请探索我们的 技术指南.