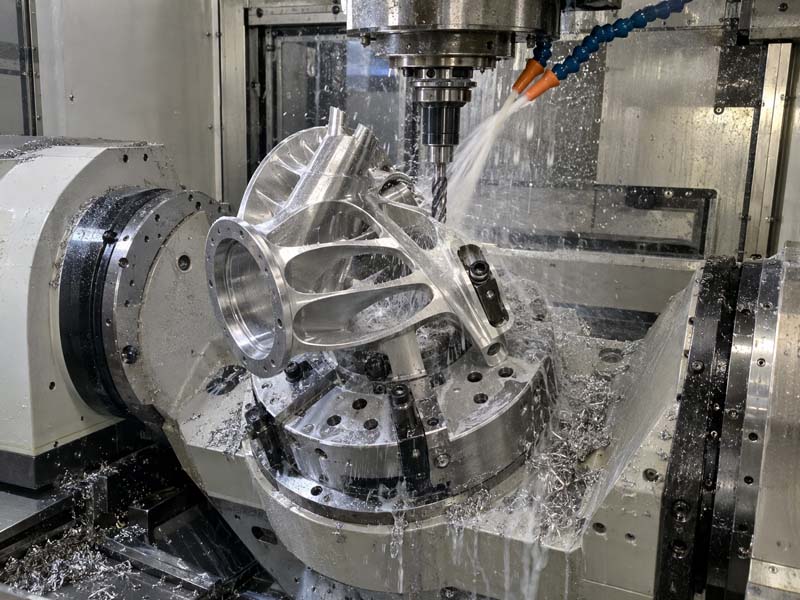
はじめに: CNC 加工用の設計が重要な理由
CNC 加工は、高精度の金属およびプラスチック部品を製造するために最も多用途で広く使用されている製造プロセスの 1 つです。ただし、CAD で設計されたすべての部品の機械加工が同じように簡単またはコスト効率が高いわけではありません。の基本を理解する 機械加工用の設計 部品の品質を向上させながら、生産コスト、リードタイム、廃棄率を大幅に削減できます。このガイドでは、エンジニアや製品設計者が意図どおりに動作する CNC に適した設計を作成するための実践的なアドバイスを提供します。

CNC 加工の主な設計上の考慮事項
1. 肉厚とフィーチャーサイズ
切断中にたわんだり過度に振動したりする可能性がある薄すぎる壁は避けてください。金属部品 (アルミニウム 6061 など) の場合、最小肉厚 0.8 mm (0.030 インチ) が推奨されますが、剛性を考慮すると 1.5 mm 以上の方が安全です。プラスチックの場合、壁が厚い (≥1.5 mm) と、溶けたり変形したりするのを防ぎます。狭いスロットなどの薄いフィーチャは、工具の破損を防ぐために、深さの少なくとも 2 ~ 3 倍の幅を持つ必要があります。
2. 内側コーナー半径
鋭利な内側コーナーは回転工具では加工できません。常にデザインする 内部フィレット 標準のエンドミル径と一致する半径(半径)。一般的なルール: キャビティ深さの少なくとも 1/3 の半径を使用します。半径が大きいほど、工具が大きくなり、加工が速くなり、表面仕上げが良くなります。上面のみにある場合を除き、直角のコーナーは避けてください。
3. 深い空洞やポケットを避ける
深いポケットには長い工具が必要で、たわみ、仕上がりが悪くなります。最適な結果を得るには、ポケットの深さをカッター直径の 4 倍に制限します。より深いポケットが必要な場合は、より短い工具を使用できるように、可変の深さまたは階段状の壁を備えた設計を検討してください。あるいは、次を使用します。 ドリルとタップ穴 深さの要件を軽減するために、下部にあります。
4. ねじとタップ穴
標準ねじサイズ (M3、M4、M5、M6 など) は容易に機械加工できます。必要な場合を除き、非常に細いねじ山 (#0 ~ 80) や非常に粗いねじ山は避けてください。十分なねじの長さを用意してください。貫通穴の場合は直径の 2 ~ 3 倍です。止まり穴の場合は、タップリードの深さを追加します。底が平らな止まり穴は避けてください。標準のドリル先端角度 (118° または 135°) を指定します。
5. アンダーカット
アンダーカット (上部または底部から到達できないフィーチャー) には特別な工具または追加のセットアップが必要となり、コストが増加します。可能な限り標準のエンドミルを使用するように設計を簡素化します。アンダーカットが避けられない場合は、直線の壁とロリポップ カッターまたは T スロット カッターに一致する半径でアンダーカットを設計します。
CNC 加工のための材料の選択
材料の選択は、機械加工性、コスト、部品の特性に大きく影響します。一般的な材料の簡単な比較は次のとおりです:
- アルミニウム 6061-T6 – 優れた機械加工性、良好な強度、耐食性。ほとんどの構造部品に最適です。
- アルミニウム7075 – 強度は高いですが、摩耗性がわずかに高くなります。航空宇宙および高応力部品に適しています。
- ステンレス鋼 304/316 – 加工中は丈夫で粘着性があります。鋭利な工具と遅い送りが必要です。機械加工性を向上させるには 303 を使用してください。
- 真鍮 – 機械加工が非常に簡単で、表面仕上げが優れており、精密な取り付け部品や装飾部品に適しています。
- エンジニアリングプラスチック(ナイロン、デルリン、PEEK) – 軽量で耐摩耗性。鋭利な工具と慎重な熱管理が必要です。
加工パートナーと相談して、用途と予算に応じて最適な材料を選択してください。多くのショップではリードタイムを短縮するために一般的な合金を在庫しています。
公差と検査
一般的な CNC 加工公差: ±0.1 mm (標準)、±0.05 mm (精密)、および ±0.025 mm (高精度)。 1 ミクロン余分にコストが指数関数的に増加するため、必要以上に厳しい公差を指定しないでください。穴、取り付け面、重要な嵌合寸法などの特徴には公差を持たせる必要があります。重要ではない寸法には、一般公差 (ISO 2768-m など) を使用できます。

検査方法にはノギス、マイクロメーター、三次元測定機(CMM)、合否ゲージなどがあります。大規模な生産では、統計的プロセス制御 (SPC) によって一貫性が確保されます。
CNC部品の表面仕上げ
デフォルトの機械加工仕上げでは、目に見える工具マーク (Ra 3.2 ~ 1.6 µm) が表示されます。外観または機能要件を改善するには、次の仕上げのいずれかを指定してください:
- ビーズブラスト – 均一なマットな質感を生み出します。機械の跡を隠します。
- 陽極酸化処理(タイプ II または III) – 硬質で耐摩耗性のコーティングを追加します。カラーでご利用いただけます。アルミ専用です。
- 粉体塗装 – スチールまたはアルミニウム用の厚くて耐久性のある仕上げ。
- 電解研磨 – ステンレス鋼の平滑性と耐食性を向上させます。
- つや消し仕上げ – 直線的な粒子の外観。エンクロージャでよく使用されます。
後処理にはコストと時間がかかることに注意してください。見た目が重要な場合は予算に含めてください。
よくある設計ミスとその回避方法
間違い 1: すべてを許容しすぎる
厳密な公差が必要なのは重要な寸法のみです。一般公差を残りに適用します。機能的な特徴には GD&T を使用します。
間違い 2: 十分な底部クリアランスがない止まり穴の深いねじ山
タップの面取りに対応するために、完全なねじの下に常に 1 ~ 2 ねじピッチの余分な深さを残しておきます。
間違い 3: カスタム ツールを必要とする機能の設計
標準エンドミルの直径は 1/8 インチ、3/16 インチ、1/4 インチ、3/8 インチ、1/2 インチです。これらの直径に合わせて内径を設計してください。必要な場合を除き、半径 0.156 インチなどの奇数のサイズは避けてください。
間違い 4: ツールへのアクセスを無視する
すべてのフィーチャにカッターが到達できる必要があります。底部に半径がある深くて狭いスロットには、適合するカッターが必要です。複雑な部品の場合は 5 軸加工を検討しますが、コストが上昇します。
結論
CNC 加工用の設計では、機能と製造可能性のバランスをとることが重要です。上記のガイドライン (肉厚の最適化、適切な半径の使用、適切な材料の選択、現実的な公差の指定) に従うことで、競争力のある価格で高品質の部品を実現できます。設計段階の早い段階で CNC サービス プロバイダーと協力して、潜在的な問題を特定し、生産を合理化します。特定の材料やプロセスに関する詳細なアドバイスについては、当社のウェブサイトをご覧ください。 テクニカルガイド.