
Einführung
Die CNC-Bearbeitung ist eines der vielseitigsten und am weitesten verbreiteten Fertigungsverfahren zur Herstellung hochpräziser Metall- und Kunststoffteile. Von Prototypen bis hin zu Produktionsläufen ist das Verständnis der Konstruktionsprinzipien für die CNC-Bearbeitung (DFM) für Ingenieure und Produktdesigner von entscheidender Bedeutung, um sicherzustellen, dass Teile herstellbar und kosteneffizient sind und die Leistungsanforderungen erfüllen. Dieser Leitfaden bietet praktische Einblicke in die Materialauswahl, geometrische Designregeln, Toleranzüberlegungen, Oberflächenbeschaffenheiten und Qualitätsprüfungen, die Ihnen dabei helfen können, fundierte Entscheidungen während der Designphase zu treffen.
Unabhängig davon, ob Sie ein neues Produkt entwickeln oder ein bestehendes Design optimieren, kann die frühzeitige Anwendung der DFM-Prinzipien die Bearbeitungszeit verkürzen, den Ausschuss minimieren und kostspielige Neukonstruktionen vermeiden. Lassen Sie uns auf die wichtigsten Aspekte eingehen, die jeder Designer kennen sollte.
1. Materialauswahl für die CNC-Bearbeitung
Die Wahl des richtigen Materials ist der erste Schritt für ein erfolgreiches CNC-Bearbeitungsprojekt. Das Material beeinflusst die Bearbeitbarkeit, die Teilefestigkeit, das Gewicht, die Korrosionsbeständigkeit und die Kosten. Zu den gängigen Materialien gehören Aluminiumlegierungen, Edelstahl, Messing, technische Kunststoffe (z. B. Delrin, Nylon) und Speziallegierungen.
Aluminiumlegierungen
Aluminium ist aufgrund seiner hervorragenden Bearbeitbarkeit, seines geringen Gewichts, seines guten Verhältnisses von Festigkeit zu Gewicht und seiner natürlichen Korrosionsbeständigkeit das beliebteste Material für die CNC-Bearbeitung. Legierungen wie 6061-T6 und 7075-T6 werden häufig für Halterungen, Gehäuse, Gehäuse und Strukturkomponenten verwendet. Aluminium lässt sich außerdem leicht eloxieren, was eine verbesserte Verschleißfestigkeit und ästhetische Optionen bietet.

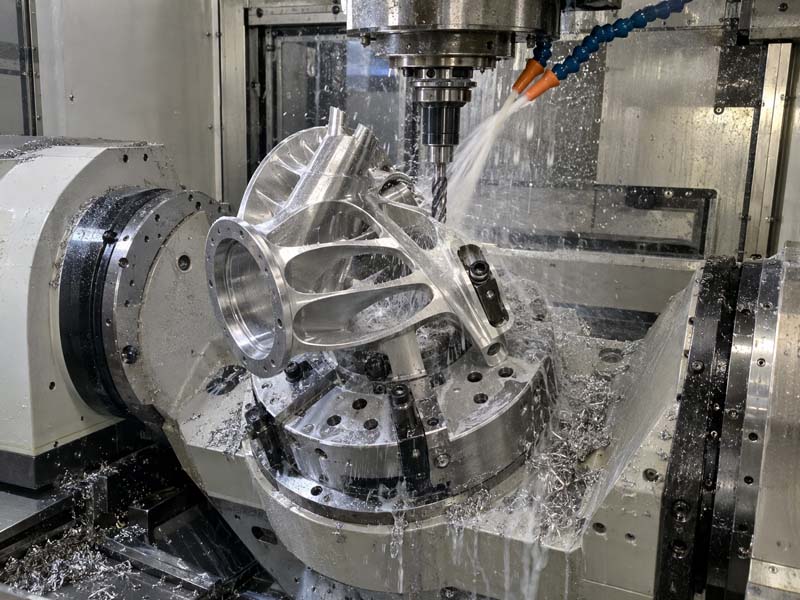
Eine typische Lagerhalterung aus Aluminium, die auf einer CNC-Fräse bearbeitet wird.
Edelstahl
Edelstahlsorten wie 304 und 316 bieten eine hohe Festigkeit, ausgezeichnete Korrosionsbeständigkeit und eignen sich für medizinische, Lebensmittel- und Schifffahrtsanwendungen. Sie sind jedoch schwieriger zu bearbeiten als Aluminium und erfordern langsamere Geschwindigkeiten, starre Einstellungen und spezielle Werkzeugbeschichtungen. Konstrukteure sollten dünne Wände und tiefe Hohlräume vermeiden, um die Durchbiegung des Werkzeugs und den Wärmestau zu reduzieren.
Messing
Messing wird für seine hervorragende Bearbeitbarkeit, gute elektrische Leitfähigkeit und sein attraktives Aussehen geschätzt. Es wird häufig für Armaturen, Ventile und dekorative Komponenten verwendet. Messing erreicht problemlos feine Oberflächengüten und enge Toleranzen und eignet sich daher ideal für Gewindeteile und kleine Präzisionskomponenten.
Technische Kunststoffe
Kunststoffe wie Delrin (POM), Nylon und PTFE sind leicht, selbstschmierend und chemikalienbeständig. Sie werden häufig für Buchsen, Lager, Isolatoren und Teile mit Lebensmittelkontakt verwendet. Berücksichtigen Sie bei der Konstruktion von Kunststoffteilen für CNC die Wärmeausdehnung und vermeiden Sie scharfe Innenecken, um Spannungsrisse zu vermeiden.
2. Wichtige Designregeln für die Bearbeitbarkeit
Um sicherzustellen, dass Ihr Teil effizient und wirtschaftlich bearbeitet werden kann, befolgen Sie diese Konstruktionsrichtlinien:
Vermeiden Sie scharfe Innenecken
Scharfe Innenecken können mit herkömmlichen runden Schneidwerkzeugen nicht erreicht werden. Geben Sie immer einen Inneneckenradius an, der mindestens dem Radius des vorgesehenen Werkzeugs entspricht (normalerweise 1/8", 1/4" oder 1/16"). Größere Radien ermöglichen größere Werkzeuge, schnelleren Materialabtrag und eine bessere Oberflächengüte. Wenn eine scharfe Ecke unbedingt erforderlich ist, sollten Sie die Verwendung eines kleineren Schaftfräsers oder eines sekundären Erodiervorgangs in Betracht ziehen, was die Kosten erhöht.
Behalten Sie eine gleichmäßige Wandstärke bei
Schwankungen in der Wandstärke können zu Rattern, Vibrationen und Maßungenauigkeiten führen. Vermeiden Sie bei Metallteilen dünne Wände (<0,020 Zoll für Aluminium, <0,040 Zoll für Stahl), sofern diese nicht durch Befestigungen unterstützt werden. Die gleichmäßige Dicke fördert gleichmäßige Bearbeitungskräfte und verringert das Risiko von Verformungen.
Design für Standard-Werkzeuglängen
Tiefe Hohlräume und hohe Merkmale erfordern lange Werkzeuge, die weniger steif sind und anfälliger für Durchbiegungen sind. Halten Sie die Merkmalstiefen nach Möglichkeit auf weniger als das 3- bis 4-fache des Werkzeugdurchmessers. Planen Sie für tiefere Merkmale die Verwendung fortschrittlicher Werkzeuge ein oder erwägen Sie die Verwendung eines anderen Verfahrens wie Funkenerosion oder Tieflochbohren.
Berücksichtigen Sie angemessene Entformungswinkel
Obwohl sie bei der CNC-Bearbeitung (im Gegensatz zum Spritzgießen) nicht immer erforderlich sind, helfen Formschrägen dabei, das Teil von den Werkstückhalterungen zu lösen und die Spanabfuhr zu verbessern. Bei vertikalen Wänden wird eine kleine Formschräge von 0,5° bis 1° empfohlen, wenn das Teil in mehreren Aufspannungen bearbeitet werden soll.

Hochwertige bearbeitete Aluminiumteile mit einheitlichen Merkmalen und Oberflächen.
3. Toleranzen und Oberflächenbeschaffenheit
Das Verständnis der erreichbaren Toleranzen und Oberflächengüten ist für die Kommunikation der Anforderungen an die Maschinenwerkstatt und die Kostenkontrolle von entscheidender Bedeutung.
Standardtoleranzen
Bei der CNC-Bearbeitung betragen die linearen Standardtoleranzen typischerweise ±0,005 Zoll (0,13 mm). Engere Toleranzen bis hin zu ±0,001 Zoll (0,025 mm) sind möglich, erfordern jedoch langsamere Vorschübe, mehrere Einstellungen und mehr Prüfzeit, was zu höheren Kosten führt. Bei der Festlegung von Toleranzen gelten nur dann enge Toleranzen, wenn dies funktionell erforderlich ist (z. B. Lagersitze, Passflächen). Lassen Sie überall großzügige Toleranzen.
Geometrische Toleranzen (GD&T)
Verwenden Sie bei komplexen Teilen GD&T-Symbole wie Ebenheit, Parallelität, Konzentrizität und wahre Position, um Form und Position zu steuern. Achten Sie darauf, die Bezugspunkte korrekt zu referenzieren und übermäßige Einschränkungen zu vermeiden. Zur Überprüfung dieser Merkmale werden Koordinatenmessgeräte (KMGs) und Bildverarbeitungssysteme eingesetzt.
Oberflächenbeschaffenheit
Bei der CNC-Bearbeitung entstehen bearbeitete Oberflächen mit Mikrorippen aus Werkzeugspuren. Die typische Oberflächenrauheit (Ra) liegt zwischen 3,2 μm (Standard) und 0,8 μm (fein). Für glattere Oberflächen können Sie Vorgänge wie Polieren, Perlenstrahlen oder Schleifen angeben. Zu den gängigen Nachbearbeitungsoptionen gehören Eloxieren (für Aluminium), Passivieren (Edelstahl), Plattieren oder Pulverbeschichten. Eloxiertes Aluminium wird aufgrund seiner Kombination aus Haltbarkeit und Aussehen häufig für Gehäuse und Halterungen verwendet.
4. Häufige Design-Fallstricke und wie man sie vermeidet
- Übermäßige Anzugstoleranzen: Vermeiden Sie die Angabe von ±0,001 Zoll für jede Abmessung. Dies verlangsamt die Bearbeitung und verlängert die Prüfzeit unnötig.
- Werkzeugzugriff wird ignoriert: Konstruktionsmerkmale, die mit einem Standardwerkzeug nicht erreicht werden können (z. B. tiefe Schlitze mit nicht standardmäßigen Breiten), erfordern oft kundenspezifische Werkzeuge oder Erodiermaschinen, was die Kosten und die Vorlaufzeit in die Höhe treibt.
- Unausgeglichene dünne Abschnitte: Lange, dünne Wände oder große, nicht unterstützte Bereiche können während der Bearbeitung vibrieren, was zu Rattern und schlechter Oberflächenqualität führen kann. Fügen Sie Rippen oder Vorsprünge hinzu, um das Teil zu versteifen.
- Zu viele Setups: Wenn ein Teil mehrmals gewendet werden muss, führt jedes Setup zu Positionsfehlern. Versuchen Sie, alle Features von einer Seite zu bearbeiten oder verwenden Sie maximal zwei Aufspannungen.
- Scharfe Kanten: Scharfe Kanten sind anfällig für Gratbildung und können gefährlich sein. Geben Sie Kantenbrüche (Fase oder Radius) von 0,005 bis 0,020 Zoll an, um die Sicherheit und Ästhetik zu verbessern.
5. Inspektion und Qualitätskontrolle
Qualitätssicherung ist ein wesentlicher Bestandteil der CNC-Bearbeitung. Nach der Bearbeitung werden die Teile auf Abmessungen, Oberflächenbeschaffenheit und Unversehrtheit überprüft. Zu den gängigen Inspektionsmethoden gehören::
- Erstmusterprüfung (FAI): Umfassende Prüfung des ersten produzierten Teils, um sicherzustellen, dass alle Merkmale der Zeichnung entsprechen.
- KMG-Inspektion: Einsatz eines Koordinatenmessgerätes zur präzisen Messung komplexer Geometrien, insbesondere mit GD&T.
- Go/No-Go-Messgeräte: Für Gewinde, Löcher und Einpresselemente.
- Messung der Oberflächenrauheit: Verwendung von Profilometern zur Überprüfung der Ra-Werte.
- Vision-Systeme: Zur schnellen Messung mehrerer Merkmale an kleineren Teilen.

Eine präzise KMG-Inspektion stellt sicher, dass kritische Abmessungen und geometrische Toleranzen eingehalten werden.
6. Strategien zur Kostensenkung
Berücksichtigen Sie Folgendes, um die Kosten für die CNC-Bearbeitung zu senken:
- Reduzieren Sie die Komplexität: Einfachere Geometrien lassen sich schneller bearbeiten.
- Minimieren Sie den Materialabtrag: Entwerfen Sie eine endkonturnahe Form oder verwenden Sie Lagergrößen, die den endgültigen Teileabmessungen nahe kommen.
- Geben Sie Standardtoleranzen und Oberflächenbeschaffenheiten an, sofern dies nicht unbedingt erforderlich ist.
- Stapeln Sie mehrere Teile auf einer Vorrichtungsplatte, um die Rüstzeit zu verkürzen.
- Wählen Sie Materialien mit hoher Bearbeitbarkeit (z. B. Aluminium 6061 statt 7075, wenn die Festigkeit dies zulässt).
- Entwerfen Sie Teile, die in einer oder zwei Aufspannungen bearbeitet werden können.
Abschluss
Die Konstruktion für die CNC-Bearbeitung ist eine gemeinsame Anstrengung von Ingenieuren und Maschinisten. Wenn Sie die Möglichkeiten und Grenzen des Prozesses verstehen, können Sie Teile herstellen, die funktionsfähig, herstellbar und kostengünstig sind. Ganz gleich, ob Sie mit Aluminium, Stahl, Messing oder Kunststoffen arbeiten: Wenn Sie die besprochenen Richtlinien befolgen, erzielen Sie bessere Ergebnisse. Kommunizieren Sie immer klar mit Ihrem CNC-Bearbeitungspartner – teilen Sie Ihre Konstruktionsabsicht, Toleranzbegründung und kritische Merkmale mit, um einen reibungslosen Übergang von der Konstruktion zur Produktion zu gewährleisten.
Ausführlichere Hinweise zu bestimmten Materialien, Toleranzen oder Oberflächenbeschaffenheiten finden Sie in den anderen technischen Leitfäden auf unserer Website. Wir sind bestrebt, Ihnen dabei zu helfen, Ihre Designs mit Präzision und Qualität zum Leben zu erwecken.
