
導入
CNC 加工は、高精度の金属およびプラスチック部品を製造するために最も多用途で広く使用されている製造プロセスの 1 つです。プロトタイプから生産実行に至るまで、エンジニアや製品設計者にとって、部品が製造可能でコスト効率が高く、性能要件を満たしていることを確認するには、CNC 加工 (DFM) の設計原理を理解することが重要です。このガイドでは、設計段階で情報に基づいた意思決定を行うのに役立つ、材料の選択、幾何学的設計ルール、公差の考慮事項、表面仕上げ、および品質検査に関する実践的な洞察を提供します。
新製品を開発する場合でも、既存の設計を最適化する場合でも、DFM 原則を早期に適用すると、加工時間を短縮し、スクラップを最小限に抑え、コストのかかる再設計を回避できます。すべてのデザイナーが知っておくべき重要な側面を見ていきましょう。
1. CNC加工のための材料の選択
適切な材料を選択することは、CNC 加工プロジェクトを成功させるための第一歩です。材料は、機械加工性、部品の強度、重量、耐食性、コストに影響します。一般的な材料には、アルミニウム合金、ステンレス鋼、真鍮、エンジニアリング プラスチック (デルリン、ナイロンなど)、および特殊合金が含まれます。
アルミニウム合金
アルミニウムは、優れた機械加工性、軽量、優れた強度対重量比、および自然な耐食性により、CNC 加工に最も人気のある素材です。 6061-T6 や 7075-T6 などの合金は、ブラケット、ハウジング、エンクロージャ、構造コンポーネントに広く使用されています。アルミニウムは陽極酸化も容易で、耐摩耗性と美観が向上します。

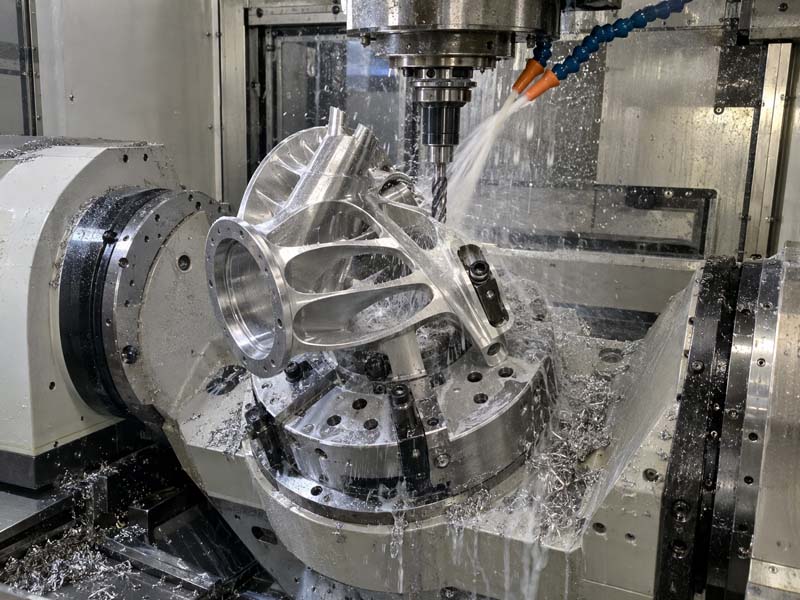
CNC ミルで機械加工される典型的なアルミニウム ベアリング ブラケット。
ステンレス鋼
304 や 316 などのステンレス鋼グレードは、高強度、優れた耐食性を備え、医療、食品、海洋用途に適しています。ただし、アルミニウムよりも機械加工が難しく、低速、厳密なセットアップ、特殊な工具コーティングが必要です。設計者は、工具のたわみと熱の蓄積を減らすために、薄い壁や深いキャビティを避ける必要があります。
真鍮
真鍮は、優れた加工性、良好な導電性、魅力的な外観で高く評価されています。継手、バルブ、装飾部品によく使用されます。真鍮は、優れた表面仕上げと厳しい公差を容易に実現できるため、ねじ部品や小型精密部品に最適です。
エンジニアリングプラスチック
デルリン (POM)、ナイロン、PTFE などのプラスチックは、軽量で自己潤滑性があり、耐薬品性があります。ブッシュ、ベアリング、絶縁体、食品接触部品などに多く使用されています。 CNC 用のプラスチック部品を設計するときは、熱膨張を考慮し、応力亀裂を防ぐために鋭い内部コーナーを避けてください。
2. 機械加工性に関する主要な設計ルール
部品を効率的かつ経済的に加工できるようにするには、次の設計ガイドラインに従ってください。:
鋭い内側の角を避ける
標準の丸刃ツールでは鋭い内側コーナーを実現することはできません。常に、目的の工具の半径と少なくとも等しい内側コーナー半径を指定してください (一般的には 1/8 インチ、1/4 インチ、または 1/16 インチ)。半径が大きいほど、工具が大きくなり、材料の除去が速くなり、表面仕上げが良くなります。鋭いコーナーがどうしても必要な場合は、より小型のエンド ミルまたは二次 EDM 作業の使用を検討してください。これにより、コストが増加します。
均一な肉厚を維持する
壁の厚さにばらつきがあると、びびり、振動、寸法の不正確さが発生する可能性があります。金属部品の場合は、固定具で支えられている場合を除き、薄い壁 (アルミニウムの場合は 0.020 インチ未満、スチールの場合は 0.040 インチ未満) を避けてください。均一な厚さにより、一貫した加工力が促進され、歪みのリスクが軽減されます。
標準工具長に合わせた設計
深いキャビティと高いフィーチャには長い工具が必要ですが、剛性が低く、たわみが発生しやすくなります。可能な限り、フィーチャの深さを工具直径の 3 ~ 4 倍未満に保ちます。より詳細な機能については、進歩的なツーリングを計画するか、EDM やガンドリルなどの別のプロセスの使用を検討してください。
適切な抜き勾配を含める
CNC 加工では (射出成形とは異なり) 必ずしも必要というわけではありませんが、抜き勾配はワーク保持治具から部品を解放し、切りくずの排出を改善するのに役立ちます。垂直壁の場合、部品を複数のセットアップで加工する場合は、0.5° ~ 1° の小さな抜き勾配を推奨します。

一貫した機能と仕上げを備えた高品質の機械加工アルミニウム部品。
3. 公差と表面仕上げ
達成可能な公差と表面仕上げを理解することは、要件を機械工場に伝え、コストを管理するために不可欠です。
標準公差
CNC 加工の場合、標準の直線公差は通常 ±0.005 インチ (0.13 mm) です。±0.001 インチ (0.025 mm) までのより厳しい公差も可能ですが、より遅い送り、複数のセットアップ、より多くの検査時間が必要となり、コストが増加します。公差を指定するときは、機能的に必要な箇所 (ベアリング シート、合わせ面など) にのみ厳しい公差を適用してください。それ以外の場所では寛大な公差を残しておきます。
幾何公差 (GD&T)
複雑な部品の場合は、平面度、平行度、同心度、真の位置などの GD&T シンボルを使用して、形状と位置を制御します。データムを正しく参照し、過度の拘束を避けてください。これらの機能を検証するには、座標測定機 (CMM) とビジョン システムが使用されます。
表面仕上げ
CNC 機械加工では、ツールマークによるマイクロリッジを備えた機械加工されたままの表面が生成されます。一般的な表面粗さ (Ra) は 3.2 μm (標準) から 0.8 μm (微細) の範囲です。より滑らかに仕上げるには、研磨、ビードブラスト、研削などの操作を指定します。一般的な後処理オプションには、陽極酸化 (アルミニウムの場合)、不動態化 (ステンレス鋼)、メッキ、または粉体塗装が含まれます。陽極酸化アルミニウムは、耐久性と外観の組み合わせにより、エンクロージャやブラケットに広く使用されています。
4. よくある設計上の落とし穴とその回避方法
- 締めすぎ許容差: すべての寸法で ±0.001 インチを指定することは避けてください。これにより、加工が遅くなり、検査時間が不必要に長くなります。
- ツールアクセスの無視: 標準ツールでは到達できない設計機能 (標準以外の幅の深いスロットなど) には、多くの場合、カスタム ツールまたは EDM が必要となり、コストとリードタイムが増加します。
- アンバランスな薄片: 長くて薄い壁やサポートされていない大きな領域は加工中に振動し、びびりや仕上がり不良の原因となる場合があります。リブまたはボスを追加して部品を強化します。
- 設定が多すぎる: パーツを複数回反転する必要がある場合、設定ごとに位置エラーが発生します。すべてのフィーチャーを片側から加工するか、最大 2 つのセットアップを使用するようにしてください。
- 鋭いエッジ: 鋭利なエッジはバリが発生しやすく、危険な場合があります。安全性と美観を向上させるために、エッジ ブレーク (面取りまたは半径) を 0.005 インチ~0.020 インチに指定します。
5. 検査と品質管理
CNC 加工には品質保証が不可欠です。機械加工後、部品は検査され、寸法、表面仕上げ、完全性が確認されます。一般的な検査方法には次のものがあります。:
- 第一物品検査 (FAI): 作成された最初の部品を包括的にチェックして、すべての機能が図面と一致していることを確認します。
- 三次元測定機検査: 特に GD&T では、座標測定機を使用して複雑な形状を正確に測定します。
- ゴー/ノーゴーゲージ: ねじ、穴、圧入フィーチャー用。
- 表面粗さ測定: 形状測定器を使用して Ra 値を検証します。
- ビジョンシステム: 小さな部品の複数の特徴を迅速に測定します。

精密 CMM 検査により、重要な寸法と幾何公差が満たされていることを確認します。
6. コスト削減戦略
CNC 加工コストを削減するには、次の点を考慮してください。:
- 複雑さを軽減: 単純なジオメトリの方が高速に加工できます。
- 材料の除去を最小限に抑える: ニアネットシェイプを設計するか、最終部品の寸法に近いストックサイズを使用します。
- 厳密に要求されない限り、標準公差と表面仕上げを指定してください。
- 複数のパーツを 1 つの治具プレートにバッチ処理して、セットアップ時間を短縮します。
- 機械加工性の高い材料を選択してください (たとえば、強度が許せば 7075 よりもアルミニウム 6061)。
- 1 回または 2 回のセットアップで加工できる部品を設計します。
結論
CNC 加工用の設計は、エンジニアと機械工の共同作業です。プロセスの機能と制限を理解することで、機能的で製造可能でコスト効率の高い部品を作成できます。アルミニウム、スチール、真鍮、プラスチックのいずれを扱う場合でも、説明したガイドラインに従うことで、より良い結果を得ることができます。 CNC 加工パートナーと常に明確にコミュニケーションし、設計意図、公差の根拠、重要な機能を共有して、設計から生産へのスムーズな移行を確保します。
特定の材料、公差、または表面仕上げに関する詳細なガイダンスについては、当社 Web サイト上の他の技術ガイドを参照してください。私たちは、お客様のデザインを正確かつ高品質で実現できるよう全力でサポートします。
