
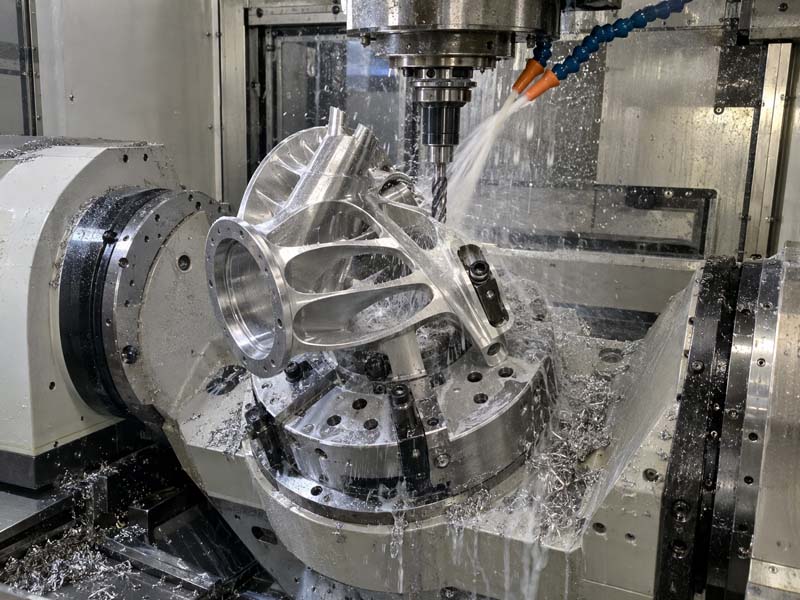
Введение
Механическая обработка с ЧПУ является одним из наиболее универсальных и широко используемых производственных процессов для изготовления высокоточных металлических и пластиковых деталей. От прототипов до серийного производства понимание принципов проектирования станков с ЧПУ (DFM) имеет решающее значение для инженеров и дизайнеров продукции, чтобы обеспечить технологичность, экономичность и соответствие деталей требованиям к производительности. В этом руководстве представлены практические сведения о выборе материалов, правилах геометрического проектирования, соображениях допусков, отделке поверхности и проверке качества, которые могут помочь вам принять обоснованные решения на этапе проектирования.
Независимо от того, разрабатываете ли вы новый продукт или оптимизируете существующую конструкцию, применение принципов DFM на раннем этапе может сократить время обработки, свести к минимуму брак и избежать дорогостоящих модификаций. Давайте углубимся в ключевые аспекты, которые должен знать каждый дизайнер.
1. Выбор материала для обработки на станке с ЧПУ.
Выбор правильного материала — первый шаг к успешному проекту обработки на станке с ЧПУ. Материал влияет на обрабатываемость, прочность детали, вес, коррозионную стойкость и стоимость. Обычные материалы включают алюминиевые сплавы, нержавеющую сталь, латунь, конструкционные пластмассы (например, делрин, нейлон) и специальные сплавы.
Алюминиевые сплавы
Алюминий является наиболее популярным материалом для обработки на станках с ЧПУ благодаря его превосходной обрабатываемости, легкому весу, хорошему соотношению прочности и веса и естественной коррозионной стойкости. Такие сплавы, как 6061-T6 и 7075-T6, широко используются для изготовления кронштейнов, корпусов, корпусов и конструктивных компонентов. Алюминий также легко анодировать, что обеспечивает повышенную износостойкость и эстетический вид.

Типичный алюминиевый кронштейн подшипника, обрабатываемый на станке с ЧПУ.
Нержавеющая сталь
Марки нержавеющей стали, такие как 304 и 316, обладают высокой прочностью, отличной коррозионной стойкостью и подходят для медицинского, пищевого и морского применения. Однако их труднее обрабатывать, чем алюминий, и для этого требуются более низкие скорости, жесткие настройки и специальные покрытия инструментов. Конструкторам следует избегать тонких стенок и глубоких полостей, чтобы уменьшить отклонение инструмента и перегрев.
Латунь
Латунь ценится за отличную обрабатываемость, хорошую электропроводность и привлекательный внешний вид. Он обычно используется для фитингов, клапанов и декоративных компонентов. Латунь легко обеспечивает прекрасную обработку поверхности и жесткие допуски, что делает ее идеальной для резьбовых деталей и небольших прецизионных компонентов.
Инженерные пластмассы
Пластмассы, такие как делрин (ПОМ), нейлон и ПТФЭ, легкие, самосмазывающиеся и устойчивые к химическим веществам. Их часто используют для изготовления втулок, подшипников, изоляторов и деталей, контактирующих с пищевыми продуктами. При проектировании пластиковых деталей для станков с ЧПУ учитывайте тепловое расширение и избегайте острых внутренних углов, чтобы предотвратить растрескивание под напряжением.
2. Ключевые правила проектирования обрабатываемости
Чтобы гарантировать, что ваша деталь может быть обработана эффективно и экономично, следуйте этим рекомендациям по проектированию.:
Избегайте острых внутренних углов
Острых внутренних углов невозможно добиться с помощью стандартных круглых режущих инструментов. Всегда указывайте внутренний радиус угла, как минимум равный радиусу предполагаемого инструмента (обычно 1/8", 1/4" или 1/16"). Большие радиусы позволяют использовать инструменты большего размера, быстрее снимать материал и улучшать качество поверхности. Если острый угол абсолютно необходим, рассмотрите возможность использования концевой фрезы меньшего размера или вторичной электроэрозионной обработки, что увеличивает стоимость.
Поддерживайте одинаковую толщину стенок
Различия в толщине стенок могут вызвать вибрацию, вибрацию и неточности размеров. Для металлических деталей избегайте тонких стенок (<0,020 дюйма для алюминия, <0,040 дюйма для стали), если они не поддерживаются крепежом. Однородная толщина обеспечивает постоянство усилий обработки и снижает риск деформации.
Конструкция для инструментов стандартной длины
Для обработки глубоких полостей и высоких элементов требуются длинные инструменты, которые менее жесткие и более склонны к отклонению. По возможности старайтесь, чтобы глубина элемента была меньше диаметра инструмента в 3–4 раза. Для более глубоких функций запланируйте использование прогрессивных инструментов или рассмотрите возможность использования другого процесса, например электроэрозионной обработки или сверления пистолета.
Включите адекватные углы уклона
Хотя углы уклона не всегда требуются при обработке на станках с ЧПУ (в отличие от литья под давлением), они помогают освободить деталь от крепежных приспособлений и улучшить эвакуацию стружки. Для вертикальных стен рекомендуется небольшой уклон от 0,5° до 1°, если деталь будет обрабатываться за несколько установов.

Высококачественные механически обработанные алюминиевые детали, демонстрирующие одинаковые характеристики и отделку.
3. Допуски и обработка поверхности.
Понимание достижимых допусков и качества поверхности необходимо для передачи требований механическому цеху и контроля затрат.
Стандартные допуски
Для обработки на станках с ЧПУ стандартные линейные допуски обычно составляют ±0,005 дюйма (0,13 мм). Более жесткие допуски до ±0,001 дюйма (0,025 мм) возможны, но требуют более медленной подачи, нескольких настроек и большего времени проверки, что увеличивает стоимость. При указании допусков применяйте жесткие допуски только там, где это функционально необходимо (например, седла подшипников, сопрягаемые поверхности). Оставьте щедрые допуски везде.
Геометрические допуски (GD&T)
Для сложных деталей используйте символы GD&T, такие как плоскостность, параллельность, концентричность и истинное положение, для управления формой и расположением. Обязательно правильно указывайте исходные данные и избегайте чрезмерных ограничений. Для проверки этих характеристик используются координатно-измерительные машины (КИМ) и системы технического зрения.
Отделка поверхности
Обработка на станках с ЧПУ позволяет получить обработанные поверхности с микровыступами от следов инструмента. Типичная шероховатость поверхности (Ra) варьируется от 3,2 мкм (стандартная) до 0,8 мкм (высокая). Для получения более гладкой поверхности укажите такие операции, как полировка, дробеструйная обработка или шлифовка. Общие варианты последующей обработки включают анодирование (для алюминия), пассивацию (нержавеющую сталь), гальванопокрытие или порошковое покрытие. Анодированный алюминий широко используется для изготовления корпусов и кронштейнов благодаря сочетанию долговечности и внешнего вида.
4. Распространенные ошибки проектирования и как их избежать
- Чрезмерное затягивание допусков: Избегайте указания ±0,001 дюйма для каждого размера. Это замедляет обработку и неоправданно увеличивает время проверки.
- Игнорирование доступа к инструменту: Конструктивные особенности, которые невозможно достичь с помощью стандартного инструмента (например, глубокие пазы нестандартной ширины), часто требуют использования специальных инструментов или электроэрозионной обработки, что увеличивает стоимость и время выполнения заказа.
- Несбалансированные тонкие срезы: Длинные тонкие стенки или большие неподдерживаемые участки могут вибрировать во время обработки, вызывая вибрацию и ухудшение качества обработки. Добавьте ребра или выступы, чтобы придать детали жесткость.
- Слишком много настроек: Если деталь необходимо перевернуть несколько раз, каждая установка приводит к ошибкам позиционирования. Попробуйте обработать все детали с одной стороны или используйте максимум две установки.
- Острые края: Острые края склонны к образованию заусенцев и могут быть опасными. Укажите разрывы кромок (фаски или радиусы) в размере 0,005–0,020 дюйма для повышения безопасности и эстетики.
5. Проверка и контроль качества
Обеспечение качества является неотъемлемой частью обработки на станках с ЧПУ. После механической обработки детали проверяются на предмет размеров, качества поверхности и целостности. Общие методы проверки включают в себя:
- Первая инспекция изделия (FAI): Комплексная проверка первой изготовленной детали на предмет соответствия всех характеристик чертежу.
- Инспекция ШМ: Использование координатно-измерительной машины для точного измерения сложной геометрии, особенно с GD&T.
- Датчики «годен/не пройден»: Для резьбы, отверстий и элементов запрессовки.
- Измерение шероховатости поверхности: Использование профилометров для проверки значений Ra.
- Системы технического зрения: Для быстрого измерения нескольких функций на небольших деталях.

Прецизионный контроль КИМ гарантирует соблюдение критических размеров и геометрических допусков.
6. Стратегии снижения затрат
Чтобы снизить затраты на обработку на станках с ЧПУ, учтите следующее::
- Уменьшите сложность: более простая геометрия обрабатывается быстрее.
- Минимизируйте съем материала: проектируйте форму, близкую к заданной, или используйте размеры заготовки, близкие к размерам конечной детали.
- Укажите стандартные допуски и обработку поверхности, если это не требуется строго.
- Упакуйте несколько деталей на одну крепежную пластину, чтобы сократить время наладки.
- Выбирайте материалы с высокой обрабатываемостью (например, алюминий 6061 или 7075, если позволяет прочность).
- Создавайте детали, которые можно обрабатывать за один или два установа.
Заключение
Проектирование для обработки на станках с ЧПУ — это совместная работа инженеров и машинистов. Понимая возможности и ограничения процесса, вы можете создавать функциональные, технологичные и экономически эффективные детали. Независимо от того, работаете ли вы с алюминием, сталью, латунью или пластиком, следование обсуждаемым рекомендациям поможет вам добиться лучших результатов. Всегда четко общайтесь со своим партнером по обработке на станках с ЧПУ — делитесь своими проектными замыслами, обоснованием допусков и критическими функциями, чтобы обеспечить плавный переход от проектирования к производству.
Более подробные инструкции по конкретным материалам, допускам или обработке поверхности можно найти в других технических руководствах на нашем веб-сайте. Мы стремимся помочь вам воплотить ваши проекты в жизнь с точностью и качеством.
