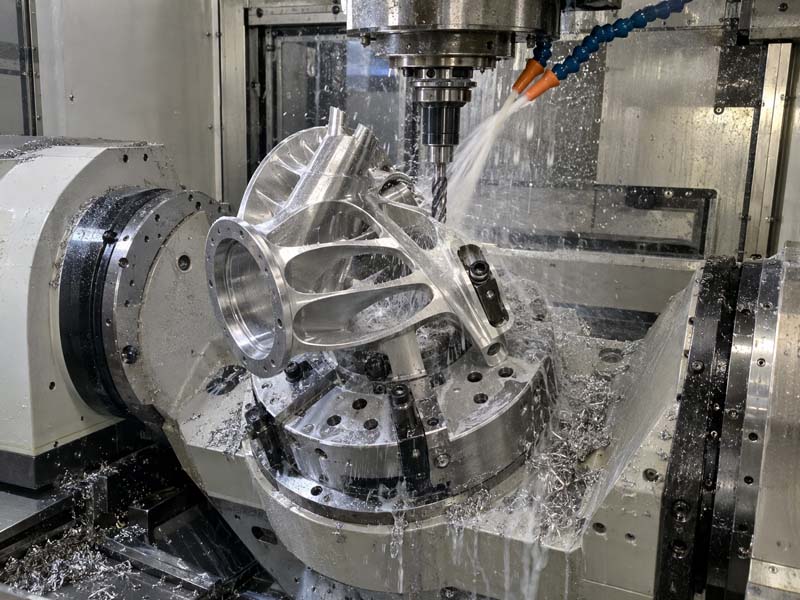
Introduction : Pourquoi l'aluminium domine l'usinage CNC
L'aluminium est l'un des matériaux les plus utilisés dans l'usinage CNC en raison de son excellent rapport résistance/poids, de sa résistance à la corrosion, de sa conductivité thermique et de son usinabilité. Des supports aérospatiaux aux boîtiers électroniques, les pièces en aluminium usinées CNC se trouvent dans d'innombrables industries. Cependant, pour obtenir des résultats de haute qualité et rentables, il faut une solide compréhension du comportement des matériaux, des règles de conception, des capacités de tolérance et des options de finition. Ce guide fournit un aperçu complet aux ingénieurs, concepteurs et professionnels de l'approvisionnement qui cherchent à optimiser leurs projets CNC en aluminium.

Sélection des matériaux : choisir le bon alliage d'aluminium
Les alliages d'aluminium les plus courants pour l'usinage CNC sont les 6061, 7075, 2024 et 5083. Chacun offre des propriétés distinctes.:
6061 Aluminium
Le 6061 est l’alliage de référence pour l’usinage à usage général. Il offre une bonne résistance, une excellente résistance à la corrosion et une usinabilité facile. Il se soude bien et est disponible en différentes nuances (par exemple T6). Idéal pour les composants structurels, les boîtiers et les pièces automobiles.
7075 Aluminium
Avec une résistance comparable à celle de nombreux aciers, le 7075 est utilisé dans des applications à fortes contraintes telles que les cadres aérospatiaux et les composants de course. Il est plus difficile à usiner que le 6061 et nécessite des outils plus tranchants et des vitesses plus faibles. Il présente une moindre résistance à la corrosion et est souvent anodisé ou revêtu.
2024 & 5083
Le 2024 offre une résistance élevée à la fatigue mais une faible résistance à la corrosion ; Le 5083 est excellent pour les environnements marins. Les deux sont usinables mais nécessitent des stratégies d’outillage et de liquide de refroidissement appropriées.
Lors de la sélection d'un alliage, tenez compte des exigences mécaniques, de l'exposition environnementale, du coût et de l'usinabilité. Pour la plupart des projets, le 6061-T6 offre le meilleur équilibre.
Principes de conception pour l'usinage (DFM) pour les pièces en aluminium
La conception de pièces faciles à usiner réduit le temps de cycle, l’usure des outils et les coûts. Lignes directrices clés du DFM pour l’aluminium:
Épaisseur de paroi et nervures
Les parois minces (inférieures à 0,5 mm) peuvent vibrer pendant le fraisage, entraînant un mauvais état de surface et des erreurs dimensionnelles. Une épaisseur de paroi minimale de 1,5 mm est recommandée pour la rigidité structurelle. Les nervures doivent avoir des angles de dépouille adéquats si elles sont moulées sous pression, mais pour les pièces usinées, les parois droites avec congés sont préférables.
Coins internes et congés
Les coins internes pointus ne peuvent pas être coupés avec un outil rotatif ; le rayon de l'outil laisse un congé. Concevez des rayons internes d'au moins 0,5 à 1,5 mm, de préférence de 3 mm ou plus pour permettre des outils plus grands et un enlèvement de matière plus rapide. Évitez les poches à angle droit.
Contre-dépouilles et caractéristiques
Les contre-dépouilles nécessitent des outils spéciaux (coupe-sucettes) ou EDM, ce qui augmente les coûts. Dans la mesure du possible, orientez les contre-dépouilles dans une seule direction ou éliminez-les. Les fentes étroites et profondes (profondeur > 4× largeur) sont difficiles à usiner ; utilisez des conceptions ouvertes ou réduisez la profondeur.
Trous filetés
Pour les filetages en aluminium, utilisez des inserts filetés (Heli-Coil) pour une résistance élevée, ou taraudez directement pour les applications à faible charge. Évitez les trous borgnes avec des tarauds de petit diamètre (inférieurs à M2), car les tarauds se cassent facilement. Spécifiez la profondeur du filetage par rapport au diamètre nominal.

Tolérances et ajustements dans l'usinage de l'aluminium
Le coefficient de dilatation thermique élevé de l'aluminium (23 μm/m·°C) affecte les tolérances lors de l'usinage et en service. L'usinage CNC standard peut contenir ±0,1 mm (général) à ±0,025 mm (précision). Pour des ajustements plus serrés, pensez au contrôle de la température dans l’atelier et à la conception adaptée aux conditions de fonctionnement.
Niveaux de tolérance courants
Les tolérances d'usinage sont souvent spécifiées à l'aide de la norme ISO 2768 (tolérances générales) ou de GD&T personnalisés. Pour l'aluminium, tolérances typiques réalisables:
- Dimensions linéaires : ±0,1 mm (standard), ±0,02 mm (précision)
- Diamètres des trous : ±0,02 mm (percé), ±0,01 mm (alésé)
- Planéité : 0,05 mm par 100 mm
- Concentricité : 0,03 mm (sur pièces tournées)
Pour les ajustements serrés ou coulissants (par exemple, roulements dans des boîtiers), utilisez des classes d'interférence ou de jeu basées sur la norme ISO 286. Notez que l'aluminium peut se ronger sous des contacts à haute pression ; pensez à l'anodisation ou aux bagues en acier.
Finitions de surface pour les pièces en aluminium CNC
L'aluminium tel qu'usiné présente des marques d'outils visibles et un aspect mat. Les finitions post-usinage courantes incluent:
Tel qu'usiné
Convient aux composants internes où l'esthétique n'a pas d'importance. Rugosité de surface généralement Ra 0,8–3,2 μm en fonction du parcours d'outil et du pas.
Anodisation (Type II et III)
L'anodisation crée une couche d'oxyde dure et résistante à la corrosion. Le type II (décoratif) propose des couleurs ; Le type III (couche dure) est plus épais (25 à 75 μm) et améliore la résistance à l'usure. Les tolérances peuvent varier jusqu'à la moitié de l'épaisseur du revêtement, permettant ainsi la croissance.
Microbillage
Crée une finition mate uniforme et masque les imperfections mineures. Généralement suivi d'une anodisation pour la protection. Le sablage aux billes peut modifier légèrement les dimensions, évitez donc les faces à tolérances serrées.
Autres options
Polissage (lustre élevé), revêtement en poudre (plus épais, pour les environnements difficiles) et revêtement de conversion chimique (chromate ou trivalent) pour la conductivité électrique et l'adhérence de la peinture.
Inspection et contrôle qualité
Une inspection fiable garantit que les pièces répondent aux spécifications. Méthodes courantes pour les pièces en aluminium:
- MMT (Machine à mesurer tridimensionnelle) : Précis au micron, adapté aux géométries complexes et aux GD&T.
- Jauges de hauteur et micromètres : Pour une vérification rapide des dimensions critiques.
- Jauges de filetage : GO/NO-GO pour les fonctionnalités threadées.
- Testeurs de rugosité de surface : Pour vérifier les valeurs Ra/Rz.

Lorsque vous travaillez avec un atelier CNC comme Hongke CNC, demandez toujours un rapport d'inspection dimensionnelle (FAI) pour les premiers articles. Cela vérifie que le processus d’usinage produit des pièces dans les limites de tolérance avant la production complète.
Étude de cas pratique : Usinage d'un support complexe
Considérez un support en aluminium avec plusieurs trous de montage, des cavités internes et une section de paroi mince. Application des principes DFM : la conception intègre des congés internes de 3 mm, une épaisseur de paroi uniforme de 2 mm et des inserts filetés pour vis M4. L'alliage choisi est le 6061-T6. Les tolérances sont de ±0,05 mm sur les centres des trous et de ±0,1 mm sur les dimensions hors tout. Après usinage, le support est microbillé et anodisé de type II en noir. L'inspection CMM confirme que toutes les fonctionnalités sont conformes aux spécifications. Cette approche minimise le gaspillage de matière, accélère l'usinage (configuration unique sur une CNC 5 axes) et garantit une résistance à la corrosion à long terme.
Conclusion et partenariat avec un atelier CNC fiable
Un usinage CNC réussi en aluminium nécessite une compréhension globale des matériaux, des contraintes de conception, des capacités de tolérance et des choix de finition. En travaillant en étroite collaboration avec un fabricant expérimenté qui peut fournir des commentaires DFM, vous pouvez éviter des révisions coûteuses et obtenir des pièces de qualité supérieure.
CNC Hongke se spécialise dans l'usinage de précision de composants en aluminium, proposant des fraiseuses CNC avancées à 3, 4 et 5 axes, une inspection CMM et une gamme de finitions de surface. Notre équipe d'ingénierie collabore du prototype à la production pour garantir que vos conceptions sont optimisées en termes de fabricabilité et de performances.

Que vous ayez besoin d'un prototype unique ou d'une production en grand volume, l'application des directives de cet article vous aidera à obtenir des pièces en aluminium cohérentes et de haute qualité. Contactez-nous pour discuter de votre prochain projet.