

介绍
设计 CNC 加工零件需要了解几何形状、材料和公差选择如何影响可制造性。如果没有适当的可制造性设计 (DFM),零件可能会变得昂贵、难以生产,甚至无法加工。本指南提供实用的工程见解,帮助您优化设计 数控加工服务,在保证高品质的同时控制成本。
无论您是创建生产零件的机械工程师还是评估供应商报价的采购专业人员,这些指南都适用于大多数 CNC 铣削、车削和多轴流程。

材料选择和可加工性
铝合金
铝(例如 6061、7075)因其优异的机械加工性能、低切削力和良好的表面光洁度而成为最常加工的材料。它允许更高的切削速度和更长的刀具寿命。对于原型和小批量生产,铝通常是最具成本效益的选择。
不锈钢
不锈钢(304、316、17-4PH)更坚韧,在切割过程中产生更多热量。设计应避免薄壁和尖锐的内角,以减少工具磨损和变形。使用较大的内半径(R0.020" 或更大)会有所帮助。
黄铜和红铜
黄铜非常容易加工并产生精细的切屑。铜由于其高延展性和容易产生毛刺而更具挑战性。两者都需要锋利的工具和适当的进给。
塑料
Delrin、尼龙和 PEEK 等工程塑料可以进行机械加工,但如果速度太高,它们很容易熔化。设计应避免非常薄的壁和很深的口袋,以减少热量积聚。
始终在图纸中指定准确的材料等级和硬度。这有助于加工团队选择正确的刀具和参数。
关键设计元素
壁厚
薄壁在加工过程中容易受到振动、偏转和破损的影响。作为一般参考,铝的壁应避免薄于 0.5 毫米,钢的壁应避免薄于 1 毫米。对于高墙(高度 > 10 倍厚度),请考虑添加肋骨或增加厚度。侧壁较薄的深口袋尤其危险。
内角和半径
数控铣削使用圆形刀具,因此内角不可能是完美的方形。最小内半径等于刀具半径。实用规则:使用至少为型腔深度 1/3 的圆角半径。例如,20 毫米深的型腔应具有约 6 毫米的最小拐角半径。较小的半径需要更小的工具、更多的走刀次数和更长的循环时间。
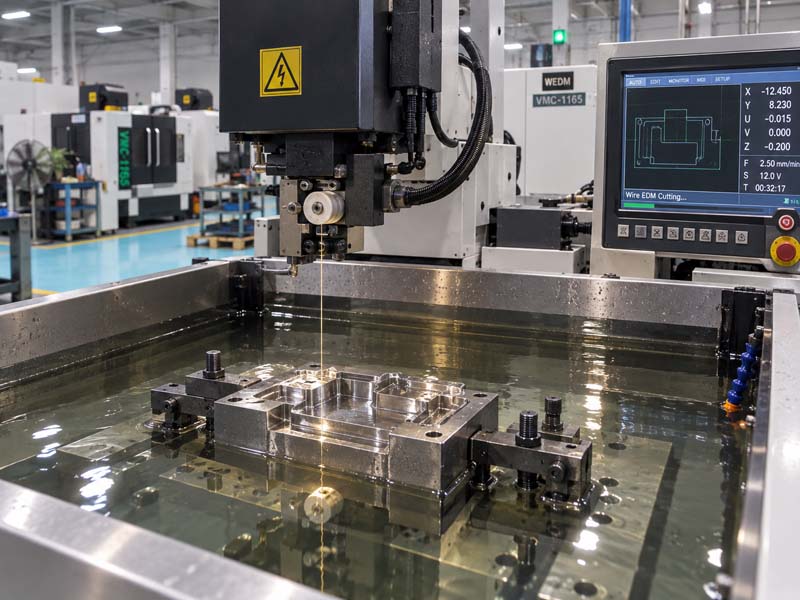
如果功能上需要尖锐的内角,请考虑添加释放槽或使用放电加工 (EDM) 作为二次加工。
深袋和空腔
深凹槽增加了刀具长度,从而降低了刚性并增加了挠度。作为准则,型腔深度不应超过刀具直径的 4 倍。对于更深的型腔,请考虑减小直径或使用锥形工具。如果不可避免,请指定可接受的表面光洁度和公差限制。
孔设计
标准麻花钻无需特殊工具即可加工深径比高达 10:1 的孔。较深的孔需要啄钻或枪钻,这会增加成本。对于螺纹孔,请尽可能使用标准丝锥尺寸。如果没有必要,请避免使用全深度的盲螺纹。在图纸上清楚地指定螺纹深度。
底切
底切通常需要特殊工具或多次设置。如果需要底切,请使用标准工具尺寸(例如,1/4" 或 6 mm 半径)进行设计。更好的是,通过使用侧面特征或滑动型芯(如果在模具中)重新设计以避免底切。
公差和表面光洁度
实际公差
CNC 加工可以实现严格的公差,但会显着增加成本。典型的商业尺寸公差为 ±0.005" (0.13 mm)。±0.001" (0.025 mm) 的精密公差需要仔细设置、检查,可能还需要多次切割。仅对功能配合表面应用严格的公差。其他尺寸保留为标准 ISO 2768-m 或同等标准。
表面粗糙度
表面光洁度由 Ra 值指定。对于一般加工,Ra 3.2 μm (125 μin) 是可以接受的。对于滑动表面或美观部件,使用 Ra 1.6 μm (63 μin) 或更好。达到 Ra 0.8 μm (32 μin) 需要精细的精加工,可能还需要抛光。过度指定表面光洁度会增加周期时间和成本。
始终在图纸上标明关键表面。使用符合 ISO 1302 或 ASME Y14.36 的表面纹理符号。
形位公差
对于平面度、平行度、垂直度、同心度或位置很重要的特征,请使用 GD&T(几何尺寸和公差)。清楚地提供数据参考。具有不必要的几何公差的过度约束零件会增加检查时间和废品率。一个好的做法是:仅定义影响装配或功能的特征。
减少设置的设计
每次设置更改(重新定位零件)都会增加时间和潜在的错误。减少设置数量:
- 设计可以通过一种或两种设置进行加工的零件。
- 避免多个面上需要手动重新定位的特征。
- 使用可由标准虎钳或固定装置固定的标准库存尺寸。
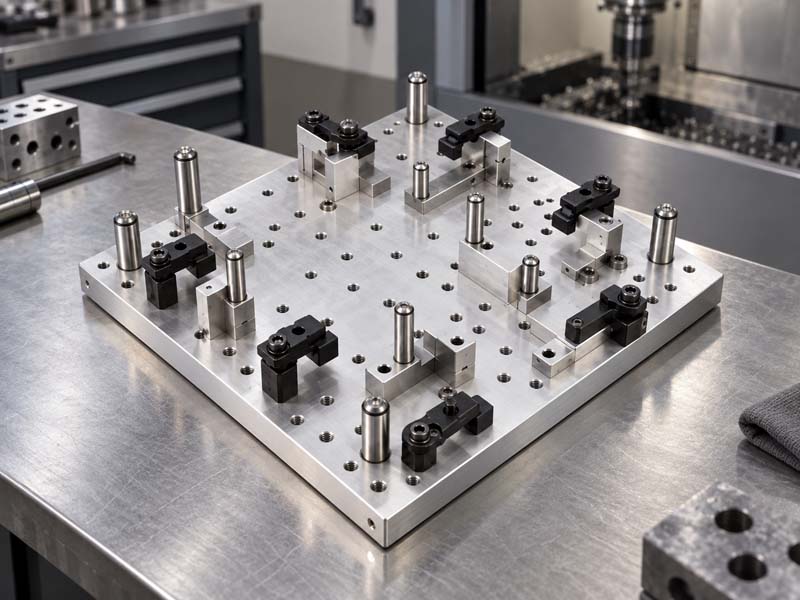
- 添加定位特征(例如定位销孔、平面)以帮助固定。
如果您的零件需要 5 轴加工来减少设置,请考虑几何形状是否适合较高的加工速度。对于许多零件来说,3轴加二次加工更为经济。
图纸和文件准备
为了获得准确的 CNC加工报价,提供完整的绘图(2D PDF 或 STEP / IGES 中的绘图)以及 3D 模型(STEP、STP 或 X_T)。绘图应包括:
- 所有关键尺寸及其公差
- 表面光洁度要求
- 螺纹规格(尺寸、深度、等级)
- 材质及硬度
- 基准和 GD&T(如果适用)
避免尺寸缺失或公差过高。如有疑问,请注意非关键尺寸的“参考”。加工团队将审查图纸,并可能提出改进建议,以在不牺牲功能的情况下降低成本。
常见成本动因
了解成本增加的原因有助于您确定设计变更的优先顺序:
- 许多尺寸上的公差极其严格
- 深口袋和长工具
- 薄壁存在变形风险
- 由于几何形状复杂而需要多种设置
- 快速磨损工具的特殊材料(钛、铬镍铁合金)
- 需要二次加工,如电火花加工、研磨或抛光
- 大批量且未针对周期时间进行设计优化
审查您的设计 CNC加工制造商 在开发阶段的早期。经验丰富的工程师可以在投入生产之前识别 DFM 问题,从而节省时间和金钱。
结论
良好的 CNC 加工设计需要平衡功能、可制造性和成本。通过遵循这些准则(选择可加工材料、避免壁过薄、提供足够的半径、仅指定必要的公差以及准备清晰的图纸),您可以确保高效可靠地生产零件。始终与您的加工合作伙伴合作进行设计审查;他们的实践经验非常宝贵。
有关精密数控加工的更多信息, 访问我们的网站 或联系我们的工程团队。