

Einführung
Die Konstruktion von Teilen für die CNC-Bearbeitung erfordert ein Verständnis darüber, wie sich Geometrie, Material und Toleranzauswahl auf die Herstellbarkeit auswirken. Ohne das richtige Design for Manufacturability (DFM) können Teile teuer, schwierig herzustellen oder sogar unmöglich zu bearbeiten sein. Dieser Leitfaden bietet praktische technische Einblicke, die Ihnen bei der Optimierung Ihrer Designs helfen CNC-Bearbeitungsdienstleistungen , um eine hohe Qualität bei gleichzeitiger Kostenkontrolle sicherzustellen.
Ganz gleich, ob Sie Maschinenbauingenieur sind, der Produktionsteile erstellt, oder Beschaffungsexperte, der Lieferantenangebote auswertet, diese Richtlinien gelten für die meisten CNC-Fräs-, Dreh- und Mehrachsenprozesse.

Materialauswahl und Bearbeitbarkeit
Aluminiumlegierungen
Aluminium (z. B. 6061, 7075) ist aufgrund seiner hervorragenden Bearbeitbarkeit, geringen Schnittkräfte und guten Oberflächengüte das am häufigsten bearbeitete Material. Es ermöglicht höhere Schnittgeschwindigkeiten und längere Werkzeugstandzeiten. Für Prototypen und Kleinserienfertigung ist Aluminium oft die kostengünstigste Wahl.
Edelstahl
Edelstahl (304, 316, 17-4PH) ist härter und erzeugt beim Schneiden mehr Hitze. Bei der Konstruktion sollten dünne Wände und scharfe Innenecken vermieden werden, um Werkzeugverschleiß und Verformung zu reduzieren. Die Verwendung größerer Innenradien (R0,020 Zoll oder mehr) hilft.
Messing und Kupfer
Messing lässt sich sehr gut zerspanen und erzeugt feine Späne. Kupfer stellt aufgrund seiner hohen Duktilität und Neigung zur Gratbildung eine größere Herausforderung dar. Beides erfordert scharfe Werkzeuge und entsprechende Vorschübe.
Kunststoffe
Technische Kunststoffe wie Delrin, Nylon und PEEK können maschinell bearbeitet werden, neigen jedoch zum Schmelzen, wenn die Geschwindigkeit zu hoch ist. Bei der Konstruktion sollten sehr dünne Wände und tiefe Taschen vermieden werden, um den Wärmestau zu reduzieren.
Geben Sie in Ihrer Zeichnung immer die genaue Materialgüte und Härte an. Dies hilft dem Bearbeitungsteam bei der Auswahl der richtigen Werkzeuge und Parameter.
Kritische Designelemente
Wandstärke
Dünne Wände sind während der Bearbeitung anfällig für Vibrationen, Durchbiegung und Bruch. Als allgemeine Referenz gilt: Vermeiden Sie Wände, die dünner als 0,5 mm bei Aluminium und 1 mm bei Stahl sind. Bei hohen Wänden (Höhe > 10-fache Dicke) sollten Sie das Hinzufügen von Rippen oder eine Erhöhung der Dicke in Betracht ziehen. Besonders riskant sind tiefe Taschen mit dünnen Seitenwänden.
Innenecken und Radien
Beim CNC-Fräsen werden runde Werkzeuge verwendet, daher können Innenecken nicht perfekt quadratisch sein. Der minimale Innenradius entspricht dem Werkzeugradius. Eine praktische Regel: Verwenden Sie einen Eckenradius von mindestens 1/3 der Taschentiefe. Beispielsweise sollte eine 20 mm tiefe Tasche einen minimalen Eckenradius von etwa 6 mm haben. Kleinere Radien erfordern kleinere Werkzeuge, mehr Durchgänge und längere Zykluszeiten.
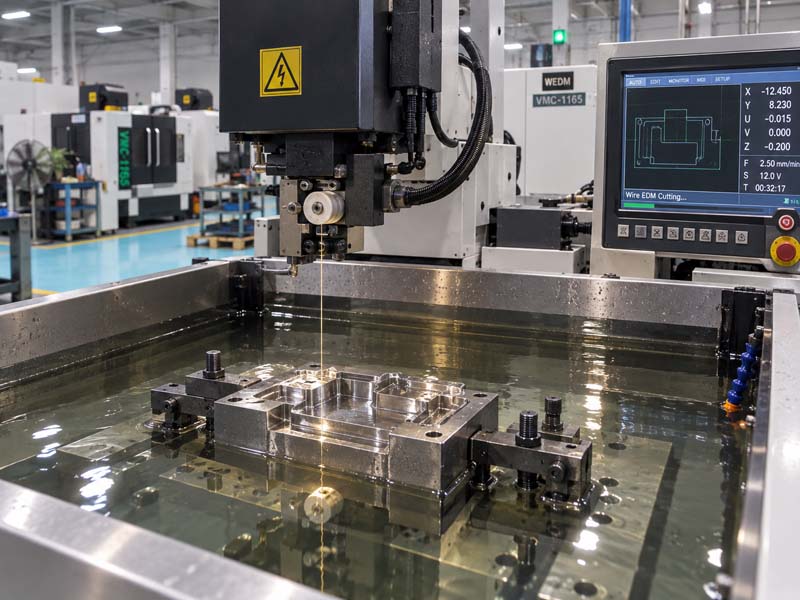
Wenn funktionell eine scharfe Innenecke erforderlich ist, sollten Sie das Hinzufügen einer Freistichnut oder die Verwendung von Funkenerosion (EDM) als sekundären Arbeitsgang in Betracht ziehen.
Tiefe Taschen und Hohlräume
Tiefe Taschen erhöhen die Werkzeuglänge, was die Steifigkeit verringert und die Durchbiegung erhöht. Als Richtlinie gilt, dass die Taschentiefe das Vierfache des Werkzeugdurchmessers nicht überschreiten sollte. Bei tieferen Taschen sollten Sie den Durchmesser verringern oder ein konisches Werkzeug verwenden. Wenn dies unvermeidbar ist, geben Sie akzeptable Oberflächenbeschaffenheit und Toleranzgrenzen an.
Lochdesign
Standard-Spiralbohrer erzeugen Löcher mit einem Tiefen-zu-Durchmesser-Verhältnis von bis zu 10:1 ohne Spezialwerkzeug. Bei tieferen Löchern ist Tiefbohren oder Tieflochbohren erforderlich, was zusätzliche Kosten verursacht. Verwenden Sie für Gewindelöcher nach Möglichkeit Standard-Gewindebohrergrößen. Vermeiden Sie Blindgewinde mit voller Tiefe, wenn dies nicht erforderlich ist. Geben Sie die Gewindetiefe deutlich in der Zeichnung an.
Unterschneidungen
Hinterschneidungen erfordern in der Regel Spezialwerkzeuge oder mehrere Aufspannungen. Wenn eine Hinterschneidung erforderlich ist, konstruieren Sie diese mit Standardwerkzeuggrößen (z. B. 1/4 Zoll oder 6 mm Radien). Besser noch, entwerfen Sie neu, um Hinterschneidungen zu vermeiden, indem Sie Seitenmerkmale oder Gleitkerne (falls in einer Form) verwenden.
Toleranzen und Oberflächenbeschaffenheit
Realistische Toleranzen
Bei der CNC-Bearbeitung können enge Toleranzen erreicht werden, die Kosten steigen jedoch erheblich. Typische handelsübliche Maßtoleranzen betragen ±0,005 Zoll (0,13 mm). Präzisionstoleranzen von ±0,001 Zoll (0,025 mm) erfordern eine sorgfältige Einrichtung, Prüfung und möglicherweise mehrere Schnitte. Wenden Sie bei funktionsfähigen Passflächen nur enge Toleranzen an. Belassen Sie andere Abmessungen als Standard ISO 2768-m oder gleichwertig.
Oberflächenrauheit
Oberflächenbeschaffenheiten werden durch Ra-Werte angegeben. Für die allgemeine Bearbeitung ist Ra 3,2 μm (125 μin) akzeptabel. Für Gleitflächen oder ästhetische Teile wird Ra 1,6 μm (63 μin) oder besser verwendet. Um einen Ra-Wert von 0,8 μm (32 μin) zu erreichen, sind feine Schlichtdurchgänge und möglicherweise Polierdurchgänge erforderlich. Eine zu hohe Spezifikation der Oberflächenbeschaffenheit erhöht die Zykluszeit und die Kosten.
Geben Sie in Ihrer Zeichnung stets die kritischen Flächen an. Verwenden Sie Oberflächentextursymbole gemäß ISO 1302 oder ASME Y14.36.
Geometrische Toleranzen
Verwenden Sie GD&T (Geometrische Bemaßung und Toleranz) für Features, bei denen Ebenheit, Parallelität, Rechtwinkligkeit, Konzentrizität oder Position eine Rolle spielen. Geben Sie Bezugspunkte deutlich an. Überbeanspruchte Teile mit unnötigen geometrischen Toleranzen führen zu Prüfzeiten und Ausschuss. Eine bewährte Vorgehensweise: Definieren Sie nur die Features, die sich auf den Zusammenbau oder die Funktion auswirken.
Design zur Reduzierung des Setups
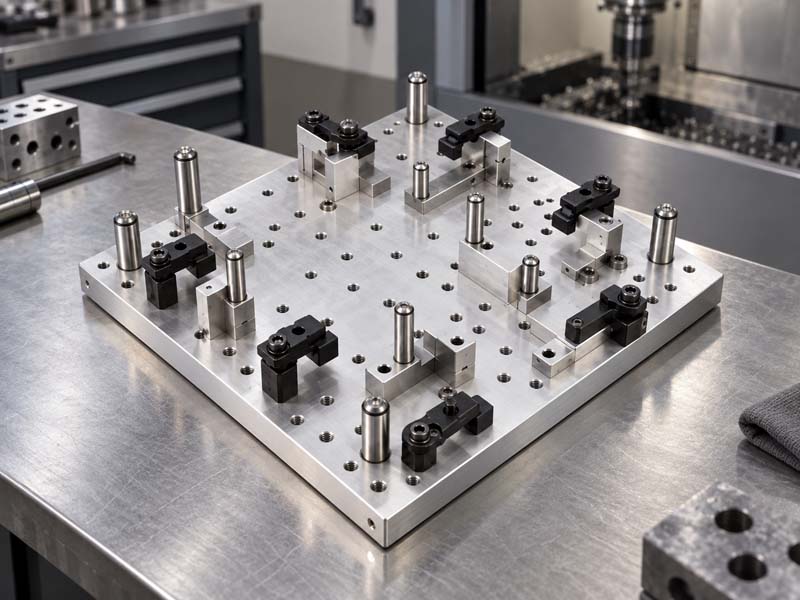
Jede Setup-Änderung (Neuausrichtung des Teils) verursacht zusätzliche Zeit und potenzielle Fehler. Reduzieren Sie die Setup-Anzahl um:
- Entwerfen von Teilen, die in einer oder zwei Aufspannungen bearbeitet werden können.
- Vermeiden Sie Merkmale auf mehreren Flächen, die eine manuelle Neupositionierung erfordern.
- Verwendung von Standardmaterialgrößen, die von Standardschraubstöcken oder Vorrichtungen gehalten werden können.
- Hinzufügen von Positionierungsmerkmalen (z. B. Dübellöchern, Abflachungen) zur Erleichterung der Befestigung.
Wenn Ihr Teil eine 5-Achsen-Bearbeitung erfordert, um die Rüstzeiten zu reduzieren, überlegen Sie, ob die Geometrie die höhere Maschinengeschwindigkeit rechtfertigt. Bei vielen Teilen ist eine 3-Achsen-Bearbeitung plus einer Sekundärbearbeitung wirtschaftlicher.
Zeichnungs- und Dateivorbereitung
Um eine genaue zu erhalten Angebot für CNC-Bearbeitung Stellen Sie eine vollständige Zeichnung (2D-PDF oder Zeichnung in STEP/IGES) zusammen mit einem 3D-Modell (STEP, STP oder X_T) bereit. Die Zeichnung sollte enthalten:
- Alle kritischen Maße und deren Toleranzen
- Anforderungen an die Oberflächenbeschaffenheit
- Gewindespezifikationen (Größe, Tiefe, Klasse)
- Material und Härte
- Datum und GD&T, falls zutreffend
Vermeiden Sie fehlende Maße oder zu große Toleranzen. Im Zweifelsfall „Referenz“ für unkritische Maße notieren. Das Bearbeitungsteam überprüft die Zeichnung und schlägt möglicherweise Verbesserungen vor, um die Kosten zu senken, ohne die Funktion zu beeinträchtigen.
Gemeinsame Kostentreiber
Wenn Sie verstehen, was die Kosten erhöht, können Sie Designänderungen priorisieren:
- Extrem enge Toleranzen bei vielen Abmessungen
- Tiefe Taschen und lange Werkzeuge
- Dünne Wände, bei denen die Gefahr einer Verformung besteht
- Mehrere Setups aufgrund komplexer Geometrie
- Exotische Materialien (Titan, Inconel), die Werkzeuge schnell verschleißen
- Erfordert sekundäre Vorgänge wie Erodieren, Schleifen oder Polieren
- Große Stückzahlen ohne konstruktive Optimierung der Zykluszeit
Überprüfen Sie Ihren Entwurf mit einem Hersteller von CNC-Bearbeitungen früh in der Entwicklungsphase. Erfahrene Ingenieure können DFM-Probleme identifizieren, bevor Sie es für die Produktion freigeben, und so Zeit und Geld sparen.
Abschluss
Bei einem guten CNC-Bearbeitungsdesign geht es darum, Funktion, Herstellbarkeit und Kosten in Einklang zu bringen. Indem Sie diese Richtlinien befolgen – bearbeitbare Materialien auswählen, zu dünne Wände vermeiden, angemessene Radien bereitstellen, nur die erforderlichen Toleranzen angeben und klare Zeichnungen erstellen – stellen Sie sicher, dass Ihre Teile effizient und zuverlässig hergestellt werden. Arbeiten Sie für eine Designüberprüfung immer mit Ihrem Bearbeitungspartner zusammen. Ihre praktische Erfahrung ist von unschätzbarem Wert.
Weitere Informationen zur Präzisions-CNC-Bearbeitung finden Sie unter Besuchen Sie unsere Website oder wenden Sie sich an unser Engineering-Team.