

Introduction
La conception de pièces pour l'usinage CNC nécessite de comprendre comment les choix de géométrie, de matériaux et de tolérances affectent la fabricabilité. Sans une conception appropriée pour la fabricabilité (DFM), les pièces peuvent devenir coûteuses, difficiles à produire, voire impossibles à usiner. Ce guide fournit des informations techniques pratiques pour vous aider à optimiser vos conceptions pour Services d'usinage CNC , garantissant une haute qualité tout en maîtrisant les coûts.
Que vous soyez un ingénieur en mécanique créant des pièces de production ou un professionnel des achats évaluant les devis des fournisseurs, ces directives s'appliquent à la plupart des processus de fraisage, de tournage et multi-axes CNC.

Sélection des matériaux et usinabilité
Alliages d'aluminium
L'aluminium (par exemple 6061, 7075) est le matériau le plus couramment usiné en raison de son excellente usinabilité, de ses faibles forces de coupe et de sa bonne finition de surface. Il permet des vitesses de coupe plus élevées et une durée de vie plus longue. Pour les prototypes et la production en faible volume, l’aluminium constitue souvent le choix le plus rentable.
Acier inoxydable
L'acier inoxydable (304, 316, 17-4PH) est plus résistant et génère plus de chaleur lors de la coupe. Les conceptions doivent éviter les parois minces et les coins internes pointus pour réduire l'usure et la déformation des outils. L'utilisation de rayons internes plus grands (R0,020" ou plus) est utile.
Laiton et Cuivre
Le laiton s'usine très facilement et produit des copeaux fins. Le cuivre est plus difficile à utiliser en raison de sa grande ductilité et de sa tendance à créer des bavures. Les deux nécessitent un outillage pointu et des avances appropriées.
Plastiques
Les plastiques techniques comme le Delrin, le Nylon et le PEEK peuvent être usinés, mais ils ont tendance à fondre si les vitesses sont trop élevées. Les conceptions doivent éviter les parois très fines et les poches profondes pour réduire l’accumulation de chaleur.
Spécifiez toujours la qualité et la dureté exactes du matériau dans votre dessin. Cela aide l’équipe d’usinage à sélectionner les outils et paramètres corrects.
Éléments de conception critiques
Épaisseur de paroi
Les parois minces sont sensibles aux vibrations, à la déflexion et à la rupture lors de l'usinage. À titre de référence générale, évitez les parois d'une épaisseur inférieure à 0,5 mm pour l'aluminium et à 1 mm pour l'acier. Pour les murs hauts (hauteur > 10x épaisseur), pensez à ajouter des nervures ou à augmenter l'épaisseur. Les poches profondes avec de fines parois latérales sont particulièrement risquées.
Coins et rayons internes
Le fraisage CNC utilise des outils ronds, de sorte que les coins internes ne peuvent pas être parfaitement carrés. Le rayon interne minimum est égal au rayon de l'outil. Une règle pratique : utilisez un rayon d'angle d'au moins 1/3 de la profondeur de la poche. Par exemple, une poche de 20 mm de profondeur doit avoir un rayon d'angle minimum d'environ 6 mm. Des rayons plus petits nécessitent des outils plus petits, plus de passes et un temps de cycle plus long.
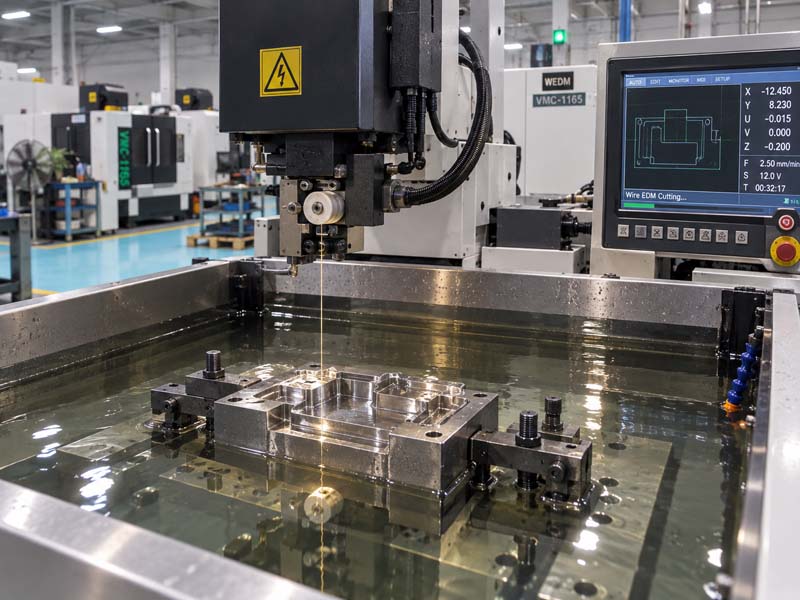
Si un coin interne pointu est fonctionnellement requis, envisagez d'ajouter une rainure de dégagement ou d'utiliser l'usinage par électroérosion (EDM) comme opération secondaire.
Poches et cavités profondes
Les poches profondes augmentent la longueur de l'outil, ce qui réduit la rigidité et augmente la déflexion. À titre indicatif, la profondeur de la poche ne doit pas dépasser 4 fois le diamètre de l'outil. Pour des poches plus profondes, pensez à réduire le diamètre ou à utiliser un outil conique. Si cela est inévitable, spécifiez l’état de surface acceptable et les limites de tolérance.
Conception des trous
Les forets hélicoïdaux standard produisent des trous avec un rapport profondeur/diamètre allant jusqu'à 10:1 sans outillage spécial. Les trous plus profonds nécessitent un perçage par débourrage ou un perçage au pistolet, ce qui augmente le coût. Pour les trous filetés, utilisez des tailles de tarauds standard lorsque cela est possible. Évitez les filetages borgnes sur toute la profondeur si cela n'est pas nécessaire. Spécifiez clairement la profondeur du filetage sur le dessin.
Contre-dépouilles
Les contre-dépouilles nécessitent généralement un outillage spécial ou plusieurs configurations. Si une contre-dépouille est nécessaire, concevez-la avec des tailles d'outils standard (par exemple, rayons de 1/4" ou 6 mm). Mieux encore, reconcevez-la pour éviter les contre-dépouilles en utilisant des caractéristiques latérales ou des noyaux coulissants (si dans un moule).
Tolérances et état de surface
Tolérances réalistes
L'usinage CNC peut atteindre des tolérances serrées, mais il augmente considérablement les coûts. Les tolérances commerciales typiques sont de ±0,005" (0,13 mm) pour les dimensions. Les tolérances de précision de ±0,001" (0,025 mm) nécessitent une configuration, une inspection et éventuellement plusieurs coupes minutieuses. Appliquez uniquement des tolérances strictes aux surfaces de contact fonctionnelles. Laisser les autres dimensions comme norme ISO 2768-m ou équivalent.
Rugosité de la surface
Les finitions de surface sont spécifiées par les valeurs Ra. Pour l'usinage général, Ra 3,2 μm (125 μin) est acceptable. Pour les surfaces coulissantes ou les pièces esthétiques, un Ra 1,6 μm (63 μin) ou mieux est utilisé. Atteindre Ra 0,8 μm (32 μin) nécessite des passes de finition fines et éventuellement des passes de polissage. Une finition de surface trop spécifique augmente le temps de cycle et les coûts.
Indiquez toujours les surfaces critiques sur votre dessin. Utilisez les symboles d'état de surface conformément à la norme ISO 1302 ou ASME Y14.36.
Tolérances géométriques
Utilisez GD&T (Geometric Dimensioning and Tolerancing) pour les fonctionnalités où la planéité, le parallélisme, la circularité, la concentricité ou la position sont importants. Fournissez clairement les références de données. Des pièces trop contraignantes avec des tolérances géométriques inutiles entraînent une augmentation du temps d'inspection et des rebuts. Une bonne pratique : définir uniquement les fonctionnalités qui affectent l’assemblage ou la fonction.
Conception pour la réduction de la configuration
Chaque changement de configuration (réorientation de la pièce) ajoute du temps et des erreurs potentielles. Réduisez le nombre de configurations de:
- Concevoir des pièces pouvant être usinées en une ou deux configurations.
- Éviter les fonctionnalités sur plusieurs faces qui nécessitent un repositionnement manuel.
- Utilisation de tailles de stock standard pouvant être maintenues par des étaux ou des fixations standard.
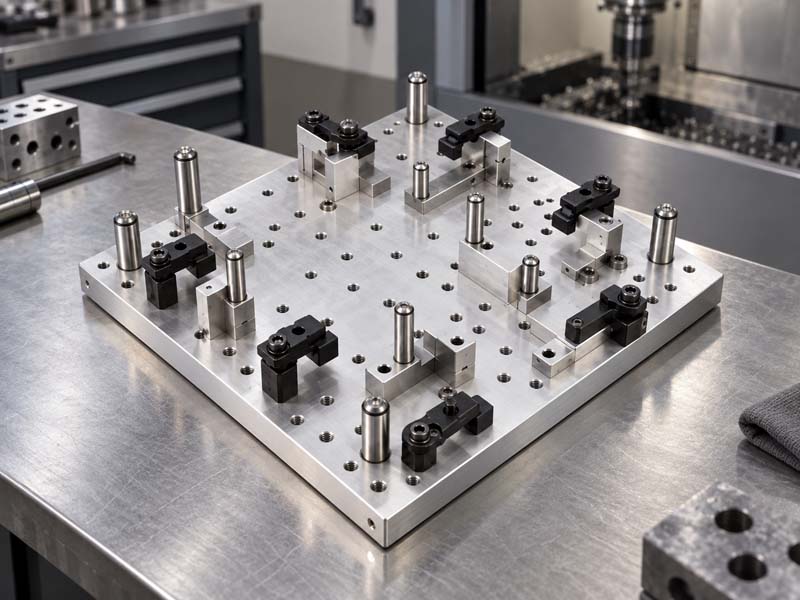
- Ajout de fonctionnalités de localisation (par exemple, trous de cheville, méplats) pour faciliter le montage.
Si votre pièce nécessite un usinage sur 5 axes pour réduire les réglages, déterminez si la géométrie justifie une cadence de machine plus élevée. Pour de nombreuses pièces, une opération sur 3 axes plus une opération secondaire est plus économique.
Préparation des dessins et des fichiers
Pour recevoir un précis Devis usinage CNC , fournissez un dessin complet (PDF 2D ou dessin en STEP/IGES) accompagné d'un modèle 3D (STEP, STP ou X_T). Le dessin doit inclure:
- Toutes les dimensions critiques et leurs tolérances
- Exigences de finition de surface
- Spécifications du fil (taille, profondeur, classe)
- Matériau et dureté
- Référence et GD&T le cas échéant
Évitez les dimensions manquantes ou les tolérances excessives. En cas de doute, notez « référence » pour les dimensions non critiques. L'équipe d'usinage examinera le dessin et pourra suggérer des améliorations pour réduire les coûts sans sacrifier la fonction.
Facteurs de coûts courants
Comprendre ce qui augmente les coûts vous aide à prioriser les modifications de conception:
- Tolérances extrêmement serrées sur de nombreuses dimensions
- Poches profondes et outils longs
- Parois minces qui risquent de se déformer
- Configurations multiples en raison d'une géométrie complexe
- Matériaux exotiques (titane, Inconel) qui usent rapidement les outils
- Nécessitant des opérations secondaires comme l'électroérosion, le meulage ou le polissage
- Grandes quantités sans optimisation de la conception pour le temps de cycle
Révisez votre conception avec un Fabricant d'usinage CNC au début de la phase de développement. Les ingénieurs expérimentés peuvent identifier les problèmes DFM avant la mise en production, ce qui permet d'économiser du temps et de l'argent.
Conclusion
Une bonne conception d’usinage CNC consiste à équilibrer la fonction, la fabricabilité et le coût. En suivant ces directives (choisir des matériaux usinables, éviter des parois trop fines, fournir des rayons adéquats, spécifier uniquement les tolérances nécessaires et préparer des dessins clairs), vous garantissez que vos pièces sont produites de manière efficace et fiable. Collaborez toujours avec votre partenaire d'usinage pour une revue de conception ; leur expérience pratique est inestimable.
Pour plus d'informations sur l'usinage CNC de précision, visitez notre site Web ou contactez notre équipe d'ingénierie.