

Introdução
Projetar peças para usinagem CNC requer a compreensão de como as escolhas de geometria, material e tolerância afetam a capacidade de fabricação. Sem o projeto adequado para capacidade de fabricação (DFM), as peças podem se tornar caras, difíceis de produzir ou até mesmo impossíveis de usinar. Este guia fornece insights práticos de engenharia para ajudá-lo a otimizar seus projetos para Serviços de usinagem CNC , garantindo alta qualidade e controlando custos.
Quer você seja um engenheiro mecânico criando peças de produção ou um profissional de compras avaliando cotações de fornecedores, essas diretrizes se aplicam à maioria dos processos de fresamento CNC, torneamento e multieixos.

Seleção de materiais e usinabilidade
Ligas de alumínio
O alumínio (por exemplo, 6061, 7075) é o material mais comumente usinado devido à sua excelente usinabilidade, baixas forças de corte e bom acabamento superficial. Permite maiores velocidades de corte e maior vida útil da ferramenta. Para protótipos e produção de baixo volume, o alumínio costuma ser a escolha mais econômica.
Aço inoxidável
O aço inoxidável (304, 316, 17-4PH) é mais resistente e gera mais calor durante o corte. Os projetos devem evitar paredes finas e cantos internos afiados para reduzir o desgaste e a deformação da ferramenta. Usar raios internos maiores (R0,020" ou mais) ajuda.
Latão e Cobre
O latão usina com muita facilidade e produz cavacos finos. O cobre é mais desafiador devido à sua alta ductilidade e tendência a criar rebarbas. Ambos exigem ferramentas afiadas e avanços apropriados.
Plásticos
Plásticos de engenharia como Delrin, Nylon e PEEK podem ser usinados, mas são propensos a derreter se as velocidades forem muito altas. Os projetos devem evitar paredes muito finas e bolsões profundos para reduzir o acúmulo de calor.
Sempre especifique o grau exato do material e a dureza em seu desenho. Isso ajuda a equipe de usinagem a selecionar as ferramentas e os parâmetros corretos.
Elementos Críticos de Design
Espessura da parede
Paredes finas são suscetíveis a vibrações, deflexões e quebras durante a usinagem. Como referência geral, evite paredes com espessura inferior a 0,5 mm para alumínio e 1 mm para aço. Para paredes altas (altura > 10x espessura), considere adicionar nervuras ou aumentar a espessura. Bolsos profundos com paredes laterais finas são especialmente arriscados.
Cantos Internos e Raios
A fresagem CNC utiliza ferramentas redondas, portanto os cantos internos não podem ser perfeitamente quadrados. O raio interno mínimo é igual ao raio da ferramenta. Uma regra prática: utilize um raio de canto de pelo menos 1/3 da profundidade do bolsão. Por exemplo, um bolsão com 20 mm de profundidade deve ter um raio de canto mínimo de cerca de 6 mm. Raios menores requerem ferramentas menores, mais passes e tempos de ciclo mais longos.
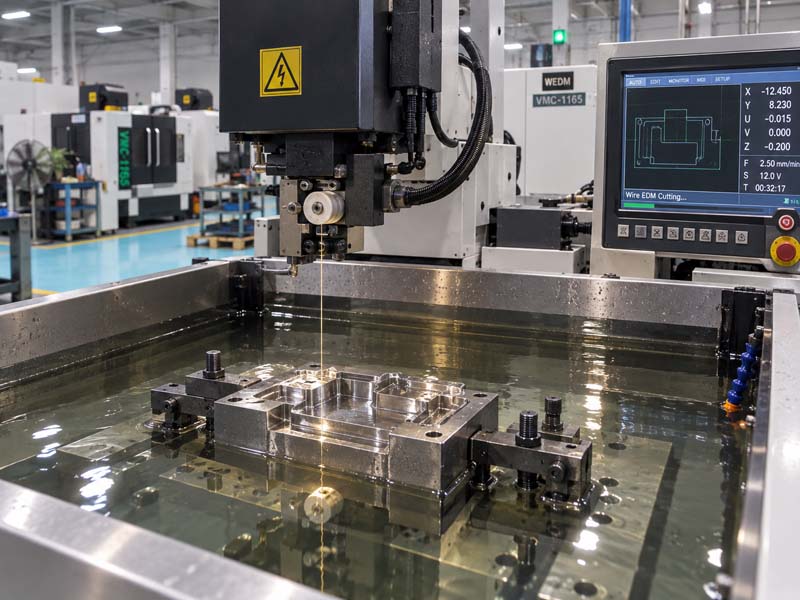
Se um canto interno agudo for funcionalmente necessário, considere adicionar uma ranhura de alívio ou usar usinagem por descarga elétrica (EDM) como operação secundária.
Bolsos profundos e cavidades
Os bolsões profundos aumentam o comprimento da ferramenta, o que reduz a rigidez e aumenta a deflexão. Como orientação, a profundidade do bolsão não deve exceder 4× o diâmetro da ferramenta. Para bolsões mais profundos, considere diminuir o diâmetro ou usar uma ferramenta cônica. Se for inevitável, especifique o acabamento superficial e os limites de tolerância aceitáveis.
Projeto de furo
As brocas helicoidais padrão produzem furos com uma relação profundidade/diâmetro de até 10:1 sem ferramentas especiais. Furos mais profundos requerem perfuração profunda ou perfuração com pistola, o que aumenta o custo. Para furos roscados, use tamanhos de macho padrão quando possível. Evite roscas cegas com profundidade total se não for necessário. Especifique claramente a profundidade da rosca no desenho.
Cortes inferiores
Os cortes inferiores geralmente requerem ferramentas especiais ou configurações múltiplas. Se um rebaixo for necessário, projete-o com tamanhos de ferramentas padrão (por exemplo, raios de 1/4" ou 6 mm). Melhor ainda, redesenhe para evitar rebaixos usando recursos laterais ou machos deslizantes (se estiver em um molde).
Tolerâncias e acabamento superficial
Tolerâncias realistas
A usinagem CNC pode atingir tolerâncias restritas, mas aumenta significativamente os custos. As tolerâncias comerciais típicas são de ±0,005" (0,13 mm) para dimensões. Tolerâncias de precisão de ±0,001" (0,025 mm) exigem configuração cuidadosa, inspeção e possivelmente cortes múltiplos. Aplique tolerâncias restritas apenas a superfícies de contato funcionais. Deixar as demais dimensões conforme norma ISO 2768-m ou equivalente.
Rugosidade Superficial
Os acabamentos superficiais são especificados por valores Ra. Para usinagem geral, Ra 3,2 μm (125 μin) é aceitável. Para superfícies deslizantes ou peças estéticas, é usado Ra 1,6 μm (63 μin) ou melhor. Alcançar Ra 0,8 μm (32 μin) requer passes de acabamento fino e possivelmente passes de polimento. A especificação excessiva do acabamento superficial aumenta o tempo e o custo do ciclo.
Sempre indique as superfícies críticas em seu desenho. Utilize símbolos de textura de superfície de acordo com ISO 1302 ou ASME Y14.36.
Tolerâncias Geométricas
Use GD&T (Dimensão e Tolerância Geométrica) para recursos onde planicidade, paralelismo, perpendicularidade, concentricidade ou posição são importantes. Forneça referências de dados claramente. Restringir excessivamente peças com tolerâncias geométricas desnecessárias gera tempo de inspeção e desperdício. Uma boa prática: defina apenas os recursos que afetam a montagem ou a função.
Design para redução de configuração
Cada alteração na configuração (reorientação da peça) adiciona tempo e possíveis erros. Reduza a contagem de configurações em:
- Projetar peças que podem ser usinadas em uma ou duas configurações.
- Evitar recursos em múltiplas faces que exijam reposicionamento manual.
- Usando tamanhos de estoque padrão que podem ser presos por tornos ou acessórios padrão.
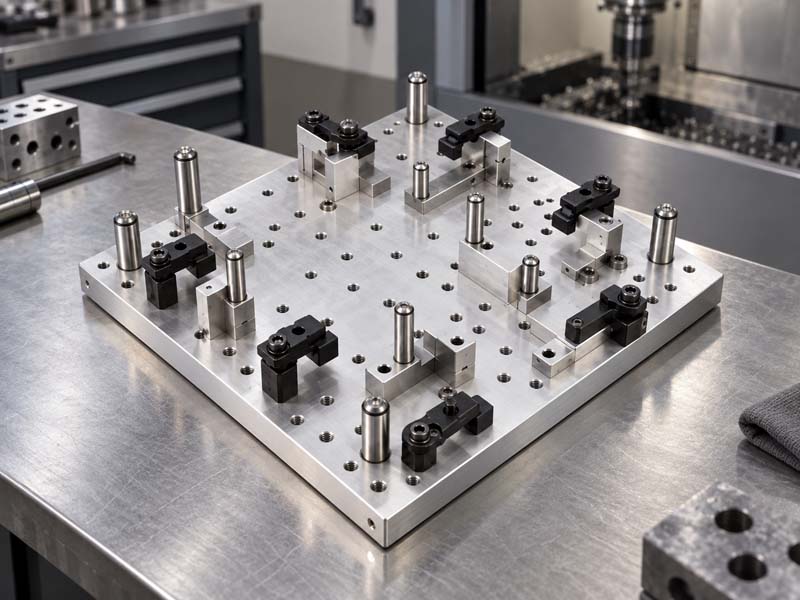
- Adicionando recursos de localização (por exemplo, furos para cavilhas, planos) para auxiliar na fixação.
Se a sua peça requer usinagem de 5 eixos para reduzir configurações, considere se a geometria justifica a taxa de máquina mais alta. Para muitas peças, a operação de 3 eixos mais uma operação secundária é mais econômica.
Desenho e preparação de arquivos
Para receber uma precisão Orçamento de usinagem CNC , forneça um desenho completo (PDF 2D ou desenho em STEP/IGES) junto com um modelo 3D (STEP, STP ou X_T). O desenho deve incluir:
- Todas as dimensões críticas e suas tolerâncias
- Requisitos de acabamento de superfície
- Especificações da rosca (tamanho, profundidade, classe)
- Material e dureza
- Datum e GD&T, se aplicável
Evite dimensões faltantes ou tolerância excessiva. Em caso de dúvida, anote “referência” para dimensões não críticas. A equipe de usinagem revisará o desenho e poderá sugerir melhorias para reduzir custos sem sacrificar a função.
Drivers de custos comuns
Compreender o que aumenta o custo ajuda a priorizar as mudanças de design:
- Tolerâncias extremamente restritas em muitas dimensões
- Bolsos profundos e ferramentas longas
- Paredes finas que correm o risco de deformação
- Múltiplas configurações devido à geometria complexa
- Materiais exóticos (titânio, Inconel) que desgastam ferramentas rapidamente
- Exigindo operações secundárias como EDM, retificação ou polimento
- Grandes quantidades sem otimização de projeto para tempo de ciclo
Revise seu projeto com um Fabricante de usinagem CNC no início da fase de desenvolvimento. Engenheiros experientes podem identificar problemas de DFM antes de liberar para produção, economizando tempo e dinheiro.
Conclusão
Um bom projeto de usinagem CNC envolve equilibrar função, capacidade de fabricação e custo. Seguindo essas diretrizes – escolhendo materiais usináveis, evitando paredes excessivamente finas, fornecendo raios adequados, especificando apenas as tolerâncias necessárias e preparando desenhos claros – você garante que suas peças serão produzidas de forma eficiente e confiável. Sempre colabore com seu parceiro de usinagem para uma revisão do projeto; sua experiência prática é inestimável.
Para obter mais informações sobre usinagem CNC de precisão, visite nosso site ou entre em contato com nossa equipe de engenharia.