

導入
CNC 加工用の部品を設計するには、形状、材料、公差の選択が製造性にどのような影響を与えるかを理解する必要があります。適切な製造容易性設計 (DFM) がなければ、部品が高価になったり、製造が困難になったり、機械加工が不可能になったりする可能性があります。このガイドは、設計を最適化するのに役立つ実用的なエンジニアリングの洞察を提供します。 CNC加工サービスコストを管理しながら高品質を確保します。
生産部品を作成する機械エンジニアであっても、サプライヤーの見積もりを評価する調達専門家であっても、これらのガイドラインは、ほとんどの CNC フライス加工、旋削、および多軸プロセスに適用されます。

材料の選択と機械加工性
アルミニウム合金
アルミニウム (6061、7075 など) は、優れた機械加工性、低い切削抵抗、良好な表面仕上げにより、最も一般的に機械加工される材料です。より高い切削速度とより長い工具寿命が可能になります。プロトタイプや少量生産の場合、多くの場合、アルミニウムが最もコスト効率の高い選択肢となります。
ステンレス鋼
ステンレス鋼 (304、316、17-4PH) は靭性が高く、切断中により多くの熱を発生します。工具の摩耗や変形を軽減するために、薄い壁や鋭い内側の角を避けて設計する必要があります。より大きな内部半径 (R0.020 インチ以上) を使用すると効果的です。
真鍮と銅
真鍮の加工は非常に簡単で、細かい切りくずが生成されます。銅は延性が高く、バリが発生しやすいため、より困難です。どちらも鋭利な工具と適切な送りを必要とします。
プラスチック
デルリン、ナイロン、PEEK などのエンジニアリング プラスチックは機械加工できますが、速度が高すぎると溶ける傾向があります。熱の蓄積を減らすために、非常に薄い壁や深いポケットを避けて設計する必要があります。
図面では常に正確な材料グレードと硬度を指定してください。これは、加工チームが正しい工具とパラメータを選択するのに役立ちます。
重要な設計要素
肉厚
薄い壁は、加工中の振動、たわみ、破損の影響を受けやすくなります。一般的な参考として、アルミニウムの場合は 0.5 mm、スチールの場合は 1 mm より薄い壁は避けてください。高い壁 (高さ > 10x 厚さ) の場合は、リブを追加するか厚さを増やすことを検討してください。側壁が薄い深いポケットは特に危険です。
内側のコーナーと半径
CNC フライス加工では丸い工具が使用されるため、内側のコーナーを完全に直角にすることはできません。最小内径は工具半径と同じです。実際的なルール: ポケットの深さの少なくとも 1/3 のコーナー半径を使用します。たとえば、深さ 20 mm のポケットのコーナー半径は最小で約 6 mm でなければなりません。半径が小さいほど、より小さな工具、より多くのパス、より長いサイクル時間が必要になります。
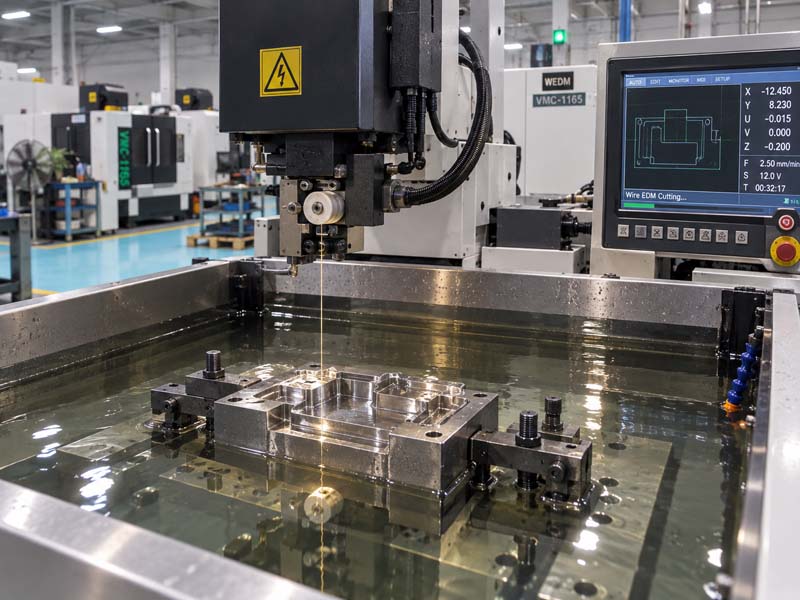
機能的に鋭利な内側コーナーが必要な場合は、逃げ溝を追加するか、二次加工として放電加工 (EDM) を使用することを検討してください。
深いポケットと空洞
ポケットが深いと工具の長さが長くなり、剛性が低下し、たわみが大きくなります。ガイドラインとして、ポケット深さは工具直径の 4 倍を超えてはなりません。ポケットが深い場合は、直径を小さくするか、テーパー付きツールを使用することを検討してください。やむを得ない場合は、許容可能な表面仕上げと公差限界を指定してください。
穴のデザイン
標準のツイスト ドリルでは、特別な工具を使用せずに、深さ対直径の比率が最大 10:1 の穴を開けます。より深い穴にはペックドリルまたはガンドリルが必要となり、コストがかかります。ねじ穴の場合は、可能な限り標準タップ サイズを使用してください。必要がない場合は、完全な深さのブラインドスレッドを避けてください。ねじ深さを図面上で明確に指定してください。
アンダーカット
アンダーカットには通常、特別な工具や複数のセットアップが必要です。アンダーカットが必要な場合は、標準の工具サイズ (半径 1/4 インチまたは 6 mm など) で設計します。さらに良いのは、サイド フィーチャーまたはスライド コア (金型内の場合) を使用して、アンダーカットを回避するように再設計することです。
公差と表面仕上げ
現実的な許容差
CNC 加工では厳しい公差を実現できますが、コストが大幅に増加します。一般的な商用公差は、寸法の±0.005インチ (0.13 mm) です。±0.001インチ (0.025 mm) の精度公差には、慎重なセットアップ、検査、場合によっては複数のカットが必要です。厳密な公差は機能的な嵌合面にのみ適用してください。他の寸法は標準 ISO 2768-m または同等のままにしておきます。
表面粗さ
表面仕上げは Ra 値で指定されます。一般的な機械加工の場合、Ra 3.2 μm (125 μインチ) が許容されます。摺動面や美観部品にはRa1.6μm(63μin)以上を使用します。 Ra 0.8 μm (32 μin) を達成するには、精密な仕上げパスと場合によっては研磨パスが必要です。表面仕上げを過剰に指定すると、サイクルタイムとコストが増加します。
図面上では常に重要な面を指定してください。 ISO 1302 または ASME Y14.36 に従って表面指示記号を使用します。
幾何公差
平面度、平行度、直角度、同心度、または位置が重要なフィーチャーには、GD&T (幾何寸法および公差) を使用します。データム参照を明確に提供します。不必要な幾何公差で部品を過度に拘束すると、検査時間が長くなり、廃棄が発生します。推奨事項: アセンブリまたは機能に影響を与えるフィーチャーのみを定義します。
セットアップを軽減する設計
セットアップを変更する(部品の向きを変える)たびに時間がかかり、エラーが発生する可能性があります。セットアップ回数を減らす:
- 1 回または 2 回のセットアップで加工できる部品の設計。
- 手動での再配置が必要な複数の面のフィーチャを回避します。
- 標準のバイスや治具で保持できる標準のストック サイズを使用します。
- 固定を容易にするために位置決め機能 (ダボ穴、フラットなど) を追加します。
セットアップを削減するために部品に 5 軸加工が必要な場合は、ジオメトリがより高い加工速度を正当化するかどうかを検討してください。多くの部品では、3 軸と二次動作を組み合わせた方が経済的です。
図面とファイルの準備
正確な情報を受け取るには CNC加工見積、完全な図面 (2D PDF または STEP / IGES の図面) と 3D モデル (STEP、STP、または X_T) を提供します。図面には以下を含める必要があります:
- すべての重要な寸法とその公差
- 表面仕上げ要件
- ねじの仕様(サイズ、深さ、クラス)
- 材質と硬さ
- 該当する場合、データムと GD&T
寸法の不足や公差の過剰を避けてください。疑問がある場合は、重要ではない寸法については「参考」としてください。機械加工チームは図面を確認し、機能を犠牲にすることなくコストを削減するための改善を提案する場合があります。
一般的なコスト要因
何がコストを増加させるのかを理解すると、設計変更の優先順位付けに役立ちます:
- 多くの寸法で非常に厳しい公差
- 深いポケットと長いツール
- 壁が薄いため変形の危険性がある
- 複雑な形状による複数のセットアップ
- 工具がすぐに摩耗する珍しい素材(チタン、インコネル)
- EDM、研削、研磨などの二次作業が必要
- サイクルタイムの設計最適化を行わずに大量生産
デザインをレビューしてください CNC加工メーカー 開発段階の初期段階。経験豊富なエンジニアは、本番環境にリリースする前に DFM の問題を特定できるため、時間とコストの両方を節約できます。
結論
優れた CNC 機械加工設計は、機能、製造性、コストのバランスが重要です。これらのガイドライン (機械加工可能な材料の選択、薄すぎる壁の回避、適切な半径の提供、必要な公差のみの指定、明確な図面の作成) に従うことで、部品を効率的かつ確実に製造できます。常に加工パートナーと協力して設計をレビューしてください。彼らの実地経験は非常に貴重です。
精密CNC加工の詳細については、 私たちのウェブサイトにアクセスしてください または当社のエンジニアリングチームにお問い合わせください。