

了解 CNC 加工:制造业的数字革命
CNC(计算机数控)加工是一种减材制造工艺,其中预编程的计算机软件控制工厂工具和机械的运动。与手动加工不同,手动加工需要熟练的操作员来控制杠杆、车轮和开关,数控加工通过精确的数字指令(G 代码)实现整个过程的自动化。该技术可以使用多种材料(包括金属、塑料和复合材料)生产复杂、高精度的零件。
CNC加工已成为航空航天、汽车、医疗器械、消费电子和工业设备等行业现代制造业的支柱。对于工程师和产品设计师来说,了解 CNC 加工的功能、限制和设计注意事项对于优化零件性能、成本和交货时间至关重要。

数控加工如何工作?
CNC 加工过程从零件的 3D CAD(计算机辅助设计)模型开始。然后使用 CAM(计算机辅助制造)软件将该模型转换为一组机器可读指令。 CAM 软件生成定义切削顺序、速度、进给和切削深度的刀具路径。这些指令被传输到 CNC 控制器,该控制器将切削刀具相对于工件精确定位。
大多数数控机床在三个或更多轴上运行。最常见的配置是:
三轴数控加工
工件在工作台上保持静止,而切削刀具沿 X、Y 和 Z 轴线性移动。这非常适合平坦表面、简单型腔、孔和 2.5D 特征。 3 轴加工具有成本效益,广泛用于原型设计和小批量生产。
4 轴数控加工
添加允许工件旋转的旋转轴(A 轴),从而无需手动重新定位即可加工圆柱形特征、螺旋槽和底切。这减少了设置时间并提高了准确性。
5 轴数控加工
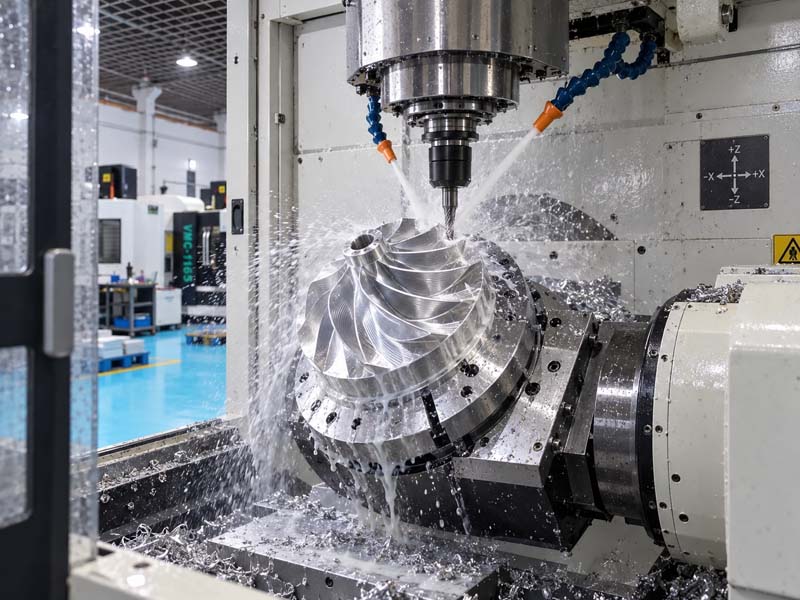
切削刀具或工件可以同时沿五个轴移动,从而可以在一次装夹中加工复杂的几何形状、轮廓表面和深腔。 5 轴加工可显着缩短交货时间并提高涡轮叶片、叶轮和航空航天结构部件等零件的表面光洁度。
关键数控加工工艺
铣削
铣削使用旋转的多点切削刀具从静止的工件上去除材料。它可以产生各种特征,包括槽、螺纹、空腔和复杂的 3D 表面。 CNC 铣削中心有立式和卧式配置,并可配备自动换刀装置 (ATC),以实现高效率。
车削
在数控车削中,工件高速旋转,同时固定的单点切削刀具去除材料以形成圆柱形。现代数控车床可以执行钻孔、镗孔、螺纹加工和切槽操作。动力刀具系统允许对车削零件进行铣削操作,使其具有高度的通用性。
放电加工 (EDM)
电火花加工使用电火花来腐蚀导电材料,使其成为硬质金属和复杂型腔的理想选择。线切割放电加工和沉降片放电加工是常见的子类型,通常用于模具制造和加工。
适用于 CNC 加工的材料
选择正确的材料对于零件性能、可加工性和成本至关重要。以下是最常见的类别:
铝合金
铝(例如 6061-T6、7075-T6)由于其优异的机械加工性、强度重量比、耐腐蚀性和导热性,是 CNC 加工最常用的金属。广泛应用于航空航天支架、电子外壳、汽车零部件等。

不锈钢
不锈钢(304、316、17-4 PH)具有高强度、耐腐蚀和耐磨性。它们比铝更难加工,需要更慢的速度和更严格的设置,但对于医疗器械、食品加工设备和船舶零件至关重要。
黄铜和红铜
黄铜易于加工并具有良好的导电性,使其成为配件、阀门和电气连接器的理想材料。铜还具有高导电性,可用于散热器和电气元件。
工程塑料
Delrin (POM)、尼龙、PTFE 和 PEEK 是常见的可加工塑料。它们具有低摩擦、耐化学性和轻质特性。塑料零件通常用于套管、绝缘体和定制固定装置。
钢合金
碳钢(1018、1045)和合金钢(4140、4340)为结构部件、轴和齿轮提供高强度和耐用性。热处理可以进一步提高硬度。
CNC 加工的公差和精度
公差定义了机加工零件中允许的尺寸变化。标准 CNC 加工公差范围从一般应用的 ±0.005 英寸(0.13 毫米)到高精度作业的 ±0.0005 英寸(0.013 毫米)。影响可实现公差的因素包括机器状况、刀具磨损、材料稳定性和热效应。
工程师应仅在功能需要时应用最严格的公差,因为更严格的公差会增加加工时间、检查成本和废品率。对于非关键表面,较大的公差(例如±0.010英寸或±0.25毫米)可以显着降低零件成本。
常见的检测工具包括千分尺、卡尺、高度规和CMM(坐标测量机)。 CNC 机床上的过程中探测可以验证操作过程中的关键尺寸。

CNC 零件的表面处理
表面光洁度影响外观、摩擦力、耐磨性和耐腐蚀性。常见的饰面包括:
- 加工状态: 标准加工表面,带有可见的工具痕迹。适用于内部或非装饰表面。
- 珠子喷砂: 通过精细介质喷砂形成均匀的哑光纹理。隐藏细微瑕疵并提高美观度。
- 阳极氧化(II 型或 III 型): 用于铝的电化学工艺,添加耐用的彩色氧化层。具有耐腐蚀性并且可以染色。
- 粉末涂料: 适用于铝和钢的厚而耐用的聚合物涂层。有多种颜色可供选择。
- 钝化: 对不锈钢进行化学处理,以去除污染物并增强耐腐蚀性。
- 电镀: 化学镀镍或硬铬,具有耐磨性和润滑性。
可加工性设计 (DFM) 指南
为了降低成本并提高质量,在设计 CNC 加工零件时请遵循以下最佳实践:
- 一致的壁厚: 避免需要深切割的厚部分;目标是均匀的墙壁。
- 内半径: 对内角使用标准立铣刀尺寸。大于刀具直径的刀尖半径可缩短加工时间。
- 避免财力雄厚: 深型腔(深度> 4×直径)需要特殊的刀具和缓慢的加工。
- 线程数: 指定标准螺纹尺寸;避免靠近深孔底部的盲螺纹。
- 公差: 仅在绝对必要时才应用严格的公差;让其余的遵循标准+/-0.005英寸。
- 底切: 最大限度地减少或避免需要特殊切削工具或 EDM 的底切。
CNC 加工的成本驱动因素
了解成本可以帮助您优化设计。主要成本驱动因素包括:
- 材质选择: 特殊合金和工程塑料的成本高于铝或碳钢。
- 复杂: 多轴设置、严格的公差和复杂的几何形状会增加编程和加工时间。
- 设置时间: 每次需要手动重新定位的操作都会增加成本; 5 轴零件减少了设置。
- 数量: 更高的产量得益于生产优化和夹具节省。
- 表面处理: 阳极氧化或电镀等二次操作会增加成本和交货时间。
选择 CNC 加工合作伙伴
选择 CNC 车间时,请考虑他们的设备能力(轴数、主轴功率、材料库)、质量认证(ISO 9001、AS9100)以及您所在行业的经验。信誉良好的合作伙伴,例如 鸿科数控 提供从原型设计到生产的全面服务,具有严格的检验协议和快速的周转时间。他们的设施包括 3 轴到 5 轴铣削、车削、线切割和完整的计量实验室。
结论
CNC 加工仍然是生产高质量精密零件的最通用、最可靠的方法。通过了解工艺基础知识、材料选择、公差考虑因素和可制造性设计,工程师可以更高效、更有信心地将他们的想法变为现实。无论您是设计一次性原型还是扩大规模生产,与经验丰富的 CNC 制造商合作都可确保您的零件符合最高标准。