
Einführung: Warum Oberflächenbeschaffenheit bei der CNC-Bearbeitung wichtig ist
Bei der CNC-Bearbeitung ist die Oberflächenbeschaffenheit eines Teils oft ebenso entscheidend wie seine Maßhaltigkeit. Eine gut gewählte Oberfläche kann die Korrosionsbeständigkeit, die Lebensdauer, die Ästhetik und sogar die elektrische Leitfähigkeit verbessern. Umgekehrt kann eine unsachgemäße Verarbeitung zum Ausfall von Teilen, erhöhten Kosten oder unnötiger Vorlaufzeit führen. Dieser Leitfaden behandelt die gängigsten Oberflächenveredelungen nach der Bearbeitung, ihre Eigenschaften, wann sie zu verwenden sind und wie sie in Ihren Konstruktionszeichnungen angegeben werden.

Finish wie bearbeitet
Die bearbeitete Oberfläche ist die Oberfläche, die direkt nach dem Durchgang des Schneidwerkzeugs übrig bleibt. Dies ist die standardmäßige und wirtschaftlichste Option. Typische Werte für die Oberflächenrauheit (Ra) liegen zwischen 3,2 μm (125 μin) beim Standardfräsen und 0,8 μm (32 μin) beim Feindrehen. Das Erscheinungsbild ist matt mit sichtbaren Werkzeugspuren in einer einheitlichen Richtung. Für viele interne Komponenten oder Teile, die vollständig umschlossen werden, ist diese Ausführung ausreichend. Allerdings können bearbeitete Oberflächen scharfe Grate aufweisen und sind anfälliger für Korrosion, insbesondere bei Aluminiumlegierungen.
Wann sollte man sich für „As-Machined“ entscheiden?
- Prototypen und Kleinserienfertigung, bei denen die Kosten im Vordergrund stehen.
- Interne Komponenten, die weder eine hohe Ästhetik noch einen Korrosionsschutz erfordern.
- Teile, die später beschichtet oder plattiert werden.
Perlenstrahlen
Beim Perlenstrahlen werden feine Glas- oder Keramikperlen verwendet, die durch Druckluft angetrieben werden, um eine gleichmäßige, matte Oberfläche zu erzeugen. Es entfernt Werkzeugspuren und Grate und reduziert gleichzeitig die Oberflächenrauheit auf etwa 1,6–3,2 μm Ra. Die resultierende Oberfläche ist sauber und nicht reflektierend und wird häufig als Vorbereitungsschritt für das Eloxieren oder Lackieren verwendet. Das Perlenstrahlen verändert die Teileabmessungen nicht wesentlich, kann aber scharfe Kanten leicht abrunden.
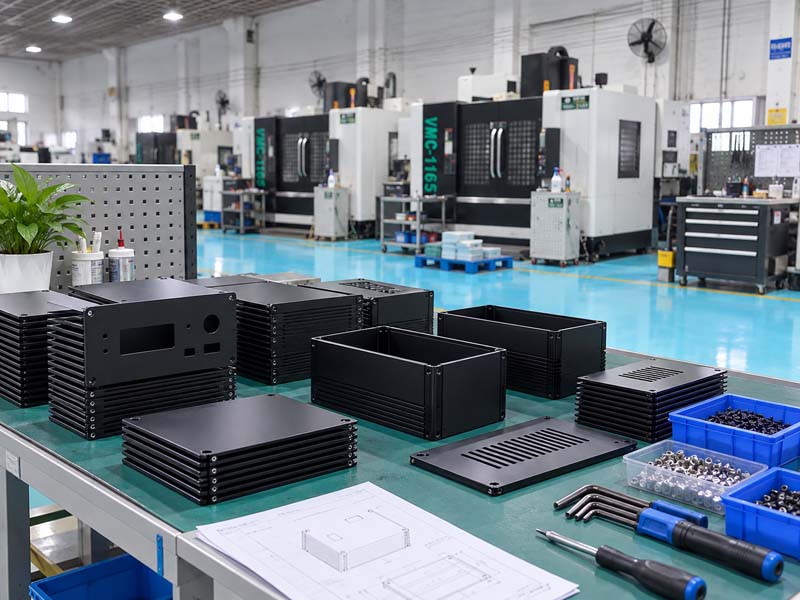
Hauptvorteile
- Konsistentes mattes Erscheinungsbild über komplexe Geometrien hinweg.
- Verbessert die Haftung für nachfolgende Beschichtungen.
- Kostengünstig für mittelgroße Chargen.
Eloxieren (Typ II und Typ III)
Beim Eloxieren handelt es sich um einen elektrochemischen Prozess, der die natürliche Oxidschicht auf Aluminium- und Titanteilen verdickt. Aufgrund seiner hervorragenden Korrosionsbeständigkeit, Härte und Färbefähigkeit ist es die beliebteste Oberfläche für CNC-bearbeitetes Aluminium. Typ II (Schwefelanodisierung) Erzeugt eine dekorative, einfärbbare Beschichtung mit einer Dicke von bis zu 25 μm. Typ III (Hartanodisieren) Erzeugt eine viel dickere, härtere Schicht (bis zu 100 μm), ideal für verschleißanfällige Oberflächen. Die Oberfläche kann in verschiedenen Farben eingefärbt werden, wobei Schwarz, Klar und Gold am häufigsten vorkommen. Das Eloxieren ist sehr langlebig und blättert oder splittert nicht wie Farbe.
Designüberlegungen
- Durch Eloxieren wird die Dicke erhöht (ca. 50 % nach innen, 50 % nach außen). Bei engen Toleranzen müssen die Abmessungen vor dem Eloxieren dies berücksichtigen.
- Gewinde und kritische Bohrungen sollten nach dem Eloxieren abgedeckt oder bearbeitet werden.
- Hartanodisieren vom Typ III kann die Oberfläche spröde machen; Vermeiden Sie es an dünnen Wänden oder Teilen, die Stößen ausgesetzt sind.
Pulverbeschichtung
Bei der Pulverbeschichtung handelt es sich um einen Trockenbearbeitungsprozess, bei dem elektrostatisch geladenes Pulver auf das Teil gesprüht und dann unter Hitze ausgehärtet wird, um eine zähe, dicke Beschichtung (60–150 μm) zu bilden. Es bietet hervorragende Schlagfestigkeit, UV-Stabilität und eine große Auswahl an Farben und Texturen (glatt, knitterfrei, strukturiert). Die Pulverbeschichtung kann auf Aluminium, Stahl und Edelstahl aufgetragen werden. Es ist dicker als Eloxieren und für enge Toleranzen weniger geeignet, bietet aber einen hervorragenden Schutz für Außenkomponenten.
Einschränkungen
- Nicht geeignet für Teile mit feinen Gewinden oder kleinen Löchern, die nicht abgedeckt werden können.
- Eine dicke Beschichtung kann die Passform und Montage beeinträchtigen.
- Kanten können abplatzen, wenn das Teil heftig geschlagen wird.
Andere gängige Ausführungen
Chemische Vernickelung: Wird auf Stahl und Aluminium verwendet, um eine gleichmäßige Schichtdicke und hohe Härte zu erzielen. Wird häufig auf Hydraulikverteiler und Ventilkörper angewendet.
Passivierung: Eine chemische Behandlung von Edelstahl zur Entfernung von freiem Eisen und zur Verbesserung der Korrosionsbeständigkeit. Ändert weder Aussehen noch Dimension.
Schwarzes Oxid: Eine Konversionsbeschichtung für Stahl, die eine leichte Korrosionsbeständigkeit und ein schwarz-mattes Aussehen bietet. Wird häufig für Werkzeuge und Verbindungselemente verwendet.
So geben Sie Oberflächenbeschaffenheiten in Zeichnungen an
Um Missverständnisse mit Ihrer CNC-Werkstatt zu vermeiden, geben Sie in Ihrer technischen Zeichnung immer die folgenden Informationen an:
- Oberflächenrauheitssymbol (Ra): Definieren Sie den erforderlichen Ra-Wert für Funktionsflächen.
- Hinweis beenden: Verwenden Sie Standardabkürzungen (z. B. „ANODIZE PER MIL-A-8625 TYPE II, BLACK“).
- Maskierungspflicht: Legen Sie fest, welche Bereiche unbeschichtet bleiben müssen (z. B. Gewinde, Dichtflächen).
- Auswirkungen auf die Toleranz: Geben Sie an, ob kritische Abmessungen vor oder nach der Endbearbeitung gemessen werden sollen.

Kostenüberlegungen
Die Oberflächenveredelung kann je nach Komplexität 10–50 % der Gesamtkosten des Teils ausmachen. „Wie bearbeitet“ ist immer am günstigsten. Das Perlenstrahlen verursacht geringe Kosten pro Teil. Das Anodisieren (Typ II) ist im Allgemeinen für Chargen erschwinglich, während das Hartanodisieren vom Typ III aufgrund der Prozesszeit deutlich teurer sein kann. Die Pulverbeschichtung ist bei großen Stückzahlen kosteneffektiv, bei kleinen Auflagen kann sie jedoch aufgrund der Einrichtung und Maskierung teuer werden. Chemisch vernickelte Produkte und Spezialoberflächen erzielen Spitzenpreise.
Qualitätsprüfung von Oberflächenbeschaffenheiten
Zu den Prüfmethoden für Oberflächenbeschaffenheiten gehören der visuelle Vergleich mit Standards (z. B. Ra-Komparatoren), Profilometrie zur quantitativen Rauheitsmessung und Haftungstests für Beschichtungen (Bandzug, Kreuzschraffur). Beim Eloxieren kann die Dicke mit Wirbelstrommessgeräten und die Versiegelungsqualität mit Farbeindringtests überprüft werden. Ein zuverlässiger CNC-Bearbeitungspartner dokumentiert diese Prüfergebnisse und stellt auf Wunsch Konformitätsbescheinigungen aus.
Fazit: Die Wahl des richtigen Finishs
Die Auswahl der optimalen Oberflächenbeschaffenheit für Ihre CNC-bearbeiteten Teile erfordert ein Gleichgewicht zwischen Ästhetik, Funktion, Umgebung und Budget. Für Aluminium-Prototypen reichen häufig bearbeitete oder perlgestrahlte Oberflächen aus. Für Produktionsteile, die Feuchtigkeit ausgesetzt sind, empfiehlt sich eine Eloxierung oder Pulverbeschichtung. Geben Sie Ihre Endbearbeitungsanforderungen immer klar in der Zeichnung an und arbeiten Sie mit einer Werkstatt zusammen, die die Möglichkeiten und Grenzen des Prozesses kennt. Mit dem richtigen Finish erzielen Ihre Teile eine bessere Leistung, halten länger und sehen professionell aus.