
Introduction : Pourquoi les finitions de surface sont importantes dans l'usinage CNC
Dans l'usinage CNC, la finition de surface d'une pièce est souvent aussi critique que sa précision dimensionnelle. Une finition bien choisie peut améliorer la résistance à la corrosion, la durée de vie, l’esthétique et même la conductivité électrique. À l’inverse, une finition inappropriée peut entraîner une défaillance des pièces, une augmentation des coûts ou des délais de livraison inutiles. Ce guide couvre les finitions de surface post-usinage les plus courantes, leurs caractéristiques, quand les utiliser et comment les spécifier sur vos dessins techniques.

Finition telle qu'usinée
La finition telle qu'usinée est la surface laissée directement après le passage de l'outil de coupe. C'est l'option par défaut et la plus économique. Les valeurs typiques de rugosité de surface (Ra) vont de 3,2 μm (125 μin) pour le fraisage standard à 0,8 μm (32 μin) pour le tournage fin. L'aspect est mat avec des marques d'outils visibles dans une direction uniforme. Pour de nombreux composants ou pièces internes qui seront entièrement fermés, cette finition est suffisante. Cependant, les surfaces telles qu'usinées peuvent présenter des bavures pointues et sont plus sensibles à la corrosion, en particulier sur les alliages d'aluminium.
Quand choisir tel qu'usiné
- Prototypes et production en faible volume où le coût est la principale préoccupation.
- Composants internes qui ne nécessitent pas une esthétique élevée ni une protection contre la corrosion.
- Pièces qui seront ensuite revêtues ou plaquées.
Microbillage
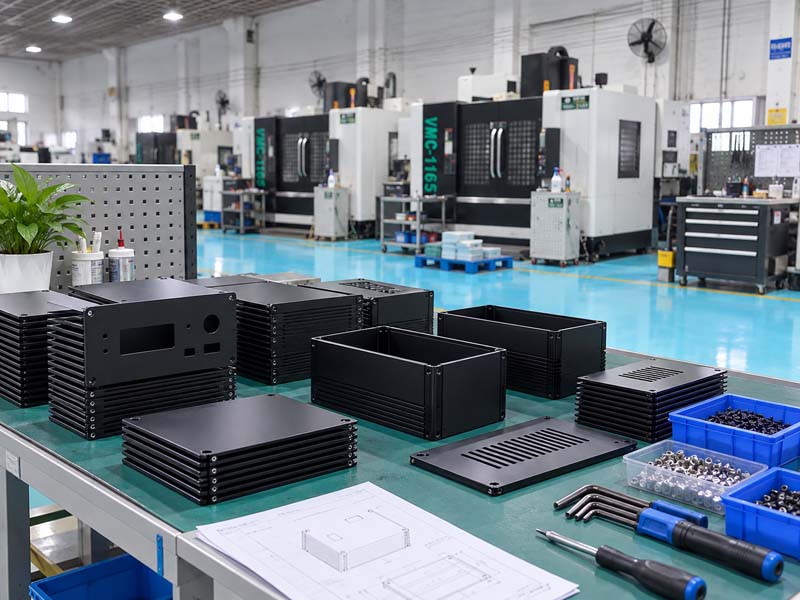
Le sablage aux billes utilise de fines billes de verre ou de céramique propulsées par de l'air comprimé pour créer une surface uniforme et mate. Il élimine les marques d'outils et les bavures tout en réduisant la rugosité de la surface à environ 1,6 à 3,2 μm Ra. La finition obtenue est propre et non réfléchissante, souvent utilisée comme étape de préparation à l'anodisation ou à la peinture. Le sablage aux billes ne modifie pas les dimensions des pièces de manière significative, mais il peut légèrement arrondir les arêtes vives.
Avantages clés
- Apparence mate cohérente sur des géométries complexes.
- Améliore l'adhérence pour les revêtements ultérieurs.
- Rentable pour les lots de taille moyenne.
Anodisation (Type II et Type III)
L'anodisation est un processus électrochimique qui épaissit la couche d'oxyde naturelle des pièces en aluminium et en titane. Il s'agit de la finition la plus populaire pour l'aluminium usiné CNC en raison de son excellente résistance à la corrosion, de sa dureté et de sa capacité à accepter les colorants. Type II (anodisation sulfurique) produit un revêtement décoratif pouvant être teint jusqu'à 25 μm d'épaisseur. Type III (anodisation dure) crée une couche beaucoup plus épaisse et plus dure (jusqu'à 100 μm), idéale pour les surfaces sujettes à l'usure. La finition peut être teinte en différentes couleurs, le noir, le transparent et l'or étant les plus courants. L'anodisation est très durable et ne s'écaille pas et ne s'écaille pas comme la peinture.
Considérations de conception
- L'anodisation ajoute de l'épaisseur (environ 50 % vers l'intérieur, 50 % vers l'extérieur). Pour les tolérances serrées, les dimensions de pré-anodisation doivent en tenir compte.
- Les filetages et alésages critiques doivent être masqués ou usinés après anodisation.
- L'anodisation dure de type III peut rendre la surface cassante ; évitez-le sur des parois fines ou des pièces sujettes aux chocs.
Revêtement en poudre
Le revêtement en poudre est un processus de finition à sec dans lequel une poudre chargée électrostatiquement est pulvérisée sur la pièce, puis durcie à la chaleur pour former un revêtement résistant et épais (60 à 150 μm). Il offre une résistance aux chocs exceptionnelle, une stabilité aux UV et une large gamme de couleurs et de textures (lisse, froissé, texturé). Le revêtement en poudre peut être appliqué sur l’aluminium, l’acier et l’acier inoxydable. Il est plus épais que l’anodisation et moins adapté aux tolérances serrées, mais il offre une excellente protection aux composants extérieurs.
Limites
- Ne convient pas aux pièces avec des filetages fins ou des petits trous qui ne peuvent pas être masqués.
- Un revêtement épais peut affecter l’ajustement et l’assemblage.
- Les bords peuvent s'écailler si la pièce est frappée brusquement.
Autres finitions courantes
Placage autocatalytique au nickel: Utilisé sur l'acier et l'aluminium pour une épaisseur de dépôt uniforme et une dureté élevée. Souvent appliqué aux collecteurs hydrauliques et aux corps de vannes.
Passivation: Un traitement chimique pour l'acier inoxydable pour éliminer le fer libre et améliorer la résistance à la corrosion. Ne change ni l'apparence ni la dimension.
Oxyde noir: Un revêtement de conversion pour l'acier qui offre une légère résistance à la corrosion et un aspect noir mat. Souvent utilisé sur l'outillage et les fixations.
Comment spécifier les finitions de surface sur les dessins
Pour éviter toute mauvaise communication avec votre atelier CNC, incluez toujours les informations suivantes sur votre dessin technique:
- Symbole de rugosité de surface (Ra): Définissez la valeur Ra requise pour les surfaces fonctionnelles.
- Terminer l'accroche: Utilisez des abréviations standard (par exemple, « ANODIZE PER MIL‑A‑8625 TYPE II, BLACK »).
- Exigences de masquage: Spécifiez quelles zones doivent rester non revêtues (par exemple, filetages, faces d'étanchéité).
- Implications en matière de tolérance: Indiquez si les dimensions critiques doivent être mesurées avant ou après la finition.

Considérations relatives aux coûts
La finition de surface peut ajouter 10 à 50 % au coût total de la pièce en fonction de la complexité. L'état usiné est toujours le moins cher. Le sablage aux billes ajoute un coût modeste par pièce. L'anodisation (type II) est généralement abordable pour les lots, tandis que l'anodisation dure de type III peut être nettement plus coûteuse en raison du temps de traitement. Le revêtement en poudre est rentable pour les volumes élevés, mais peut devenir coûteux pour les petites séries en raison de la configuration et du masquage. Le nickel chimique et les finitions spécialisées coûtent cher.
Inspection qualité des finitions de surface
Les méthodes d'inspection des finitions de surface comprennent la comparaison visuelle avec des normes (par exemple, comparateurs Ra), la profilométrie pour la mesure quantitative de la rugosité et les tests d'adhérence des revêtements (tirage de ruban, hachures croisées). Pour l'anodisation, l'épaisseur peut être vérifiée avec des jauges à courants de Foucault et la qualité du joint avec des tests de pénétration de colorant. Un partenaire d'usinage CNC fiable documentera ces résultats d'inspection et fournira des certificats de conformité sur demande.
Conclusion : choisir la bonne finition
La sélection de la finition de surface optimale pour vos pièces usinées CNC nécessite un équilibre entre esthétique, fonction, environnement et budget. Pour les prototypes en aluminium, des finitions brutes d’usinage ou microbillées suffisent souvent. Pour les pièces de production exposées à l’humidité, une anodisation ou un revêtement en poudre est recommandé. Communiquez toujours clairement vos exigences de finition sur le dessin et associez-vous à un atelier qui comprend les capacités et les limites du processus. Avec la bonne finition, vos pièces fonctionneront mieux, dureront plus longtemps et auront un aspect professionnel.