
Introdução: Por que os acabamentos superficiais são importantes na usinagem CNC
Na usinagem CNC, o acabamento superficial de uma peça costuma ser tão crítico quanto sua precisão dimensional. Um acabamento bem escolhido pode melhorar a resistência à corrosão, a vida útil, a estética e até mesmo a condutividade elétrica. Por outro lado, um acabamento inadequado pode levar à falha da peça, aumento de custos ou prazo de entrega desnecessário. Este guia aborda os acabamentos superficiais pós-usinagem mais comuns, suas características, quando usá-los e como especificá-los em seus desenhos de engenharia.

Acabamento conforme usinado
O acabamento usinado é a superfície deixada diretamente após a passagem da ferramenta de corte. É a opção padrão e mais econômica. Os valores típicos de rugosidade superficial (Ra) variam de 3,2 μm (125 μin) para fresamento padrão a 0,8 μm (32 μin) para torneamento fino. A aparência é fosca com marcas de ferramentas visíveis em uma direção uniforme. Para muitos componentes internos ou peças que serão totalmente fechadas, este acabamento é suficiente. No entanto, as superfícies usinadas podem apresentar rebarbas afiadas e são mais suscetíveis à corrosão, especialmente em ligas de alumínio.
Quando escolher conforme usinado
- Protótipos e produção de baixo volume onde o custo é a principal preocupação.
- Componentes internos que não necessitam de alta estética ou proteção contra corrosão.
- Peças que posteriormente serão revestidas ou chapeadas.
Jateamento de contas
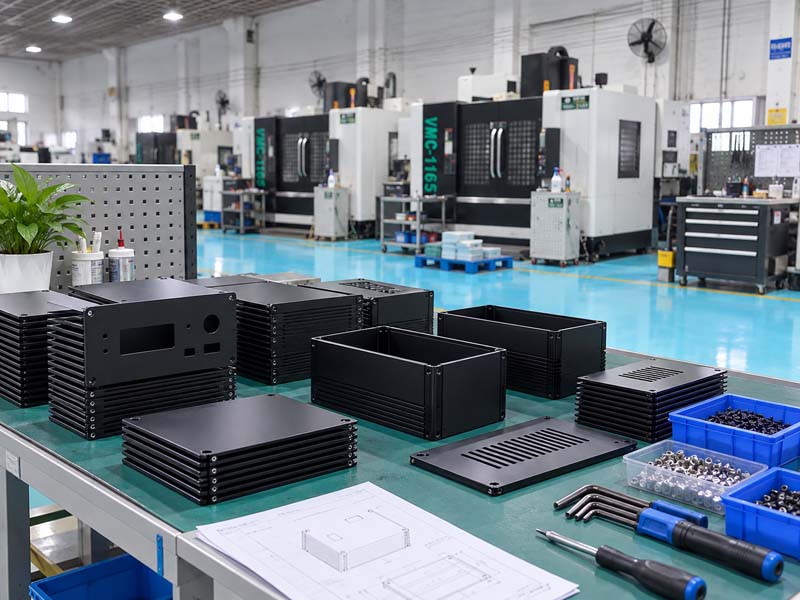
O jateamento de esferas utiliza esferas finas de vidro ou cerâmica impulsionadas por ar comprimido para criar uma superfície fosca e uniforme. Ele remove marcas de ferramentas e rebarbas enquanto reduz a rugosidade da superfície para cerca de 1,6–3,2 μm Ra. O acabamento resultante é limpo e não reflexivo, frequentemente usado como etapa de preparação para anodização ou pintura. O jateamento de esferas não altera significativamente as dimensões das peças, mas pode arredondar ligeiramente as arestas vivas.
Principais benefícios
- Aparência fosca consistente em geometrias complexas.
- Melhora a adesão para revestimentos subsequentes.
- Econômico para lotes de tamanho médio.
Anodização (Tipo II e Tipo III)
A anodização é um processo eletroquímico que engrossa a camada de óxido natural nas peças de alumínio e titânio. É o acabamento mais popular para alumínio usinado em CNC devido à sua excelente resistência à corrosão, dureza e capacidade de aceitar corantes. Tipo II (anodização sulfúrica) produz um revestimento decorativo tingível com até 25 μm de espessura. Tipo III (anodização dura) cria uma camada muito mais espessa e dura (até 100 μm), ideal para superfícies sujeitas ao desgaste. O acabamento pode ser tingido em diversas cores, sendo preto, transparente e dourado as mais comuns. A anodização é altamente durável e não descasca nem lasca como a tinta.
Considerações de projeto
- A anodização adiciona espessura (cerca de 50% para dentro, 50% para fora). Para tolerâncias restritas, as dimensões pré-anodizadas devem levar em conta isso.
- Roscas e furos críticos devem ser mascarados ou usinados após a anodização.
- A anodização dura tipo III pode tornar a superfície quebradiça; evite-o em paredes finas ou partes sujeitas a impactos.
Revestimento em pó
O revestimento em pó é um processo de acabamento a seco em que pó carregado eletrostaticamente é pulverizado sobre a peça e depois curado sob calor para formar um revestimento espesso e resistente (60–150 μm). Oferece excelente resistência ao impacto, estabilidade UV e uma ampla gama de cores e texturas (lisa, enrugada, texturizada). O revestimento em pó pode ser aplicado em alumínio, aço e aço inoxidável. É mais espesso que a anodização e menos adequado para tolerâncias restritas, mas oferece excelente proteção para componentes externos.
Limitações
- Não é adequado para peças com roscas finas ou pequenos furos que não podem ser mascarados.
- O revestimento espesso pode afetar o ajuste e a montagem.
- As bordas podem lascar se a peça for atingida com força.
Outros acabamentos comuns
Niquelagem eletrolítica: Usado em aço e alumínio para espessura uniforme de depósito e alta dureza. Frequentemente aplicado em coletores hidráulicos e corpos de válvulas.
Passivação: Um tratamento químico para aço inoxidável para remover o ferro livre e aumentar a resistência à corrosão. Não altera aparência ou dimensão.
Óxido Negro: Um revestimento de conversão para aço que oferece leve resistência à corrosão e aparência preta fosca. Frequentemente usado em ferramentas e fixadores.
Como especificar acabamentos de superfície em desenhos
Para evitar falhas de comunicação com sua oficina CNC, inclua sempre as seguintes informações em seu desenho técnico:
- Símbolo de rugosidade superficial (Ra): Defina o valor Ra necessário para superfícies funcionais.
- Concluir frase de destaque: Use abreviações padrão (por exemplo, "ANODIZE PER MIL‑A‑8625 TYPE II, BLACK").
- Requisitos de mascaramento: Especifique quais áreas devem permanecer sem revestimento (por exemplo, roscas, faces de vedação).
- Implicações de tolerância: Indique se as dimensões críticas devem ser medidas antes ou depois do acabamento.

Considerações de custo
O acabamento de superfície pode adicionar de 10 a 50% ao custo total da peça, dependendo da complexidade. As usinadas são sempre as mais baratas. O jateamento de esferas adiciona um custo modesto por peça. A anodização (Tipo II) é geralmente acessível para lotes, enquanto a anodização dura do Tipo III pode ser significativamente mais cara devido ao tempo de processo. O revestimento em pó é econômico para grandes volumes, mas pode se tornar caro para pequenas tiragens devido à configuração e ao mascaramento. Níquel eletrolítico e acabamentos especiais oferecem preços premium.
Inspeção de qualidade de acabamentos superficiais
Os métodos de inspeção para acabamentos superficiais incluem comparação visual com padrões (por exemplo, comparadores Ra), perfilometria para medição quantitativa de rugosidade e testes de adesão para revestimentos (tirar fita, hachurado). Para anodização, a espessura pode ser verificada com medidores de correntes parasitas e a qualidade da vedação com testes de penetração de corante. Um parceiro confiável de usinagem CNC documentará esses resultados de inspeção e fornecerá certificados de conformidade mediante solicitação.
Conclusão: Escolhendo o Acabamento Certo
Selecionar o acabamento superficial ideal para suas peças usinadas CNC requer equilíbrio entre estética, função, ambiente e orçamento. Para protótipos de alumínio, acabamentos usinados ou jateados geralmente são suficientes. Para peças de produção expostas à umidade, recomenda-se anodização ou revestimento em pó. Sempre comunique claramente seus requisitos de acabamento no desenho e faça parceria com uma oficina que entenda as capacidades e limitações do processo. Com o acabamento certo, suas peças terão melhor desempenho, durarão mais e terão aparência profissional.