
はじめに: CNC 加工において表面仕上げが重要な理由
CNC 加工では、部品の表面仕上げが寸法精度と同じくらい重要になることがよくあります。適切に選択された仕上げは、耐食性、摩耗寿命、美観、さらには導電性を向上させることができます。逆に、不適切な仕上げは部品の故障、コストの増加、または不必要なリードタイムの増加につながる可能性があります。このガイドでは、最も一般的な機械加工後の表面仕上げ、その特性、いつ使用するか、およびエンジニアリング図面上でそれらを指定する方法について説明します。

機械加工そのままの仕上げ
機械加工のままの仕上げとは、切削工具が通過した直後の表面です。これはデフォルトの最も経済的なオプションです。一般的な表面粗さ (Ra) 値の範囲は、標準フライス加工の 3.2 μm (125 μインチ) から精密旋削加工の 0.8 μm (32 μインチ) です。外観はつや消しで、均一な方向に工具跡が目立ちます。完全に密閉される多くの内部コンポーネントや部品の場合は、この仕上げで十分です。ただし、機械加工されたままの表面には鋭いバリがあり、特にアルミニウム合金では腐食を受けやすくなります。
機械加工のままを選択する場合
- コストが最重要視される試作および少量生産。
- 高度な美観や腐食保護を必要としない内部コンポーネント。
- 後で塗装またはメッキされる部品。
ビーズブラスト
ビーズ ブラストでは、圧縮空気によって推進される微細なガラスまたはセラミック ビーズを使用して、均一でマットな表面を作成します。ツールマークやバリを除去しながら、表面粗さを1.6~3.2μm Ra程度まで低減します。得られる仕上げはきれいで反射がなく、陽極酸化または塗装の準備段階としてよく使用されます。ビード ブラストでは部品の寸法は大きく変わりませんが、鋭利なエッジがわずかに丸くなる可能性があります。
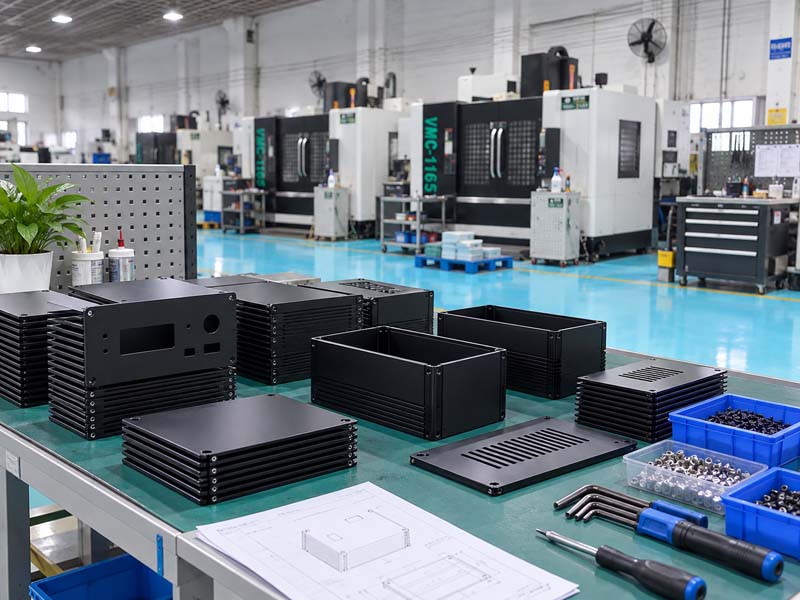
主な利点
- 複雑な形状でも一貫したマットな外観。
- 後続のコーティングの密着性を向上させます。
- 中規模のバッチでは費用対効果が優れています。
陽極酸化処理(タイプ II およびタイプ III)
陽極酸化は、アルミニウムおよびチタン部品の自然酸化層を厚くする電気化学プロセスです。優れた耐食性、硬度、染料を受け入れる能力があるため、CNC 加工アルミニウムの仕上げとして最も人気があります。 タイプII(硫酸アルマイト) 最大 25 μm の厚さの装飾的な染色可能なコーティングを生成します。 Type III(硬質アルマイト処理) 摩耗しやすい表面に最適な、はるかに厚く硬い層 (最大 100 μm) を作成します。仕上げはさまざまな色に染色できますが、黒、クリア、ゴールドが最も一般的です。アルマイト処理は耐久性が高く、塗装のように剥がれたり欠けたりすることはありません。
設計上の考慮事項
- 陽極酸化により厚みが増します (内側に約 50%、外側に約 50%)。公差が厳しい場合は、陽極酸化前の寸法でこれを考慮する必要があります。
- ねじ山と重要な穴は、陽極酸化処理後にマスキングまたは機械加工する必要があります。
- タイプ III 硬質陽極酸化処理は表面を脆化させる可能性があります。薄い壁や衝撃を受ける部分への使用は避けてください。
粉体塗装
パウダー コーティングは、静電気を帯びたパウダーを部品にスプレーし、熱で硬化させて丈夫で厚いコーティング (60 ~ 150 μm) を形成する乾式仕上げプロセスです。優れた耐衝撃性、UV安定性、幅広い色と質感 (滑らか、しわ、質感) を備えています。粉体塗装はアルミニウム、スチール、ステンレス鋼に適用できます。陽極酸化処理よりも厚く、厳しい公差には適していませんが、屋外コンポーネントに優れた保護を提供します。
制限事項
- マスキングできない細かいネジや小さな穴のある部分には適しません。
- コーティングが厚いと、フィット感や組み立てに影響を与える可能性があります。
- 鋭利な衝撃を与えるとエッジが欠けることがあります。
その他の一般的な仕上げ
無電解ニッケルめっき: 鋼やアルミニウムに使用され、均一な堆積厚さと高い硬度が得られます。油圧マニホールドやバルブボディによく使用されます。
不動態化: ステンレス鋼を化学処理して遊離鉄を除去し、耐食性を向上させます。外観や寸法は変わりません。
四三酸化鉄皮膜: 穏やかな耐食性と黒色のマットな外観を提供する鋼用化成皮膜。工具や留め具によく使用されます。
図面上の表面仕上げを指定する方法
CNC ショップとの意思疎通の誤りを避けるため、技術図面には必ず次の情報を含めてください。:
- 表面粗さ記号(Ra): 機能面に必要な Ra 値を定義します。
- コールアウトを終了する: 標準の略語を使用してください (例: 「ANODIZE PER MIL‑A‑8625 TYPE II、BLACK」)。
- マスキング要件: どの領域をコーティングしないで残しておく必要があるかを指定します (ねじ山、シール面など)。
- 許容誤差への影響: 重要な寸法を仕上げ前または仕上げ後に測定するかを指定します。

コストに関する考慮事項
表面仕上げは、複雑さに応じて部品コストの合計に 10 ~ 50% 追加される場合があります。機械加工のままが常に最も安価です。ビードブラストでは、部品あたりのコストがわずかに追加されます。陽極酸化処理 (タイプ II) は一般にバッチ処理で手頃な価格ですが、タイプ III の硬質陽極酸化処理は処理時間の関係で大幅に高価になる可能性があります。粉体塗装は大量生産の場合は費用対効果が高くなりますが、少量生産の場合はセットアップやマスキングのために費用が高くなる可能性があります。無電解ニッケルと特殊仕上げはプレミアム価格で販売されています。
表面仕上げの品質検査
表面仕上げの検査方法には、標準との目視比較(Ra コンパレータなど)、定量的な粗さ測定のための形状測定、およびコーティングの接着試験(テーププル、クロスハッチング)などがあります。陽極酸化の場合、厚さは渦電流計でチェックでき、シールの品質は染料浸透テストでチェックできます。信頼できる CNC 加工パートナーは、これらの検査結果を文書化し、要求に応じて適合証明書を発行します。
結論: 適切な仕上げの選択
CNC 機械加工部品に最適な表面仕上げを選択するには、美観、機能、環境、予算のバランスを考慮する必要があります。アルミニウムのプロトタイプの場合、多くの場合、機械加工のままの仕上げまたはビードブラスト仕上げで十分です。湿気にさらされる製造部品の場合は、陽極酸化処理または粉体塗装をお勧めします。常に仕上げ要件を図面上で明確に伝え、プロセスの能力と制限を理解している工場と提携してください。適切な仕上げを行うと、パーツの性能が向上し、長持ちし、プロフェッショナルな外観になります。