Giới thiệu: Tại sao độ hoàn thiện bề mặt lại quan trọng trong gia công CNC
Trong gia công CNC, độ bóng bề mặt của một bộ phận thường quan trọng như độ chính xác về kích thước của nó. Lớp hoàn thiện được lựa chọn tốt có thể cải thiện khả năng chống ăn mòn, tuổi thọ mài mòn, tính thẩm mỹ và thậm chí cả tính dẫn điện. Ngược lại, việc hoàn thiện không phù hợp có thể dẫn đến hư hỏng bộ phận, tăng chi phí hoặc mất thời gian thực hiện không cần thiết. Hướng dẫn này bao gồm các cách hoàn thiện bề mặt sau gia công phổ biến nhất, đặc điểm của chúng, thời điểm sử dụng chúng và cách chỉ định chúng trên bản vẽ kỹ thuật của bạn.

Hoàn thiện gia công
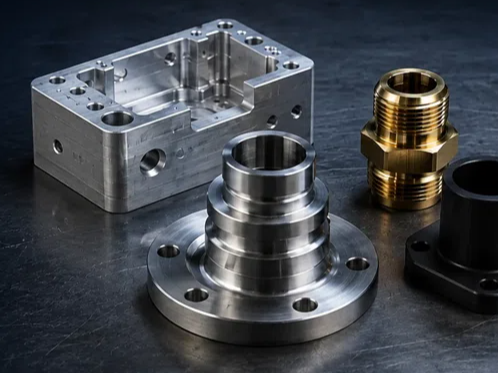
Lớp hoàn thiện như được gia công là bề mặt còn sót lại ngay sau khi dụng cụ cắt đi qua. Đó là lựa chọn mặc định và tiết kiệm nhất. Các giá trị độ nhám bề mặt (Ra) điển hình nằm trong khoảng từ 3,2 μm (125 μin) đối với phay tiêu chuẩn đến 0,8 μm (32 μin) đối với tiện tinh. Bề ngoài mờ với các dấu công cụ có thể nhìn thấy theo hướng đồng nhất. Đối với nhiều bộ phận hoặc bộ phận bên trong sẽ được bao bọc hoàn toàn, lớp hoàn thiện này là đủ. Tuy nhiên, các bề mặt được gia công có thể có các gờ sắc và dễ bị ăn mòn hơn, đặc biệt là trên các hợp kim nhôm.
Khi nào nên chọn gia công
- Nguyên mẫu và sản xuất số lượng thấp trong đó chi phí là mối quan tâm hàng đầu.
- Các linh kiện bên trong không yêu cầu tính thẩm mỹ cao hay chống ăn mòn.
- Các bộ phận sau này sẽ được phủ hoặc mạ.
nổ hạt
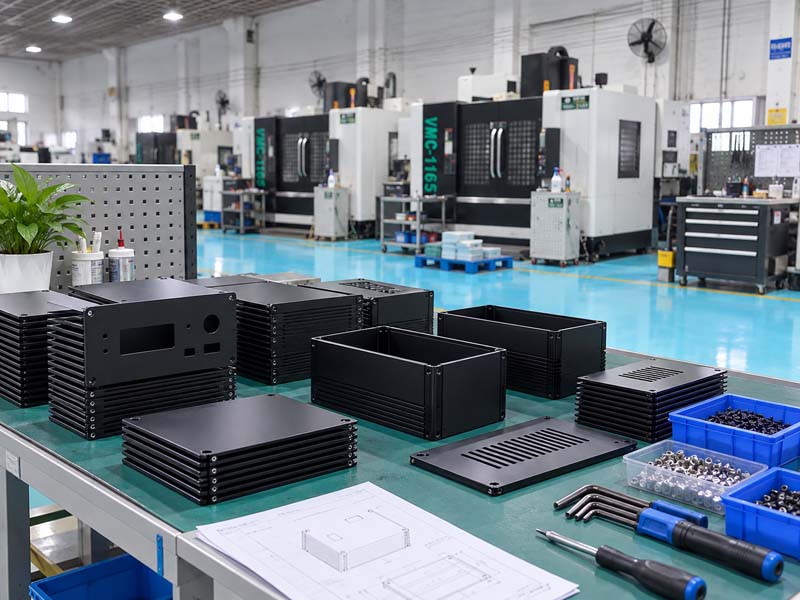
Phun hạt sử dụng các hạt thủy tinh hoặc gốm mịn được đẩy bằng khí nén để tạo ra bề mặt mờ, đồng đều. Nó loại bỏ các vết dụng cụ và vệt đồng thời giảm độ nhám bề mặt xuống khoảng 1,6–3,2 μm Ra. Lớp hoàn thiện thu được sẽ sạch sẽ và không phản chiếu, thường được sử dụng làm bước chuẩn bị cho quá trình anodizing hoặc sơn. Việc phun hạt không làm thay đổi đáng kể kích thước bộ phận nhưng nó có thể làm tròn các cạnh sắc một chút.
Lợi ích chính
- Bề ngoài mờ nhất quán trên các hình học phức tạp.
- Tăng độ bám dính cho các lớp phủ tiếp theo.
- Tiết kiệm chi phí cho các lô cỡ trung bình.
Anodizing (Loại II và Loại III)
Anodizing là một quá trình điện hóa làm dày lớp oxit tự nhiên trên các bộ phận bằng nhôm và titan. Đây là lớp hoàn thiện phổ biến nhất dành cho nhôm gia công CNC nhờ khả năng chống ăn mòn, độ cứng và khả năng chấp nhận thuốc nhuộm tuyệt vời. Loại II (anot hóa lưu huỳnh) tạo ra lớp phủ trang trí có thể nhuộm được dày tới 25 μm. Loại III (anodizing cứng) tạo ra lớp dày hơn, cứng hơn nhiều (lên đến 100 μm), lý tưởng cho các bề mặt dễ bị mài mòn. Lớp hoàn thiện có thể được nhuộm bằng nhiều màu khác nhau, trong đó màu đen, trong và vàng là phổ biến nhất. Anodizing có độ bền cao và không bị bong tróc hay sứt mẻ như sơn.
Cân nhắc thiết kế
- Anodizing tăng thêm độ dày (khoảng 50% vào trong, 50% ra ngoài). Để có dung sai chặt chẽ, kích thước tiền anodizing phải tính đến điều này.
- Các ren và lỗ quan trọng phải được che hoặc gia công sau khi anodizing.
- Anodizing cứng loại III có thể làm cho bề mặt trở nên giòn; tránh nó trên các bức tường mỏng hoặc các bộ phận chịu tác động.
sơn tĩnh điện
Sơn tĩnh điện là một quá trình hoàn thiện khô trong đó bột tích điện được phun lên bộ phận và sau đó xử lý dưới nhiệt để tạo thành lớp phủ dày, bền (60–150 μm). Nó có khả năng chống va đập vượt trội, ổn định tia cực tím và có nhiều màu sắc và kết cấu (mịn, nhăn, có họa tiết). Sơn tĩnh điện có thể được áp dụng cho nhôm, thép và thép không gỉ. Nó dày hơn anodizing và ít phù hợp hơn với dung sai chặt chẽ, nhưng nó mang lại sự bảo vệ tuyệt vời cho các bộ phận ngoài trời.
Hạn chế
- Không thích hợp cho các bộ phận có ren mảnh hoặc lỗ nhỏ không thể che được.
- Lớp phủ dày có thể ảnh hưởng đến độ khít và lắp ráp.
- Các cạnh có thể bị sứt mẻ nếu bộ phận đó bị va đập mạnh.
Các kết thúc thông thường khác
Mạ niken điện: Được sử dụng trên thép và nhôm để có độ dày cặn đồng đều và độ cứng cao. Thường được áp dụng cho các ống góp thủy lực và thân van.
Sự thụ động: Xử lý hóa học cho thép không gỉ để loại bỏ sắt tự do và tăng cường khả năng chống ăn mòn. Không thay đổi diện mạo hoặc kích thước.
Oxit đen: Lớp phủ chuyển đổi dành cho thép mang lại khả năng chống ăn mòn nhẹ và bề ngoài màu đen mờ. Thường được sử dụng trên dụng cụ và ốc vít.
Cách chỉ định độ hoàn thiện bề mặt trên bản vẽ
Để tránh thông tin sai lệch với xưởng CNC của bạn, hãy luôn đưa các thông tin sau vào bản vẽ kỹ thuật của bạn:
- Ký hiệu độ nhám bề mặt (Ra): Xác định giá trị Ra cần thiết cho các bề mặt chức năng.
- Hoàn tất chú thích: Sử dụng các chữ viết tắt tiêu chuẩn (ví dụ: "ANODIZE PER MIL‑A‑8625 TYPE II, BLACK").
- Yêu cầu về mặt nạ: Chỉ định những khu vực nào phải không được phủ (ví dụ: ren, mặt bịt kín).
- Ý nghĩa dung sai: Cho biết các kích thước quan trọng cần được đo trước hay sau khi hoàn thiện.

Cân nhắc chi phí
Việc hoàn thiện bề mặt có thể tăng thêm 10–50% vào tổng chi phí bộ phận tùy thuộc vào độ phức tạp. Được gia công luôn là rẻ nhất. Vụ nổ hạt làm tăng thêm chi phí khiêm tốn cho mỗi bộ phận. Anodizing (Loại II) thường có giá cả phải chăng cho các lô, trong khi anodizing cứng Loại III có thể đắt hơn đáng kể do thời gian xử lý. Sơn bột có hiệu quả về mặt chi phí đối với khối lượng lớn nhưng có thể trở nên đắt đỏ khi thực hiện với số lượng nhỏ do thiết lập và che phủ. Niken điện phân và lớp hoàn thiện đặc biệt có giá cao.
Kiểm tra chất lượng hoàn thiện bề mặt
Các phương pháp kiểm tra độ hoàn thiện bề mặt bao gồm so sánh trực quan với các tiêu chuẩn (ví dụ: bộ so sánh Ra), phép đo biên dạng để đo độ nhám định lượng và kiểm tra độ bám dính cho lớp phủ (kéo băng, vẽ chéo). Để anodizing, độ dày có thể được kiểm tra bằng máy đo dòng điện xoáy và chất lượng bịt kín bằng các thử nghiệm thâm nhập thuốc nhuộm. Đối tác gia công CNC đáng tin cậy sẽ ghi lại các kết quả kiểm tra này và cung cấp giấy chứng nhận tuân thủ theo yêu cầu.
Kết luận: Chọn kết thúc phù hợp
Việc chọn lớp hoàn thiện bề mặt tối ưu cho các bộ phận gia công CNC của bạn đòi hỏi phải cân bằng giữa tính thẩm mỹ, chức năng, môi trường và ngân sách. Đối với nguyên mẫu nhôm, lớp hoàn thiện được gia công hoặc phun hạt thường là đủ. Đối với các bộ phận sản xuất tiếp xúc với độ ẩm, nên sử dụng phương pháp anodizing hoặc sơn tĩnh điện. Luôn truyền đạt rõ ràng các yêu cầu hoàn thiện của bạn trên bản vẽ và hợp tác với một cửa hàng hiểu rõ các khả năng và hạn chế của quy trình. Với lớp hoàn thiện phù hợp, các bộ phận của bạn sẽ hoạt động tốt hơn, bền hơn và trông chuyên nghiệp.