
简介:为什么表面光洁度在 CNC 加工中很重要
在数控加工中,零件的表面光洁度通常与其尺寸精度一样重要。精心选择的表面处理可以提高耐腐蚀性、磨损寿命、美观性,甚至导电性。相反,不适当的表面处理可能会导致零件故障、成本增加或不必要的交货时间。本指南涵盖了最常见的加工后表面光洁度、其特性、何时使用它们以及如何在工程图纸上指定它们。

加工完成状态
加工光洁度是切削刀具经过后直接留下的表面。这是默认且最经济的选项。典型的表面粗糙度 (Ra) 值范围从标准铣削的 3.2 μm (125 μin) 到精车的 0.8 μm (32 μin)。外观是哑光的,在统一方向上有可见的工具痕迹。对于许多完全封闭的内部组件或零件来说,这种表面处理就足够了。然而,加工后的表面可能有锋利的毛刺,并且更容易受到腐蚀,尤其是铝合金。
何时选择机械加工
- 成本是首要考虑因素的原型和小批量生产。
- 不要求高美观性或防腐蚀保护的内部组件。
- 随后将进行涂层或电镀的零件。
珠子喷砂
喷珠使用由压缩空气推动的细玻璃或陶瓷珠来形成均匀的哑光表面。它可以去除工具痕迹和毛刺,同时将表面粗糙度降低至 1.6–3.2 μm Ra 左右。由此产生的表面干净且不反光,通常用作阳极氧化或喷漆的准备步骤。喷砂不会显着改变零件尺寸,但可以使锋利的边缘稍微变圆。
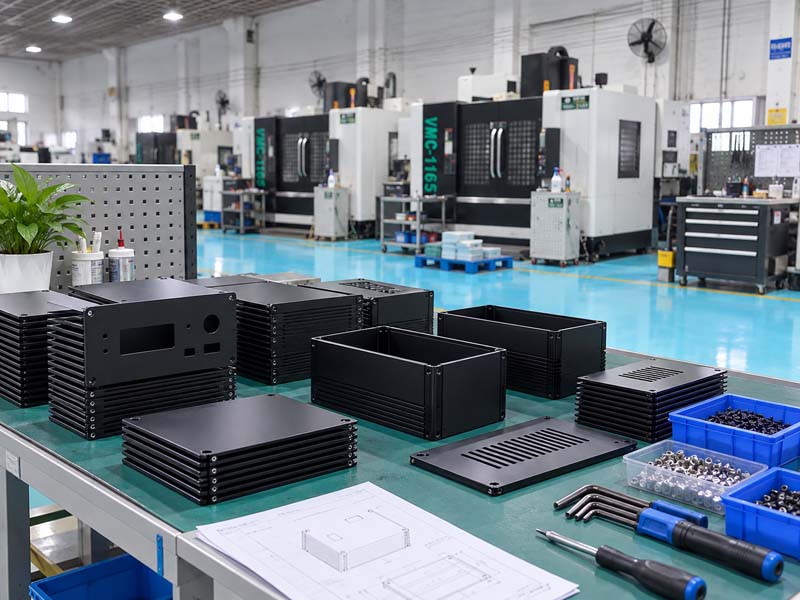
主要优点
- 在复杂的几何形状中保持一致的哑光外观。
- 提高后续涂层的附着力。
- 对于中等批量来说具有成本效益。
阳极氧化(II 型和 III 型)
阳极氧化是一种电化学过程,可以使铝和钛零件上的自然氧化层变厚。由于其优异的耐腐蚀性、硬度和接受染料的能力,它是 CNC 加工铝材最受欢迎的表面处理。 II 型(硫酸阳极氧化) 产生厚度达 25 μm 的装饰性可染色涂层。 III 型(硬质阳极氧化) 形成更厚、更硬的层(高达 100 μm),非常适合易磨损的表面。饰面可以染成各种颜色,其中黑色、透明和金色是最常见的。阳极氧化非常耐用,不会像油漆那样剥落或剥落。
设计考虑因素
- 阳极氧化增加厚度(约 50% 向内,50% 向外)。对于严格的公差,预阳极氧化尺寸必须考虑到这一点。
- 螺纹和关键孔应在阳极氧化后进行掩蔽或机加工。
- III型硬质阳极氧化会使表面变脆;避免在薄壁或易受冲击的部件上使用。
粉末涂料
粉末涂层是一种干式精加工工艺,将带静电的粉末喷涂到零件上,然后在加热下固化,形成坚韧、厚的涂层 (60–150 μm)。它具有出色的抗冲击性、紫外线稳定性以及多种颜色和纹理(光滑、皱纹、纹理)。粉末涂料可应用于铝、钢和不锈钢。它比阳极氧化更厚,不太适合严格的公差,但它为户外组件提供了出色的保护。
局限性
- 不适用于带有无法掩盖的细螺纹或小孔的零件。
- 厚涂层可能会影响配合和组装。
- 如果零件受到剧烈撞击,边缘可能会碎裂。
其他常见饰面
化学镀镍: 用于钢和铝,以获得均匀的沉积厚度和高硬度。常应用于液压歧管和阀体。
钝化: 对不锈钢进行化学处理,以去除游离铁并增强耐腐蚀性。不改变外观或尺寸。
黑色氧化: 一种用于钢材的转化涂层,具有轻度耐腐蚀性和黑色哑光外观。常用于工具和紧固件。
如何在图纸上指定表面粗糙度
为避免与 CNC 车间沟通不畅,请始终在技术图纸上包含以下信息:
- 表面粗糙度符号(Ra): 定义功能表面所需的 Ra 值。
- 完成标注: 使用标准缩写(例如,“ANODIZE PER MIL-A-8625 TYPE II,黑色”)。
- 遮蔽要求: 指定哪些区域必须保持无涂层(例如螺纹、密封面)。
- 宽容的影响: 指出是否要在完成之前或之后测量关键尺寸。

成本考虑
根据复杂程度,表面精加工可能会使零件总成本增加 10-50%。机械加工总是最便宜的。喷砂会增加每个零件的适度成本。阳极氧化(II 型)通常对于批量来说是可以承受的,而 III 型硬质阳极氧化由于处理时间的原因可能要贵得多。粉末喷涂对于大批量生产来说具有成本效益,但对于小批量生产来说,由于设置和遮蔽可能会变得昂贵。化学镀镍和特种表面处理的价格很高。
表面光洁度的质量检验
表面光洁度的检验方法包括与标准进行目视比较(例如Ra比较器)、用于定量粗糙度测量的轮廓测定法以及涂层的附着力测试(胶带拉力、划格法)。对于阳极氧化,可以使用涡流计检查厚度,并使用染料渗透测试检查密封质量。可靠的 CNC 加工合作伙伴将记录这些检查结果,并根据要求提供合规证书。
结论:选择正确的表面处理
为 CNC 加工零件选择最佳表面光洁度需要平衡美观、功能、环境和预算。对于铝制原型,机械加工或喷砂处理通常就足够了。对于暴露于潮湿环境的生产零件,建议进行阳极氧化或粉末涂层。始终在图纸上清楚地传达您的表面处理要求,并与了解工艺能力和限制的商店合作。通过正确的表面处理,您的零件将性能更好、使用寿命更长并且看起来更专业。