
Введение: Почему качество поверхности имеет значение при обработке на станках с ЧПУ
При обработке на станках с ЧПУ качество поверхности детали часто так же важно, как и точность ее размеров. Правильно выбранная отделка может улучшить коррозионную стойкость, срок службы, эстетику и даже электропроводность. И наоборот, неподходящая отделка может привести к выходу детали из строя, увеличению затрат или ненужному времени выполнения заказа. В этом руководстве описаны наиболее распространенные виды обработки поверхности после механической обработки, их характеристики, когда их использовать и как указывать их на инженерных чертежах.

Готовая обработка
Исходная обработка — это поверхность, оставшаяся сразу после прохождения режущего инструмента. Это стандартный и наиболее экономичный вариант. Типичные значения шероховатости поверхности (Ra) варьируются от 3,2 мкм (125 мкдюйм) для стандартного фрезерования до 0,8 мкм (32 мкдюйм) для чистового точения. Внешний вид матовый, с видимыми следами инструментов в равномерном направлении. Для многих внутренних компонентов или деталей, которые будут полностью закрыты, такой отделки достаточно. Однако обработанные поверхности могут иметь острые заусенцы и более подвержены коррозии, особенно на алюминиевых сплавах.
Когда следует выбирать «как обработано»
- Прототипы и мелкосерийное производство, где стоимость имеет первостепенное значение.
- Внутренние компоненты, не требующие высокой эстетики или защиты от коррозии.
- Детали, которые позже будут покрыты или гальванизированы.
Дробеструйная очистка
При дробеструйной очистке используются мелкие стеклянные или керамические шарики, приводимые в движение сжатым воздухом, для создания однородной матовой поверхности. Он удаляет следы инструмента и заусенцы, одновременно снижая шероховатость поверхности примерно до 1,6–3,2 мкм Ra. Полученное покрытие является чистым и неотражающим, его часто используют в качестве этапа подготовки к анодированию или покраске. Дробеструйная очистка не приводит к существенному изменению размеров детали, но позволяет слегка скруглить острые края.
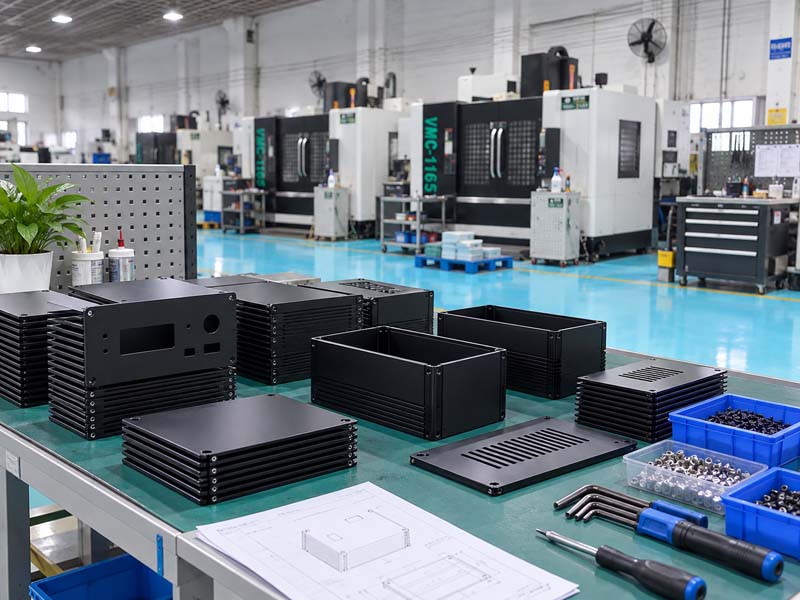
Ключевые преимущества
- Стабильный матовый внешний вид при сложной геометрии.
- Улучшает адгезию последующих покрытий.
- Экономично для партий среднего размера.
Анодирование (тип II и тип III)
Анодирование — это электрохимический процесс, который утолщает слой естественного оксида на деталях из алюминия и титана. Это самая популярная отделка алюминия, обработанного на станках с ЧПУ, благодаря его превосходной коррозионной стойкости, твердости и способности воспринимать красители. Тип II (серное анодирование) образует декоративное окрашиваемое покрытие толщиной до 25 мкм. Тип III (жесткое анодирование) создает гораздо более толстый и твердый слой (до 100 мкм), идеально подходящий для поверхностей, подверженных износу. Отделка может быть окрашена в различные цвета, наиболее распространенными являются черный, прозрачный и золотой. Анодирование очень прочное, не отслаивается и не скалывается, как краска.
Рекомендации по проектированию
- Анодирование увеличивает толщину (около 50% внутрь, 50% наружу). При жестких допусках это необходимо учитывать при предварительном анодировании.
- Резьбу и критические отверстия следует замаскировать или обработать после анодирования.
- Твердое анодирование типа III может сделать поверхность хрупкой; избегайте его на тонких стенках или деталях, подверженных ударам.
Порошковое покрытие
Порошковое покрытие — это процесс сухой отделки, при котором электростатически заряженный порошок распыляется на деталь, а затем отверждается под воздействием тепла с образованием прочного толстого покрытия (60–150 мкм). Он обладает превосходной ударопрочностью, устойчивостью к ультрафиолетовому излучению и широким спектром цветов и текстур (гладких, морщинистых, текстурированных). Порошковую окраску можно наносить на алюминий, сталь и нержавеющую сталь. Он толще, чем анодирование, и менее подходит для жестких допусков, но обеспечивает отличную защиту компонентов наружного применения.
Ограничения
- Не подходит для деталей с тонкой резьбой или небольшими отверстиями, которые невозможно замаскировать.
- Толстое покрытие может повлиять на посадку и сборку.
- Края могут отколоться, если по детали сильно ударить.
Другие распространенные варианты отделки
Химическое никелирование: Используется для стали и алюминия для обеспечения равномерной толщины покрытия и высокой твердости. Часто применяется к гидравлическим коллекторам и корпусам клапанов.
Пассивация: Химическая обработка нержавеющей стали для удаления свободного железа и повышения коррозионной стойкости. Не меняет внешний вид и размеры.
Черный оксид: Конверсионное покрытие для стали, обеспечивающее умеренную коррозионную стойкость и черный матовый внешний вид. Часто используется для изготовления инструментов и крепежа.
Как указать шероховатость поверхности на чертежах
Чтобы избежать недопонимания с вашим цехом ЧПУ, всегда включайте следующую информацию в свой технический чертеж.:
- Символ шероховатости поверхности (Ra): Определите необходимое значение Ra для функциональных поверхностей.
- Завершить уточнение: Используйте стандартные сокращения (например, «ANODIZE PER MIL‑A‑8625 TYPE II, ЧЕРНЫЙ»).
- Требования к маскировке: Укажите, какие области должны оставаться непокрытыми (например, резьба, уплотнительные поверхности).
- Последствия толерантности: Укажите, должны ли измеряться критические размеры до или после отделки.

Соображения стоимости
Обработка поверхности может добавить 10–50% к общей стоимости детали в зависимости от сложности. В обработанном виде всегда дешевле. Дробеструйная очистка увеличивает стоимость детали. Анодирование (тип II) обычно доступно для партий, тогда как твердое анодирование типа III может быть значительно дороже из-за продолжительности процесса. Порошковое покрытие экономически выгодно при больших объемах, но может оказаться дорогостоящим при небольших тиражах из-за необходимости установки и маскировки. Химический никель и специальные покрытия требуют премиальных цен.
Проверка качества отделки поверхности
Методы контроля отделки поверхности включают визуальное сравнение со стандартами (например, с помощью компараторов Ra), профилометрию для количественного измерения шероховатости и испытания на адгезию покрытий (натягивание ленты, перекрестная штриховка). При анодировании толщину можно проверить с помощью вихретоковых датчиков, а качество уплотнения — с помощью испытаний на проникновение красителя. Надежный партнер по обработке с ЧПУ задокументирует результаты проверки и предоставит сертификаты соответствия по запросу.
Вывод: выбор правильной отделки
Выбор оптимального качества поверхности для деталей, обработанных на станках с ЧПУ, требует баланса между эстетикой, функциональностью, окружающей средой и бюджетом. Для алюминиевых прототипов зачастую достаточно механической обработки или дробеструйной обработки. Для производственных деталей, подвергающихся воздействию влаги, рекомендуется анодирование или порошковая покраска. Всегда четко указывайте свои требования к отделке на чертеже и сотрудничайте с цехом, который понимает возможности и ограничения процесса. При правильной отделке ваши детали будут работать лучше, прослужат дольше и будут выглядеть профессионально.