
Réponse rapide
Réduisez les coûts CNC en supprimant les travaux d’usinage et d’inspection qui ne protègent pas le fonctionnement des pièces. Examinez les configurations, l'accès aux outils, la sélection du stock et les exigences de tolérance avant de modifier toute fonction d'accouplement ou de support de charge.
Points clés à retenir
- Combinez les fonctionnalités associées sur les visages accessibles dans la même configuration.
- Utilisez une taille de stock et une qualité de matériau facilement disponibles pour les performances requises.
- Supprimez la précision, les sections fines et les détails profonds qui ne servent pas l’assemblage.
Un petit trou sur la face opposée peut ajouter une configuration complète même s'il enlève peu de matière. Une limite proche sur un bord inutilisé peut ajouter du travail de mesure sans améliorer l'assemblage. Ces coûts proviennent de la façon dont le dessin définit le travail, donc examinez ensemble les caractéristiques, l'inspection et la manipulation.
| Décision de conception | Pourquoi cela peut augmenter les coûts | Que réviser |
|---|---|---|
| Des tolérances strictes partout | Un contrôle accru des processus et des inspections peut être nécessaire | Identifier les dimensions et relations fonctionnelles |
| Poches profondes et étroites | Des outils plus longs et une rigidité réduite peuvent affecter l'itinéraire | Améliorer l’accès là où la fonction le permet |
| Petits rayons internes | Des couteaux plus petits peuvent être nécessaires | Augmentez le rayon ou utilisez le relief local approuvé |
| Murs minces non soutenus | Le risque de déviation et de vibration peut augmenter | Vérifier le support mural, la portée et le serrage |
| Plusieurs orientations d'usinage | Des configurations et un alignement supplémentaires peuvent être nécessaires | Combinez les fonctionnalités accessibles le cas échéant |
| Finition cosmétique partout | La finition, le masquage et la manipulation peuvent élargir la portée | Zones cosmétiques et fonctionnelles séparées |
Le tableau identifie les questions à examiner, et non les règles de refonte automatique. La géométrie, l'état des matériaux, la quantité, l'environnement de service et les exigences d'acceptation déterminent si un changement est approprié.
Commencez par les fonctionnalités qui ne peuvent pas changer
Séparez les interfaces fonctionnelles, les surfaces de contact, les joints, les caractéristiques de localisation, les relations d'alignement et les chemins de charge de la géométrie accessoire. Une surface fonctionnelle peut nécessiter une limite proche, alors qu'une face de dégagement extérieure n'en a pas besoin. Avant de discuter d’un rayon plus grand, d’un mur local plus épais ou d’une direction d’accès différente, identifiez la caractéristique d’assemblage que la proposition doit préserver.
Cette étape empêche une modification d'apparence bon marché de déplacer le coût vers l'assemblage. Un alésage de positionnement plus lâche pourrait réduire l'effort d'usinage mais nécessiterait un ajustement sélectif ultérieurement. Un changement de finition pourrait simplifier la fabrication mais nuire à la protection contre la corrosion. Comparez les alternatives avec les mêmes conditions de service et la même base d'acceptation.
Réduisez les configurations inutiles
Chaque orientation d'usinage peut introduire la préparation du porte-pièce, l'alignement, le transfert de données, la manipulation et une décision d'inspection. Regroupez les fonctionnalités accessibles depuis la même orientation lorsque la fonction le permet. Un trou sur la face opposée peut nécessiter une configuration séparée même s'il enlève très peu de matière, car la relation avec les caractéristiques usinées précédemment doit toujours être contrôlée.
Ne combinez pas les opérations simplement pour réduire leur nombre. Une relation critique peut nécessiter une autre orientation ou une autre stratégie de localisation. La question utile est de savoir si la pièce peut être conservée et référencée de manière à protéger les fonctionnalités importantes, tout en évitant des transferts supplémentaires pour des fonctionnalités qui ne le sont pas.
| Saisir | Que faut-il identifier | Pourquoi cela aide l'examen |
|---|---|---|
| Interfaces fonctionnelles | Ajustements, faces d'étanchéité, caractéristiques de positionnement et chemins de charge | Éloigne les économies réalisées sur les fonctionnalités qui protègent l’assemblage ou le service |
| Géométrie négociable | Alternatives de rayon, de mur, d'accès ou d'emplacement de caractéristiques | Donne à l'évaluateur la permission de comparer des itinéraires pratiques |
| Contrôles d'acceptation | Dimensions critiques, zones d'arrivée et preuves d'inspection | Empêche un prix réduit d'omettre la vérification requise |
| État matériel et final | Grade, état, traitement et zones protégées | Connecte le stock et la portée de finition à la fonction réelle |
| Quantité et demande répétée | Prototype, quantité de version et répétitions attendues | Sépare la préparation ponctuelle du coût récurrent des pièces |
Améliorez l’accès aux outils et évitez les coupes à longue portée
Des poches profondes, des canaux étroits et des parois obstruantes peuvent forcer un petit couteau à s'éloigner davantage de son support. L'outil peut alors dévier ou vibrer, nécessitant des coupes plus légères et un temps d'usinage plus long. Pour Fraisage CNC , vérifiez le jeu du support ainsi que du tranchant.
Demandez si un mur peut bouger, une poche peut s'ouvrir dans une autre direction ou une face accessible peut porter la fonctionnalité à la place. Il s'agit de choix de conception, de sorte que le fournisseur peut identifier les conséquences de la fabrication, mais l'autorité de conception doit approuver le changement de géométrie.
Utilisez des rayons de coin internes pratiques
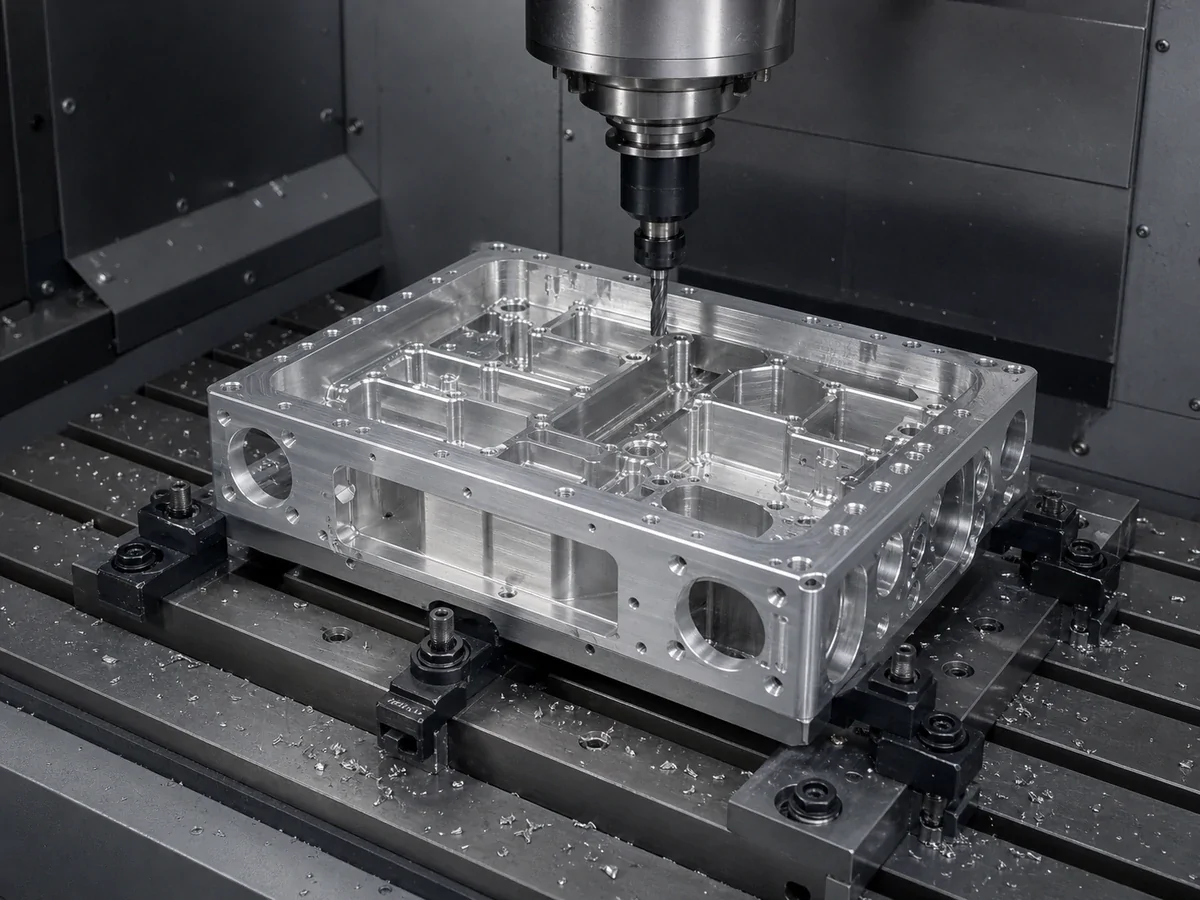
Un coin fraisé interne reflète normalement le rayon de la fraise rotative qui le crée. Un rayon plus grand autorisé peut permettre un outil plus grand et plus rigide ; un petit rayon peut nécessiter une fraise plus petite, des passes supplémentaires ou une plus grande portée. La profondeur de la poche et les murs proches déterminent si cette différence est significative pour une conception particulière.
Examinez la pièce à assembler et son chemin d'insertion avant d'autoriser un coin plus grand. Lorsqu'un rayon continu n'est pas acceptable, un relief local peut être possible en dehors des zones de contact, d'étanchéité et de portance. Conception de rayon de coin interne pour l'usinage CNC explique les questions d'accès qui doivent être réglées avec le modèle complet.
Conservez les parois minces uniquement là où elles ajoutent de la fonctionnalité
Les parois minces peuvent fléchir sous l’effet des forces de coupe et de serrage. Une géométrie qui semble légère et efficace en CAO peut nécessiter un séquençage minutieux, un support temporaire et une inspection supplémentaire après la publication. Envisagez des nervures, des portées non supportées plus courtes ou une section locale plus épaisse lorsque l'enveloppe d'assemblage le permet.
N’imposez pas une épaisseur minimale pour chaque matériau et chaque forme. Demandez au réviseur d'usinage d'évaluer ensemble la hauteur sans support, les poches adjacentes, l'état du stock et la tolérance finale. Si un mur doit rester flexible en service, distinguer l'exigence d'état libre de toute condition d'inspection restreinte. Voir Épaisseur de paroi minimale pour les pièces usinées CNC pour les entrées qui modifient cette évaluation.
Appliquer des tolérances strictes uniquement aux caractéristiques fonctionnelles
Une tolérance étroite est utile lorsque la variation peut modifier l'ajustement, l'étanchéité, le mouvement, l'alignement ou une autre condition fonctionnelle. L'application de limites étroites à chaque arête peut ajouter du contrôle d'usinage, des efforts de mesure et de l'attention au processus tout en laissant une relation importante non spécifiée. Définissez séparément la taille, la position, l'orientation et la forme, chacune protégeant l'assemblage.
Tolérances d'usinage CNC : que peut-on réellement obtenir ? explique pourquoi le même nombre peut être un problème de fabrication différent sur un élément rigide court et un élément profond derrière une paroi mince. Une tolérance générale claire pour les dimensions restantes permet au devis de refléter la portée réelle de l'acceptation.
Spécifiez le matériel requis par la fonction
Ne présumez pas qu’un matériau plus cher, plus dur ou plus résistant crée automatiquement une meilleure pièce. Partez des exigences mécaniques, de l’environnement, du poids, de la disponibilité des stocks, de l’usinabilité et de la finition. Un changement de géométrie peut résoudre un problème de rigidité plus efficacement qu'une amélioration du matériau ; une exigence environnementale peut nécessiter un examen distinct de sa force.
Utilisez le aperçu des matériaux pour encadrer la qualité requise, l’état et les alternatives acceptables. Si la sélection d'aluminium est ouverte, Aluminium 6061 vs 7075 pour l'usinage CNC identifie les informations qui doivent être spécifiées avant l’achat du stock. Les substitutions de matériaux restent soumises à l'approbation de la conception.
Spécifiez la finition de surface uniquement lorsque cela est nécessaire
Séparez les surfaces fonctionnelles, les faces cosmétiques et les zones qui ne nécessitent aucun traitement spécial au-delà de l'usinage normal et de la manipulation des bords. Le polissage, le sablage, l'anodisation et le placage peuvent ajouter des travaux de préparation, de masquage, de manipulation, d'inspection ou de planification, en fonction du matériau et du résultat requis. Une finition décorative sur une surface cachée n’est pas automatiquement une exigence utile.
Indiquez quelles surfaces nécessitent une texture, un aspect ou une protection, et si les dimensions s'appliquent avant ou après la finition. Le Guide de finition de surface d'usinage CNC permet de distinguer une exigence de texture fonctionnelle d'une demande d'apparence cosmétique sans attribuer de valeur de finition universelle.
Adaptez l’inspection aux caractéristiques critiques
L'effort d'inspection doit suivre les conséquences de la caractéristique. Un pied à coulisse, un micromètre, une jauge de hauteur ou une MMT peuvent être envisagés en fonction de l'accès, de la géométrie des caractéristiques, de la simulation des données, des preuves requises et de l'incertitude de mesure ; aucun instrument ne doit être présumé à partir d’une seule tolérance. Indiquez quelles caractéristiques nécessitent des enregistrements, si un échantillonnage est requis et quand les résultats sont nécessaires.
Le page de qualité et d'inspection décrit le contexte de projet disponible. Incluez la caractéristique critique, l'état accepté et les preuves requises dans le dossier de dessins afin que le devis couvre la vérification ainsi que l'usinage.
Tenez compte de la quantité et de la répétition de la production
La production de prototypes et la production répétée n’ont pas la même structure de coûts. Une pièce unique peut justifier un maintien flexible et une attention supplémentaire lors de la configuration pendant que le dessin est encore en train de changer. Une version répétée et stable peut justifier la préparation des montages, l'amélioration du chargement, le temps de cycle et un plan d'inspection défini lorsque ces investissements protègent la quantité attendue.
Demandez que la préparation unique et le coût récurrent des pièces soient considérés séparément. Usinage CNC de prototypes ou de production explique pourquoi une première pièce réussie ne constitue pas, en soi, une voie de production répétée contrôlée.
Ce que cela signifie pour votre part
Avant de modifier une conception pour réduire les coûts d'usinage, identifiez quelles caractéristiques contrôlent l'ajustement, quelles surfaces sont esthétiques, quelles dimensions sont critiques pour l'inspection, quelles propriétés de matériaux sont réellement requises, si la quantité justifie un maintien de pièce dédié et si un autre accès aux outils est possible. Marquez les fonctionnalités négociables séparément des interfaces qui ne peuvent pas changer.
Pour chaque économie proposée, enregistrez les changements, pourquoi la fonction est préservée et comment l'acceptation reste démontrable. Si ces exigences sont claires, un fournisseur d'usinage peut examiner les options sans modifier la fonction prévue. Envoyez le dessin contrôlé via révision des dessins de fabrication et incluez la portée approuvée avec votre demande de devis . Un prix inférieur n’est utile que lorsque les deux parties fixent le même prix de révision et d’inspection.
- Comptez les orientations d'usinage requises avant de finaliser la géométrie.
- Identifiez si une taille de stock commune peut correspondre à l’enveloppe finie.
- Signalez chaque fonctionnalité nécessitant un outil longue portée, de petit diamètre ou personnalisé.
Obtenez une évaluation de la fabricabilité axée sur les coûts →


