
簡単な回答
部品の機能を保護しない機械加工や検査作業を排除することで、CNC コストを削減します。嵌合または耐荷重機能を変更する前に、セットアップ、ツールのアクセス、素材の選択、および公差の要件を確認してください。
重要なポイント
- 同じセットアップでアクセスできる面上の関連するフィーチャを組み合わせます。
- 必要な性能にすぐに対応できる在庫サイズと材料グレードを使用してください。
- アセンブリに役立たない精密な薄いセクションや深いフィーチャーを削除します。
反対側の面にある小さな穴により、材料がほとんど除去されない場合でも、完全なセットアップを追加できます。未使用のエッジに限界が近いと、組み立てを改善することなく測定作業が追加される可能性があります。これらのコストは、図面がジョブをどのように定義するかによって発生するため、機能、検査、および取り扱いを一緒に確認してください。
| 設計上の決定 | なぜコストがかかるのか | 何を見直すべきか |
|---|---|---|
| あらゆる場所での厳しい公差 | さらなるプロセスと検査の管理が必要になる可能性がある | 機能上の側面と関係を特定する |
| 深くて狭いポケット | 工具が長くなり剛性が低下すると、ルートに影響を与える可能性があります | 機能が許可する場合はアクセスを改善する |
| 小さな内部半径 | 小さめのカッターが必要になる場合があります | 半径を大きくするか、承認されたローカル リリーフを使用してください |
| 支持されていない薄い壁 | たわみと振動のリスクが増加する可能性がある | 壁のサポート、スパン、クランプを確認する |
| 複数の加工方向 | 追加のセットアップと調整が必要になる場合があります | 必要に応じてアクセス可能な機能を組み合わせる |
| どこにでも美しい仕上げ | 仕上げ、マスキング、ハンドリングで範囲を拡大可能 | 独立した化粧ゾーンと機能ゾーン |
この表は、自動再設計ルールではなく、検討すべき質問を示しています。変更が適切かどうかは、形状、材料の状態、数量、使用環境、および受け入れ要件によって決まります。
変更できない機能から始める
機能インターフェース、合わせ面、シール、位置決めフィーチャ、位置合わせ関係、荷重経路を付随的な形状から分離します。機能面には厳密な制限が必要な場合がありますが、外側の逃げ面には必要ありません。より大きな半径、より厚い局所壁、または異なるアクセス方向について議論する前に、提案で保持する必要があるアセンブリ フィーチャを特定してください。
このステップにより、安っぽく見える修正によってアセンブリにコストがかかるのを防ぎます。位置決め穴を緩めにすると、機械加工の労力を軽減できますが、後で選択的に取り付ける必要があります。仕上げを変更すると製造は簡素化されますが、腐食保護が損なわれる可能性があります。同じサービス条件と受け入れ基準に対して代替案を比較します。
不必要な設定を減らす
各加工方向では、ワーク保持の準備、位置合わせ、データムの移動、取り扱い、検査の決定が行われます。機能が許可する場合、同じ方向からアクセスできる機能をグループ化します。反対面の穴では、除去される材料が非常に少ない場合でも、以前に機械加工されたフィーチャとの関係を制御する必要があるため、別のセットアップが必要になる場合があります。
演算数を減らすためだけに演算を結合しないでください。重要な関係には、別の方向性や別の配置戦略が必要になる場合があります。有益な疑問は、重要でないフィーチャーに対する余分な転送を回避しながら、重要なフィーチャーを保護する方法でパーツを保持および参照できるかどうかです。
| 入力 | 何を特定するか | レビューに役立つ理由 |
|---|---|---|
| 機能インターフェース | はめあい、シール面、位置決め機能、および荷重経路 | アセンブリやサービスを保護する機能から節約を遠ざける |
| 交渉可能なジオメトリ | 半径、壁、アクセス、またはフィーチャの位置の代替案 | レビュー担当者に実際のルートを比較する権限を与えます |
| 受け入れ管理 | 重要な寸法、仕上げゾーン、検査証拠 | 必要な確認漏れによる値下げを防止 |
| 材質と最終状態 | 等級、状態、治療および保護区域 | ストックと仕上げスコープを実際の機能に接続します |
| 数量とリピート需要 | プロトタイプ、リリース数量、および予想されるリピート数 | 1 回限りの準備を定期的な部品コストから分離 |
工具へのアクセスを改善し、長距離の切削を回避
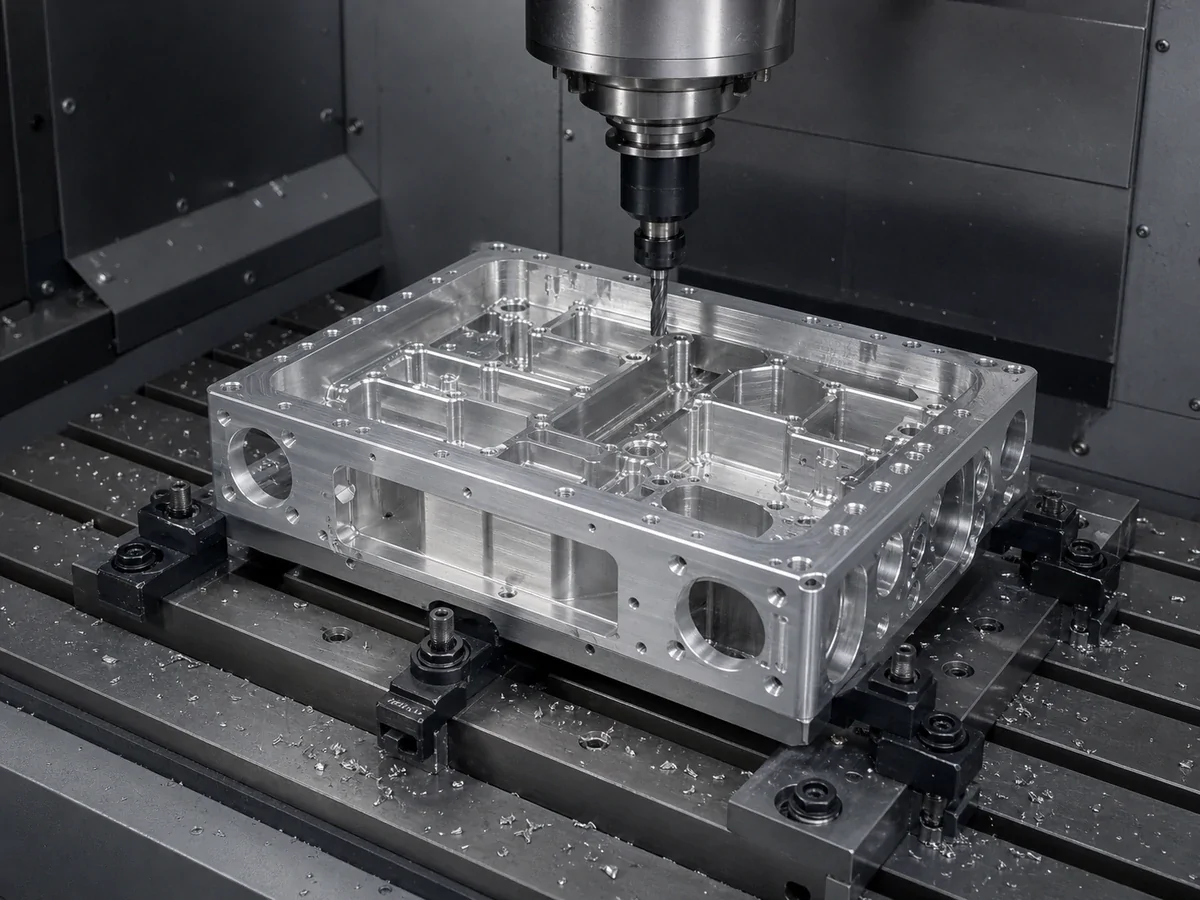
深いポケット、狭い溝、障害となる壁により、小型カッターがホルダーからさらに遠くに伸びる可能性があります。工具がたわんだり振動したりする可能性があり、より軽い切削とより長い加工時間が必要になります。のために CNCフライス加工、ホルダーと刃先のクリアランスを確認してください。
壁が移動できるかどうか、ポケットが別の方向から開くことができるかどうか、または代わりにアクセス可能な面にその機能を搭載できるかどうかを検討してください。これらは設計上の選択であるため、サプライヤーは製造上の結果を特定できますが、設計当局は形状の変更を承認する必要があります。
実用的な内コーナー半径を使用する
内部のフライス加工されたコーナーは、通常、それを作成する回転カッターの半径を反映します。許容される半径が大きいほど、より大きく、より剛性の高いツールが可能になります。半径が小さい場合は、より小さなカッター、追加のパス、またはより大きなリーチが必要になる場合があります。ポケットの深さと近くの壁によって、その違いが特定の設計にとって意味があるかどうかが決まります。
より大きなコーナーを許可する前に、嵌合部品とその挿入経路を確認してください。連続的な半径が許容できない場合は、接触ゾーン、シールゾーン、耐荷重ゾーンの外側で局所的な緩和が可能になる場合があります。 CNC加工用の内径コーナーR設計 では、完全なモデルで解決する必要があるアクセスに関する質問について説明します。
機能を追加する部分のみ薄い壁を維持する
薄い壁は、切断力やクランプ力によってたわむ可能性があります。 CAD では軽量で効率的であるように見えるジオメトリでも、リリース後に慎重な順序付け、一時的なサポート、追加の検査が必要になる場合があります。リブ、サポートされていない短いスパン、またはアセンブリのエンベロープが許容する厚い局部セクションを検討してください。
すべての材料と形状に 1 つの最小厚さを課さないでください。加工レビュー担当者に、サポートされていない高さ、隣接するポケット、ストック状態、および最終公差を合わせて評価するよう依頼してください。壁が使用中に柔軟性を維持する必要がある場合は、自由状態の要件と拘束された検査条件を区別してください。見る CNC 機械加工部品の最小肉厚 この評価を変えるインプットについて。
厳しい公差を機能フィーチャにのみ適用する
変動によりフィット、シーリング、動き、位置合わせ、またはその他の機能的条件が変化する可能性がある場合、厳しい公差が役立ちます。すべてのエッジに厳密な制限を適用すると、重要な関係が特定されないままになる一方で、機械加工の制御、測定の労力、およびプロセスの注意が追加される可能性があります。それぞれがアセンブリを保護するサイズ、位置、方向、および形式を個別に定義します。
CNC 加工公差: 実際にどのようなことが達成できるのでしょうか? は、短い剛性のフィーチャーと薄い壁の背後にある深いフィーチャーでは、同じ数値が異なる製造上の問題となる理由を説明しています。残りの寸法に対する明確な一般公差は、見積もりが実際の許容範囲を反映するのに役立ちます。
機能に必要なマテリアルを指定する
より高価で、より硬く、より高強度の材料を使用すれば、自動的に優れた部品が作成されるとは考えないでください。機械要件、環境、重量、在庫状況、機械加工性、仕上げから始めます。形状の変更は、材料のアップグレードよりも効果的に剛性の問題を解決できる可能性があります。環境要件は、強度とは別の検討が必要な場合があります。
を使用します。 材料の概要 必要なグレード、状態、許容可能な代替品を組み立てます。アルミニウムの選択が開いている場合、 CNC 加工用アルミニウム 6061 と 7075 株式を購入する前に指定する必要がある情報を示します。材料の代替は引き続き設計承認の対象となります。
必要な場合のみ表面仕上げを指定する
通常の機械加工やエッジ処理以外に特別な処理を必要としない機能面、化粧面、領域を分離します。研磨、ブラスト、陽極酸化、メッキでは、材料と必要な結果に応じて、準備、マスキング、取り扱い、検査、またはスケジュール作業が追加される場合があります。隠れた表面の装飾仕上げは、自動的に有用な要件になるわけではありません。
どの表面に質感、外観、保護が必要か、寸法が仕上げ前か仕上げ後に適用されるかを述べます。の CNC加工表面仕上げガイド 普遍的な仕上げ値を割り当てることなく、機能的な質感の要件と外観の要件を区別するのに役立ちます。
検査を重要な特性に適合させる
検査作業は特性の結果に従って行う必要があります。アクセス、形状形状、データム シミュレーション、必要な証拠、測定の不確実性に応じて、ノギス、マイクロメーター、高さゲージ、または CMM が検討される場合があります。公差のみから機器を想定すべきではありません。どの特性に記録が必要か、サンプリングが必要かどうか、いつ結果が必要になるかを示します。
の 品質と検査のページ では、利用可能なプロジェクト コンテキストについて説明します。重要な特徴、受け入れられた条件、証拠要件を図面パッケージに含めて、見積書に機械加工だけでなく検証も含まれるようにします。
数量とリピート生産を考慮する
試作と再生産は同じコスト構造ではありません。ワンオフ部品は、図面がまだ変更されている間に柔軟なワークホールディングと追加のセットアップの注意を正当化することができます。安定したリピートリリースは、これらの投資が期待数量を保護する場合、治具の準備、負荷の改善、サイクルタイム作業、および定義された検査計画を正当化する可能性があります。
1 回限りの準備と定期的な部品のコストを個別に検討するよう依頼してください。 プロトタイプとプロダクション CNC 機械加工 成功した初期の部分だけでは、制御された繰り返し生産ルートではない理由を説明します。
これがあなたにとって何を意味するか
加工コストを削減するために設計を変更する前に、どのフィーチャーがフィット感を制御するか、どの表面が表面であるか、どの寸法が検査上重要であるか、どの材料特性が実際に必要であるか、数量が専用のワークホールディングを正当化するかどうか、および代替ツールのアクセスが可能かどうかを特定します。交渉可能な機能を、変更できないインターフェイスとは別にマークします。
提案されたそれぞれの節約について、何が変更されたのか、なぜ機能が維持されるのか、どのように受け入れられたことが実証できるのかを記録します。これらの要件が明確であれば、機械加工サプライヤーは目的の機能を変更することなくオプションを検討できます。制御された図面を送信します 製造図面のレビュー 承認されたスコープを含めてください 見積依頼。より低い価格は、双方が同じリビジョンと検査範囲に価格を設定する場合にのみ役立ちます。
- 形状を最終決定する前に、必要な加工方向をカウントします。
- 一般的な在庫サイズが完成した封筒に適合できるかどうかを確認します。
- 長距離、小径、またはカスタム ツールを必要とするすべてのフィーチャーにフラグを立てます。