
快速解答
通过消除不能保护零件功能的机加工和检查工作来降低 CNC 成本。在更改任何配合或承载特征之前,请检查设置、工具访问、库存选择和公差要求。
要点
- 组合可在同一设置中达到的面部的相关特征。
- 使用可随时满足所需性能的库存尺寸和材料等级。
- 去除不适合装配的精密、薄截面和深层特征。
对面的小孔可以添加完整的设置,尽管它会去除很少的材料。对未使用的边缘进行严格限制会增加测量工作,而不会改进装配。这些成本来自图纸如何定义工作,因此请一起审查特征、检查和处理。
| 设计决策 | 为什么它会增加成本 | 要审查什么 |
|---|---|---|
| 无处不在的严格公差 | 可能需要更多的过程和检查控制 | 确定功能维度和关系 |
| 又深又窄的口袋 | 较长的刀具和较低的刚性会影响路线 | 在功能允许的情况下改善访问 |
| 内半径小 | 可能需要更小的刀具 | 增加半径或使用经批准的局部救济 |
| 无支撑的薄壁 | 偏转和振动风险可能会增加 | 检查墙支撑、跨度和夹紧 |
| 多种加工方向 | 可能需要额外的设置和对齐 | 在适当的情况下结合可访问的功能 |
| 化妆品无处不在 | 精加工、遮蔽和处理可以扩大范围 | 独立的美容区和功能区 |
该表标识了要审查的问题,而不是自动重新设计规则。几何形状、材料状况、数量、使用环境和验收要求决定变更是否合适。
从无法改变的功能开始
将功能接口、配合表面、密封件、定位特征、对准关系和负载路径与附带几何形状分开。功能表面可能需要紧密限制,而外部余隙面则不需要。在讨论更大的半径、更厚的局部墙或不同的访问方向之前,请确定提案必须保留的装配特征。
此步骤可防止看似廉价的修改将成本转移到组装中。较松的定位孔可以减少加工工作量,但稍后需要选择性安装。表面处理的改变可以简化制造,但会破坏腐蚀保护。根据相同的使用条件和验收基础比较替代方案。
减少不必要的设置
每个加工方向都可以引入工件夹具准备、对准、数据传输、处理和检查决策。在功能允许的情况下,对可从同一方向访问的功能进行分组。即使去除的材料非常少,相反面上的孔也可能需要单独的设置,因为仍然需要控制与先前加工特征的关系。
不要仅仅为了减少计数而合并操作。关键关系可能需要不同的方向或不同的定位策略。有用的问题是,是否可以以保护重要特征的方式保存和引用零件,同时避免对不重要的特征进行额外的传输。
| 输入 | 识别什么 | 为什么它有助于审查 |
|---|---|---|
| 功能接口 | 配合、密封面、定位特征和载荷路径 | 节省成本,避免用于保护装配或维修的功能 |
| 可协商的几何形状 | 半径、墙壁、通道或功能位置替代方案 | 允许审阅者比较实际路线 |
| 验收控制 | 关键尺寸、完成区域和检验证据 | 防止降价时忽略所需的验证 |
| 材料和最终状态 | 等级、状况、处理和保护区 | 将库存和精加工范围连接到实际功能 |
| 数量和重复需求 | 原型、发布数量和预期重复 | 将一次性准备工作与经常性零件成本分开 |
改善刀具操作并避免长距离切削
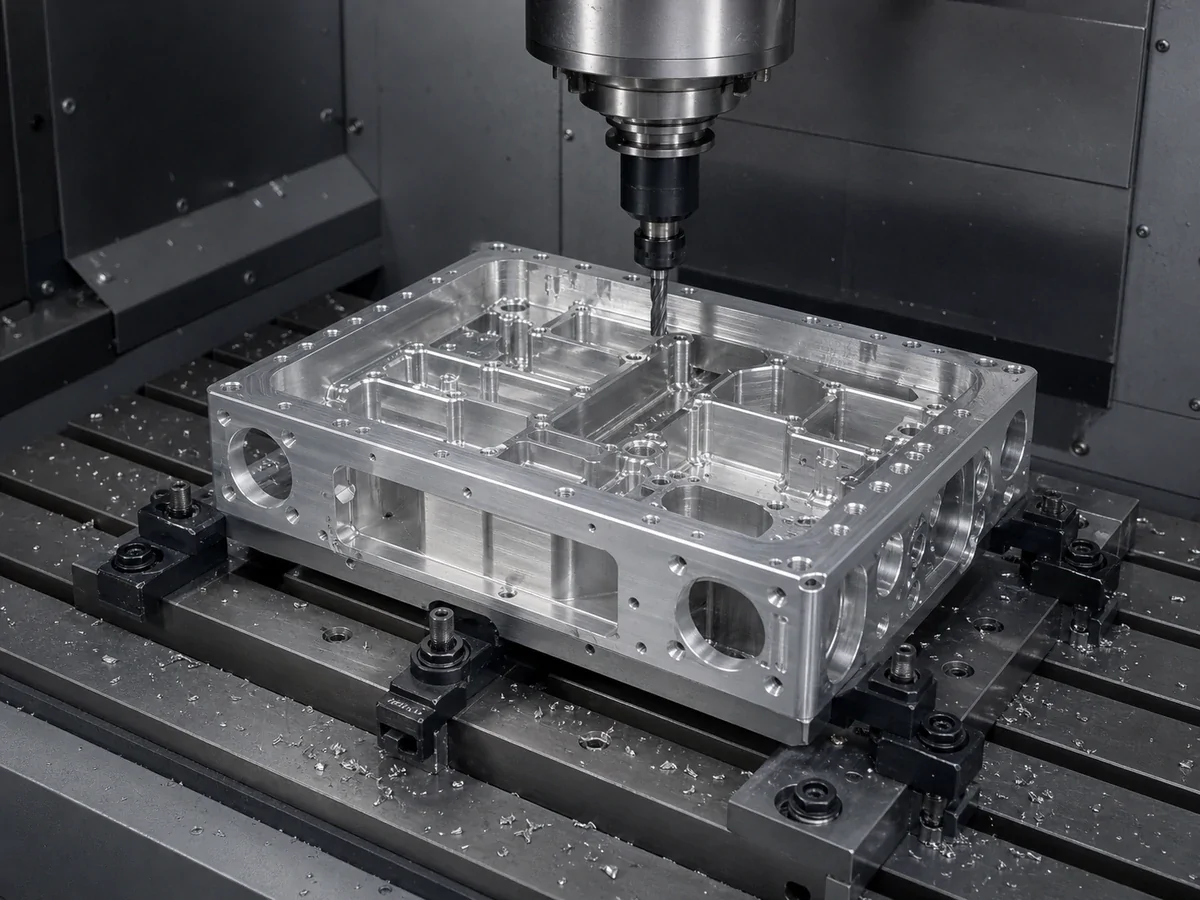
深的口袋、狭窄的通道和阻碍的墙壁会迫使小刀具从刀架上延伸得更远。然后,刀具可能会偏转或振动,从而需要更轻的切削和更多的加工时间。为了 数控铣削,检查刀柄和切削刃的间隙。
询问墙壁是否可以移动,口袋是否可以从另一个方向打开,或者可触及的表面是否可以携带该功能。这些是设计选择,因此供应商可以确定制造结果,但设计当局应批准几何形状的更改。
使用实用的内角半径
内铣角通常反映了创建它的旋转刀具的半径。允许的较大半径可以允许更大、更刚性的刀具;小半径可能需要更小的刀具、额外的走刀量或更大的工作范围。口袋深度和附近的墙壁决定了这种差异对于特定设计是否有意义。
在允许较大的拐角之前,请检查配合零件及其插入路径。当连续半径不可接受时,可以在接触、密封和承载区域外部进行局部缓解。 CNC 加工的内圆角半径设计 解释了应使用完整模型解决的访问问题。
仅在增加功能的地方保留薄壁
薄壁在切削力和夹紧力的作用下可能会发生偏转。在 CAD 中显得轻巧高效的几何体在发布后可能需要仔细排序、临时支撑和额外检查。在装配包络线允许的情况下,考虑肋材、较短的无支撑跨度或较厚的局部部分。
不要对每种材料和形状强加一个最小厚度。请加工审核员一起评估无支撑高度、相邻型腔、库存状况和最终公差。如果墙必须在使用中保持灵活,请将自由状态要求与任何限制性检查条件区分开来。看 CNC 加工零件的最小壁厚 改变此评估的输入。
仅对功能特征应用严格的公差
当变化可能改变配合、密封、运动、对准或其他功能条件时,严格的公差非常有用。对每个边缘应用严格限制可能会增加加工控制、测量工作和过程注意力,同时留下未指定的重要关系。单独定义尺寸、位置、方向和形状,其中每项都可以保护组件。
CNC 加工公差:实际上可以实现什么? 解释了为什么相同的数字对于短刚性特征和薄壁后面的深特征可能是不同的制造问题。剩余尺寸的明确一般公差有助于报价反映真实的可接受范围。
指定功能所需的材料
不要认为更昂贵、更硬或更高强度的材料会自动制造出更好的零件。从机械要求、环境、重量、库存可用性、可加工性和表面处理开始。几何形状的改变可能比材料升级更有效地解决刚度问题;环境要求可能需要与强度不同的审查。
使用 材料概览 制定所需的等级、条件和可接受的替代方案。如果铝材选择开放, CNC 加工用铝 6061 与 7075 标识购买股票之前应指定的信息。材料替代仍需获得设计批准。
仅在需要时指定表面光洁度
独立的功能表面、装饰面和除了正常加工和边缘处理之外不需要特殊处理的区域。抛光、喷砂、阳极氧化和电镀可以增加准备、掩蔽、处理、检查或调度工作,具体取决于材料和所需的结果。隐藏表面上的装饰性饰面并不自动成为有用的要求。
说明哪些表面需要纹理、外观或保护,以及尺寸是在精加工之前还是之后应用。这 CNC 加工表面光洁度指南 有助于区分功能性纹理要求和装饰性外观要求,而无需指定通用的饰面值。
将检查与关键特征进行匹配
检查工作应遵循该特征的结果。根据访问、特征几何形状、基准模拟、所需证据和测量不确定度,可以考虑使用卡尺、千分尺、高度规或坐标测量机;任何仪器都不应仅根据公差来假设。说明哪些特性需要记录、是否需要采样以及何时需要结果。
这 质量和检验页面 描述可用的项目上下文。在图纸包中包括关键特征、可接受的条件和证据要求,以便报价涵盖验证和加工。
考虑数量和重复生产
原型生产和重复生产不具有相同的成本结构。一次性零件可以证明在图纸仍在变化时灵活的工件固定和额外的设置注意是合理的。当这些投资保护预期数量时,稳定的重复发布可以证明夹具准备、装载改进、周期时间工作和明确的检查计划是合理的。
要求单独考虑一次性准备和经常性零件成本。 原型与生产 CNC 加工 解释了为什么成功的早期零件本身并不是一条受控的重复生产路线。
这对您来说意味着什么
在更改设计以降低加工成本之前,请确定哪些特征控制配合、哪些表面是装饰性的、哪些尺寸是检查关键的、实际需要哪些材料特性、数量是否证明专用工件夹具的合理性以及是否可以使用替代刀具。将可协商的功能与无法更改的接口分开标记。
对于每个提议的节省,记录哪些变化、为什么保留功能以及如何保持可接受性。如果这些要求明确,机械加工供应商就可以在不改变预期功能的情况下审查选项。发送受控绘图 制造图纸审查 并将批准的范围包含在您的 报价请求。仅当双方对相同的修订和检查范围定价时,较低的价格才有用。
- 在最终确定几何形状之前计算所需的加工方向。
- 确定常用的库存尺寸是否可以满足成品信封的要求。
- 标记需要长距离、小直径或定制工具的每个功能。

