
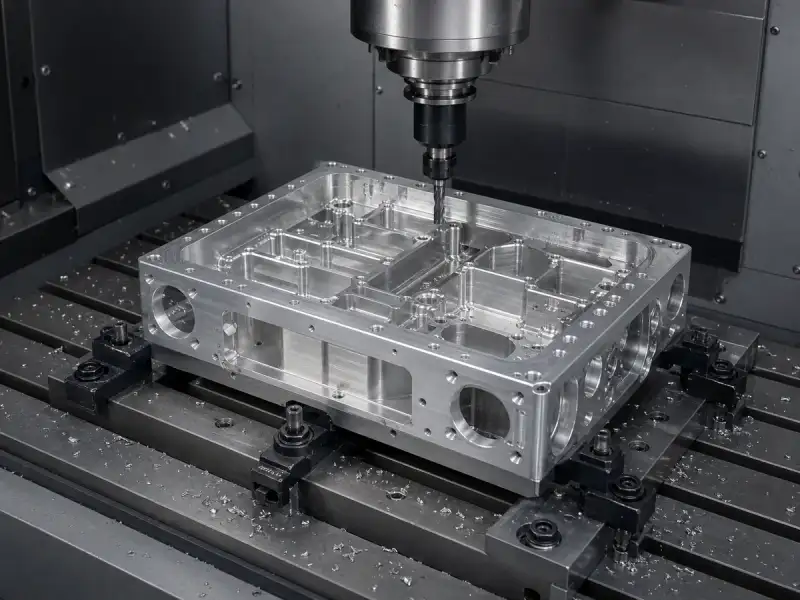
簡単な回答
プロトタイプと生産は同じ機能的意図を共有する必要がありますが、量が安定するにつれてプロセスは変化する必要があります。初期の試行を使用して適合性とパフォーマンスを証明し、その後、繰り返し注文に備えて在庫、セットアップ、検査、備品を標準化します。
重要なポイント
- 試作作業中にデザインを証明する寸法を保護します。
- 繰り返し生産を行う前に、1 回限りの作業や不確実な要件を削除します。
- サプライヤーが適切なプロセス投資を推奨できるように、予想される量について早期に話し合います。
- リピート注文の前に、改訂管理、検査証拠、およびプロセス変更の承認について合意します。
プロトタイプが完璧にフィットするのは、機械工がその部品のセットアップを調整したためです。結果を繰り返すには、それらの調整が明確な指示、適切な調整、合意されたチェックとなることが必要です。量が増加するにつれて、どのステップを標準化する必要があるか、どの設計変更がまだ許可されるかを決定します。
プロトタイプを使用して設計の不確実性を解決する
初期の部分では、サイクル効率よりも学習を優先する場合があります。形状がまだ変化している場合は、柔軟なワーク保持と追加のセットアップの注意が賢明です。適合テストの成功が文書化されていない生産ルートの承認と誤解されないように、実際のリビジョン、材料、プロセスの例外、および検査範囲を記録します。
寸法プロトタイプと、完全に代表的な量産部品とを区別します。代替材料または省略された仕上げは特定のテストに役立つ可能性がありますが、その制限は決定記録に表示されたままにしておく必要があります。承認なしにこの例外をリピート注文に持ち込まないでください。
ブリッジ数量は意図的なハンドオフを正当化する
量が増加するにつれて、治具の準備、ツールへのアクセス、およびロードがより重要になります。専用の治具を使用すると、繰り返しの位置合わせ作業を減らすことができますが、これは投資に見合った形状が十分に安定している場合に限ります。部品の位置を特定し、機能面を保護し、実際の検査を可能にする方法を確認します。
引き継ぎでは、どのプロトタイプのレッスンが図面またはプロセスを変更したかを特定する必要があります。機械工にとって有用な回避策は、管理された指示になるか、承認が必要な例外のままでなければなりません。使用 製造図面のレビュー バッチ全体で不一致が増加する前に、不一致を解決します。
| 計画要素 | プロトタイプ | 小音量 / ブリッジ | リピート生産 |
|---|---|---|---|
| 治具 | 形状変更時の柔軟なサポート | ロードを繰り返すことが正当化される場合は、専用のフィクスチャを検討してください | 合意された再現可能な位置特定およびロード方法を使用する |
| 設定 | 調整を許可し、何が機能したかを記録する | 教訓をセットアップ手順に組み込む | データム転送を制御し、セットアップチェックを繰り返す |
| サイクルタイム | テストの目的に優先順位を付ける | 安定した機能での繰り返し操作を改善する | コントロールを失うことなく、繰り返しの切断や取り扱いの労力を軽減します。 |
| 検査 | テストされた機能と例外を記録します。 | 次のリリースの前に重要なチェックを確認する | 合意されたサンプリング、記録、承認計画に従ってください |
| ドキュメント | レコードの改訂、置換、およびテスト制限 | 未解決の決定を解決し、次のパッケージをリリースする | 現在の図面とプロセス指示を維持する |
| プロセスの安定性 | 機密性の高い機能を特定する | 初期バッチ全体での再現性を確認する | 工具や材料ロットの変更に応じて合意された管理を監視する |
| 変更の柔軟性 | 文書化された設計トライアルを許可する | 在庫や備品をコミットする前に変更を確認する | 変更の通知、検証、承認を定義する |
| コスト重視 | パートから学習するコスト | 準備投資と期待されるリピートのバランスを取る | 経常単価と不合格部品のコストを比較する |
一回限りの費用と定期的な費用を分ける
| 原価要素 | 量がその役割をどのように変えるか |
|---|---|
| プログラミングとセットアップ | リビジョンが安定している場合は、より多くの受け入れられたパーツに広がります |
| 治具の準備 | 繰り返しの荷重と位置合わせの必要性により正当化される場合があります |
| 切断と取り扱い | 各パートで繰り返し、選択したルートに応じて異なります |
| 検査と記録 | 特性リスク、サンプリング、契約に応じて |
| 変更またはやり直し | 問題の発見が遅れた場合、より多くの部品に影響を及ぼす可能性がある |
数量が 2 倍になると単価が半分になるとは考えないでください。材料、切断、仕上げ、検査は依然として繰り返し行われます。逆に、少量のバッチを繰り返し注文すると、共有されていた可能性のある準備が繰り返される可能性があります。現実的なリリース量とリビジョンの安定性に基づいた透明性のある比較を求めてください。
障害の影響を考慮したプロセス制御を構築する
重要な機能、材料の変更、工具の摩耗の問題、欠陥の修復に費用がかかる段階を特定します。続行する前に何を確認する必要があるか、またどの証拠が公開を許可するかを定義します。検査計画は、一般的な製造チェックリストからコピーするのではなく、リスクと合意された範囲に結び付ける必要があります。
の 品質と検査のページ 現在の方法とプロジェクト固有の記録について説明します。最初の品目の範囲、サンプリング、レポート、および注文の承認保留ポイントについて同意します。明示的な合意がない限り、統計機能、完全なトレーサビリティ、または特定のレポート形式を前提としないでください。
何かが変化したときに何が起こるかを定義する
交換用工具、新しい材料ロット、改訂された仕上げ、または別の治具は、デリケートな機能に影響を与える可能性があります。どの変更に通知、新たな検証、または顧客の承認が必要かを決定します。次の注文が前回の注文の記憶に依存しないように、製品のリビジョンと製造手順を常に一致させてください。
パッケージングとラベル付けも、表面状態、識別、または組み立て順序を保護する場合、再現性の一部になります。生産の価格を決定する前に、これらの要件を指定してください。仕上げ前に受け入れられた部品、または輸送中に損傷した部品は、受け入れられた納入コンポーネントではありません。
これがあなたにとって何を意味するか
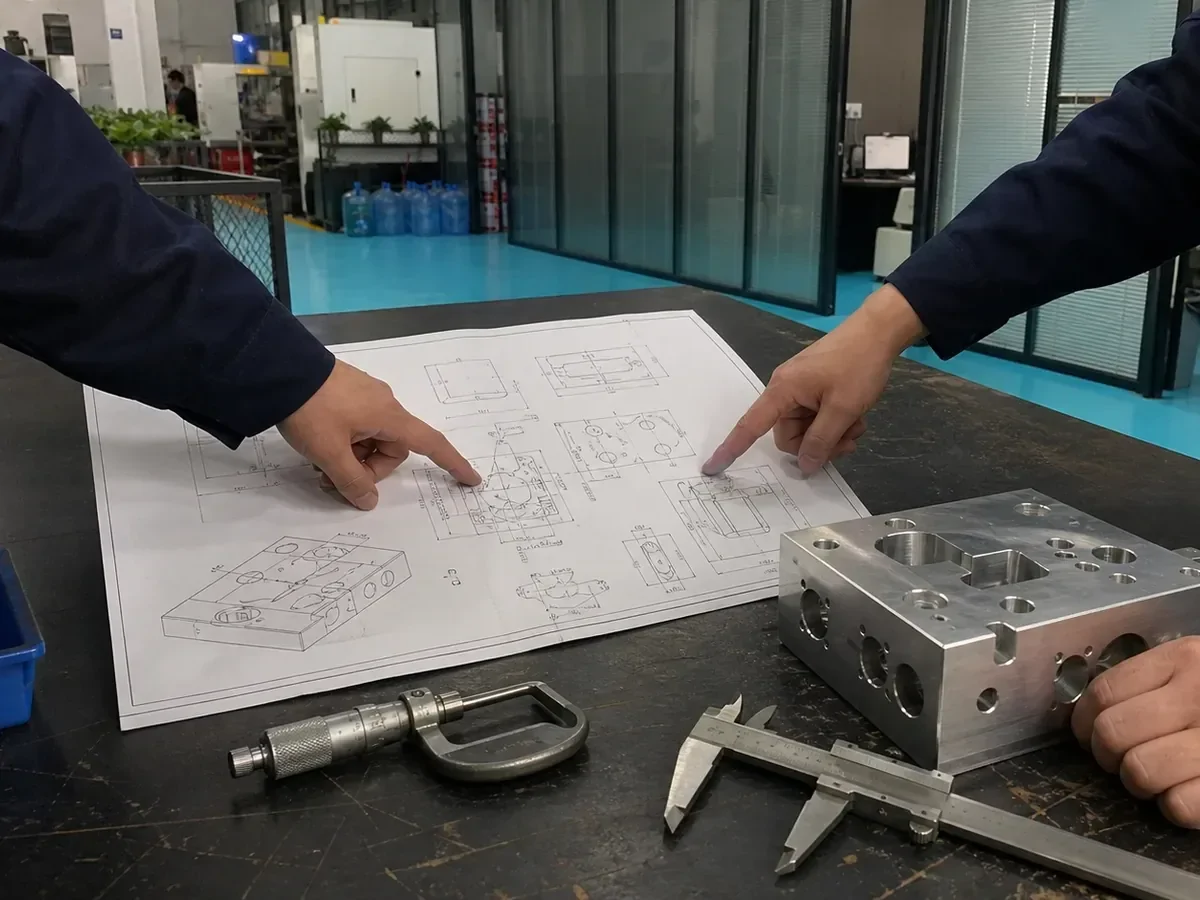
予想される注文数量、リピート需要の可能性、改訂ステータス、プロトタイプから学んだ教訓を提供します。サプライヤーに、量の増加に応じてワークホールディング、順序付け、検査にどのような変更が加えられるかを提案するよう依頼してください。該当するものを確認してください 加工能力 そして 材料 要件も一緒に。
管理された図面、承認された例外、およびリリースの期待事項を 見積依頼。最初の繰り返しバッチの前に、最初の証拠を誰が承認するか、およびそのレビューが保留されている間に生産を続行できるかどうかについて合意します。この決定により、スケジュールが保護され、未解決の問題が注文全体に広がることが防止されます。
- 機能学習に必要な次元を、外観のみの改良から分離します。
- 次回リリースの予想されるリピート量と配信パターンを見積もります。
- 治具、検査ゲージ、在庫コミットメントがその量で価値があるかどうかを特定します。


