
硬化導電性材料
従来の切削力を用いずに、焼き入れされた工具鋼やその他の導電性金属を切削します。
導電性金属、硬化部品、閉じた内部形状、狭いスロット、テーパー形状に対する、図面確認済みのワイヤ切断加工。
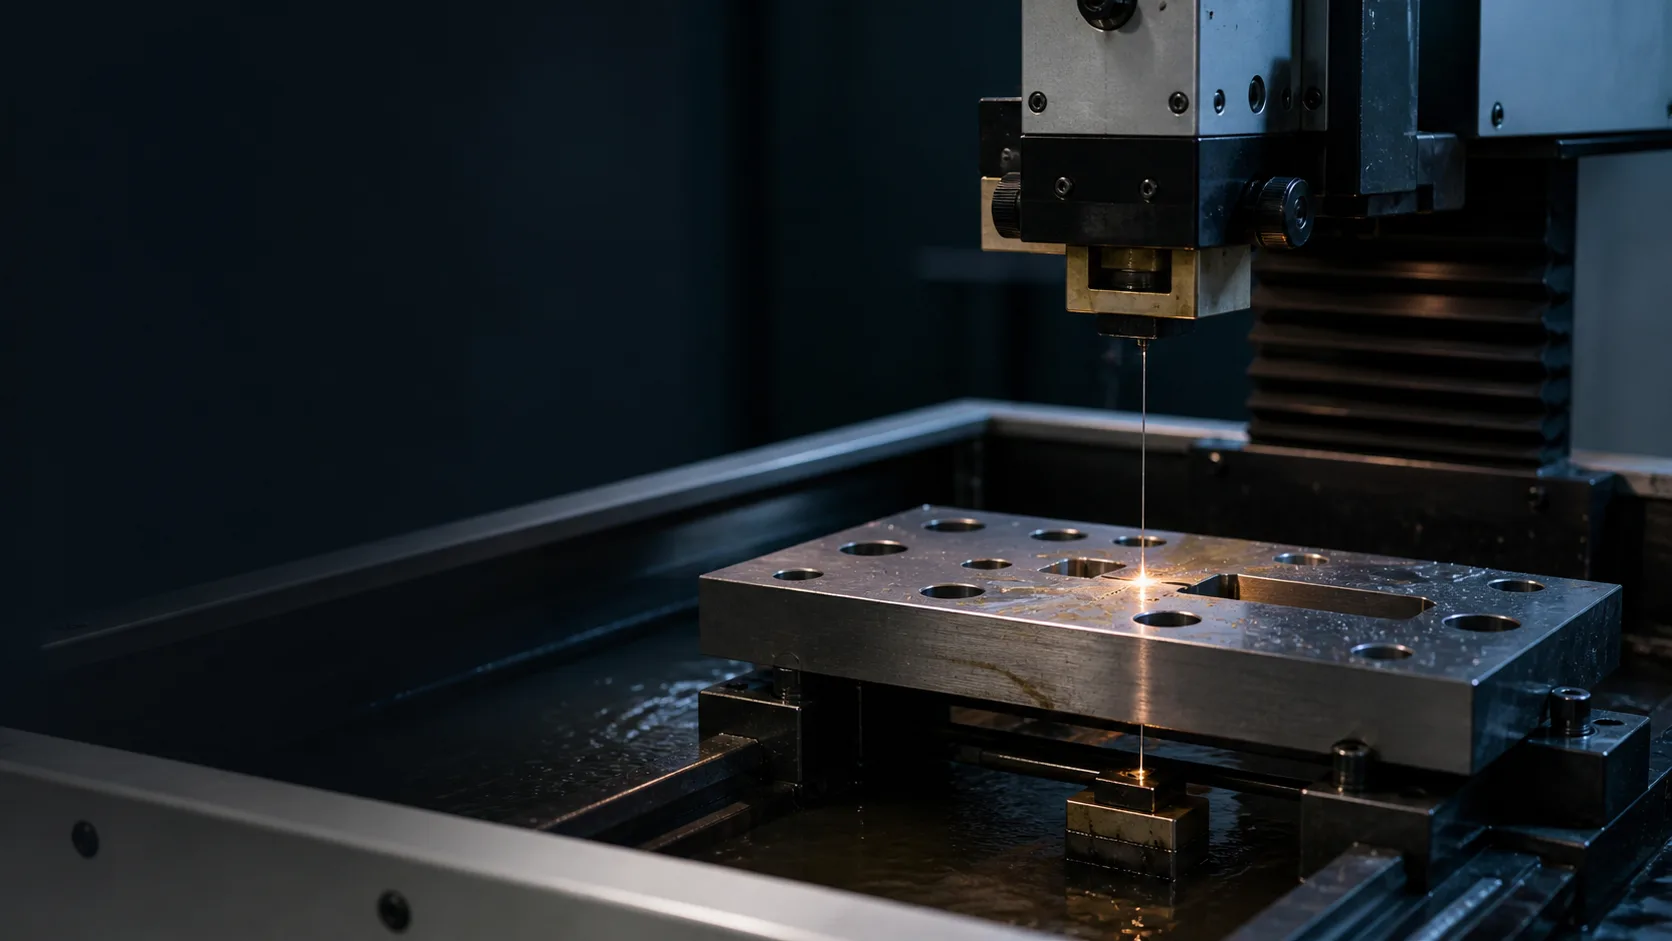
HongKe の確認済み装備リストには以下が含まれます 13台のワイヤーEDM機。モデル記録は作業の割り当てに役立ちます; 実現可能性は材料、形状、厚さ、治具、および図面のレビューに依存します。
| 機器モデル | 機器記録に記載されているサイズ(mm) | 量 |
|---|---|---|
| DK7735 | 350 × 450 mm | 6 |
| DK7735 (B) | 350 × 550 mm | 1 |
| DK7745 (B) | 450 × 650 mm | 5 |
| DK7763 (C) | 630 × 1200 mm | 1 |
機械仕様を記録します。図面レビュー後、最終的なワークピースの寸法と加工適合性を確認します。
最終的な加工物の寸法、厚さ、テーパー、公差、切削方法などは、図面および選定された機械に基づいて確認されます。
能力レビュー用の図面をアップロードする →ワイヤ放電加工は、導電性材料、形状、または低切削力が求められる場合など、従来の工具では適さない場合に検討されます。
従来の切削力を用いずに、焼き入れされた工具鋼やその他の導電性金属を切削します。
切削力が低いほど形状を保護するのに役立つ、狭い部分や繊細な形状を点検してください。
回転工具では加工が難しい、複雑な輪郭や溝を加工できます。
図面で定義された基準点と検査要件に基づいて、プロファイル、スロット、および位置を計画する。
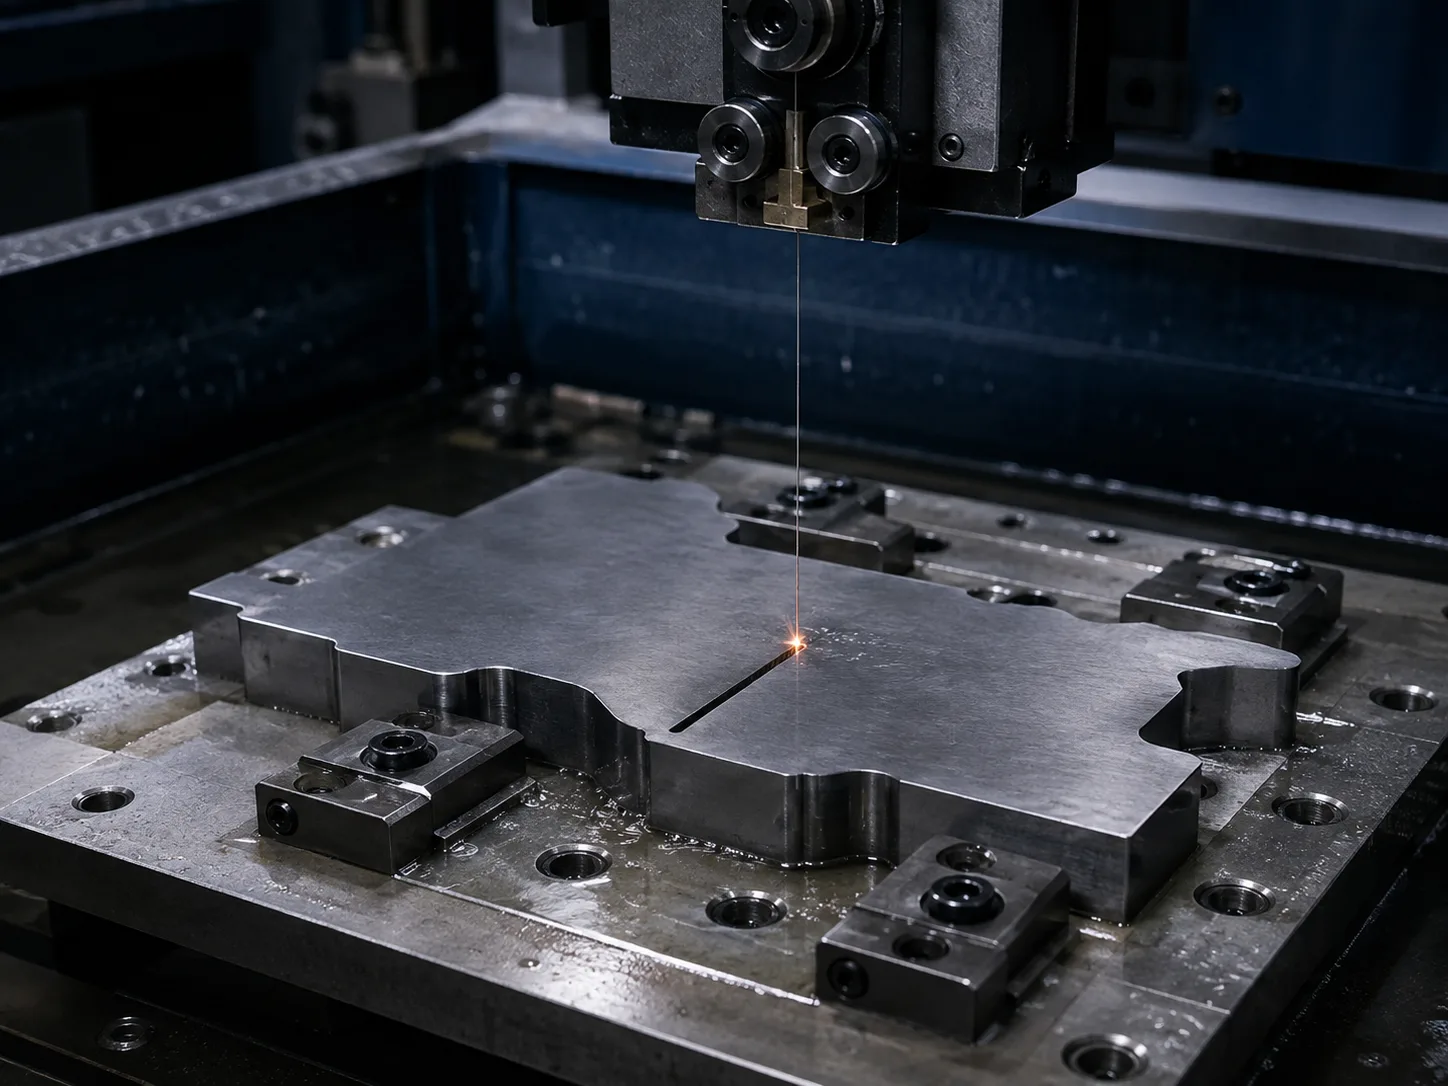
図面から、外形、輪郭、および細かな特徴を確認する。
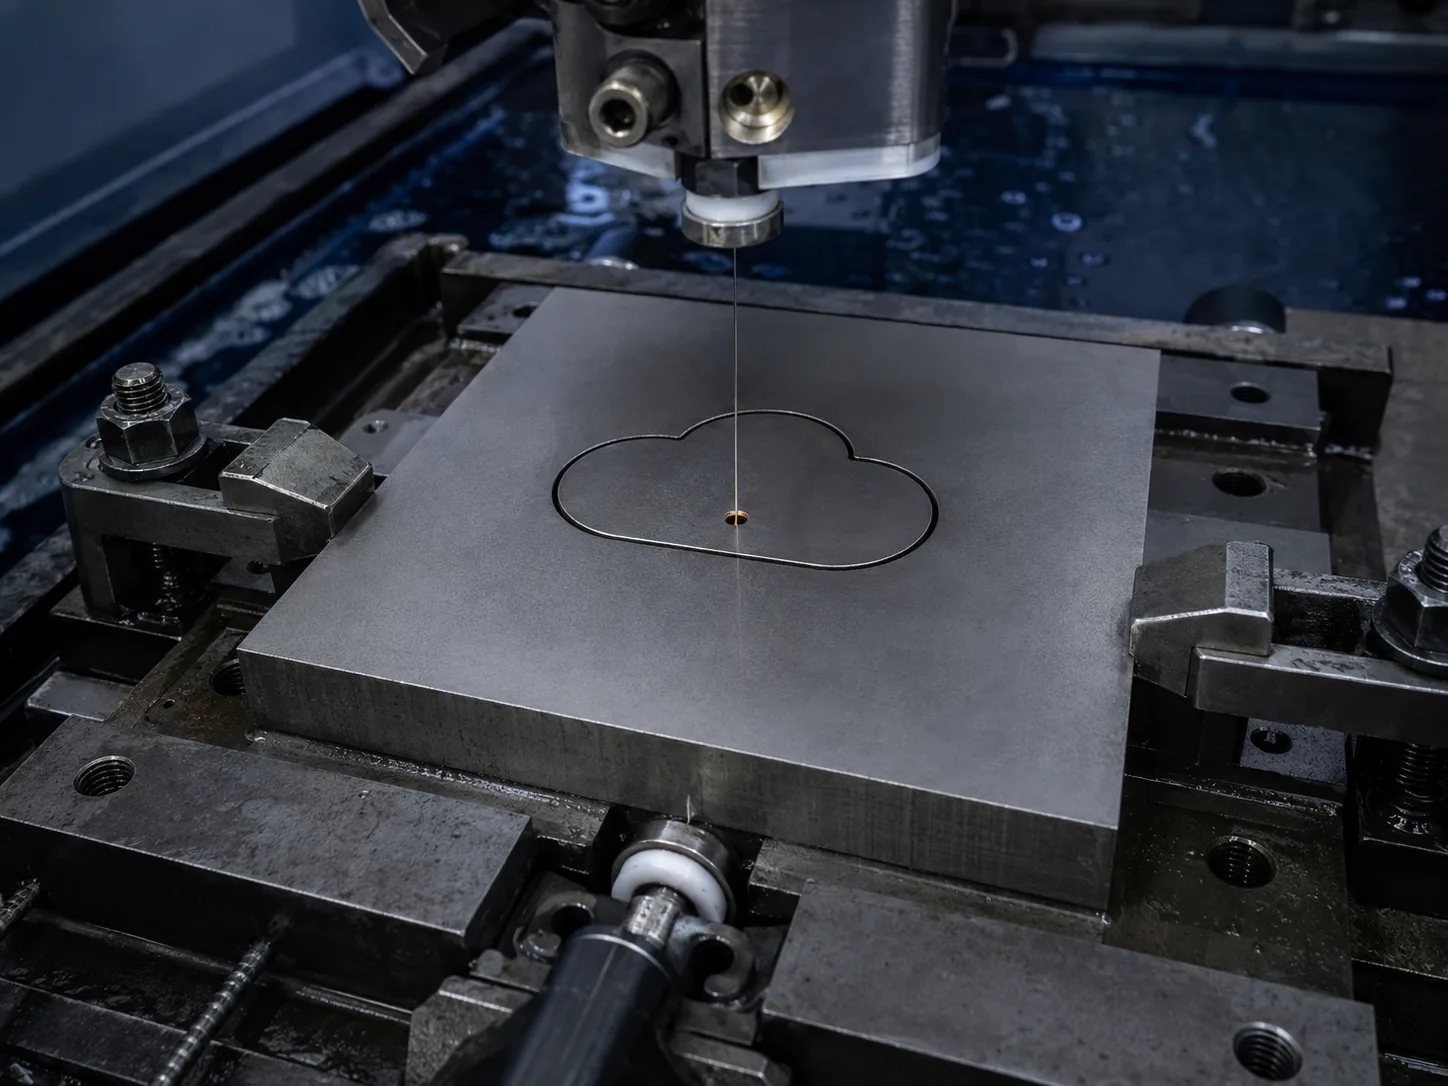
図面確認後、閉じた内部形状の場合、開始穴加工が可能です。
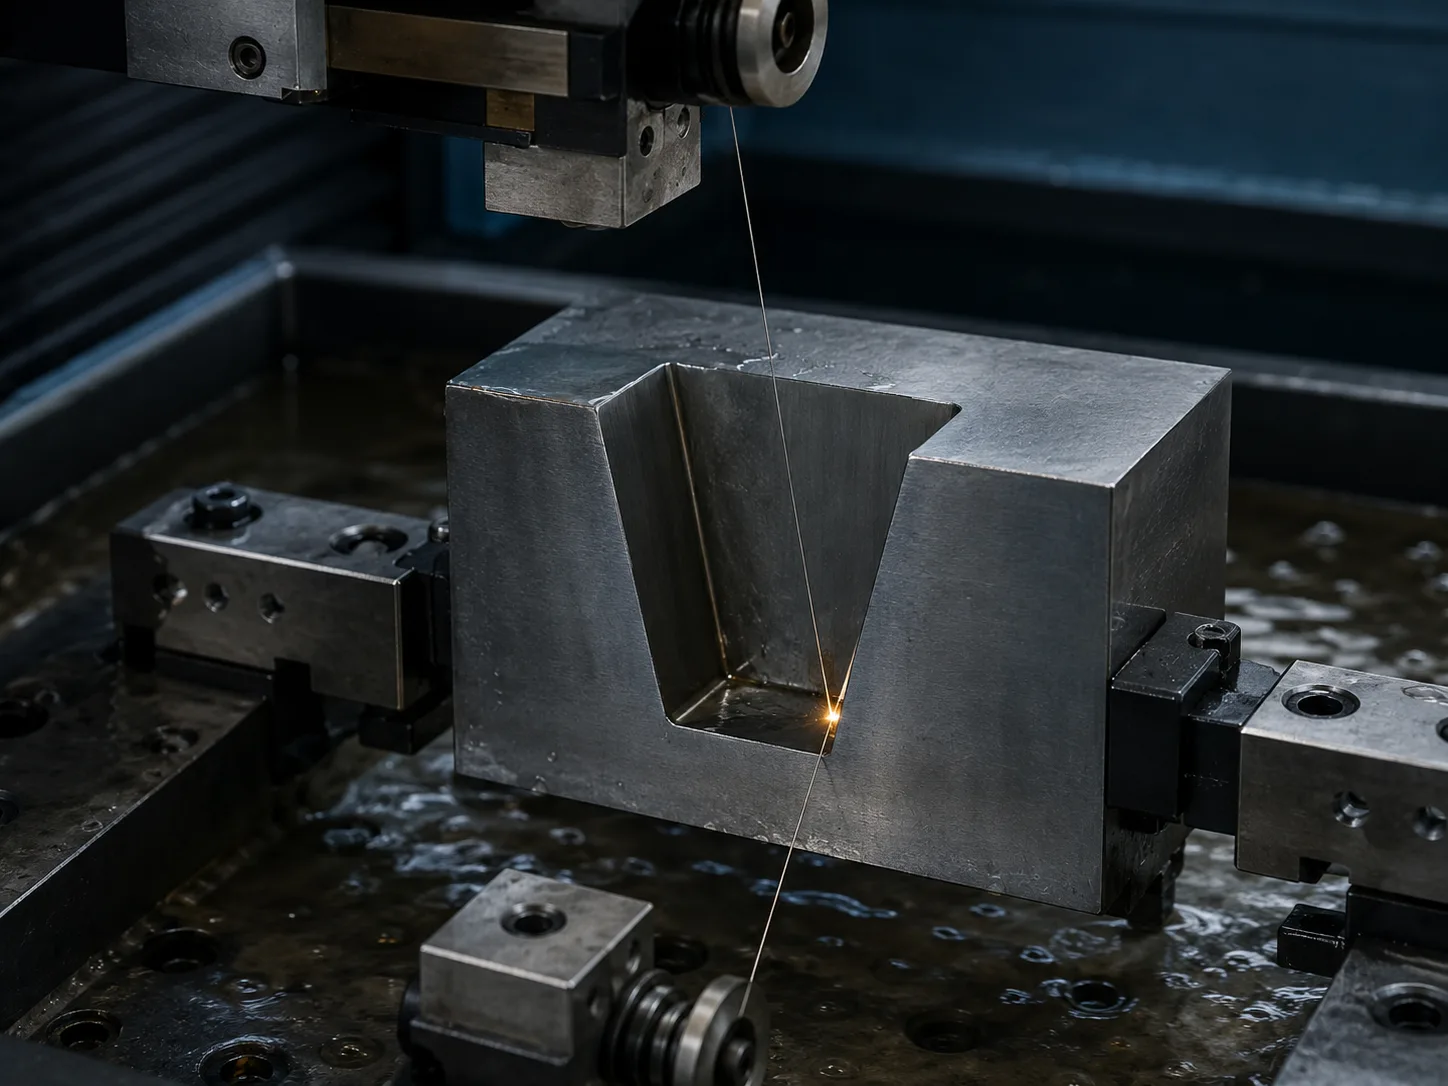
標準的なテーパー調整範囲:80mmで±3°まで。選択した機械、ワークピースの厚さ、図面に基づいて確認済み。
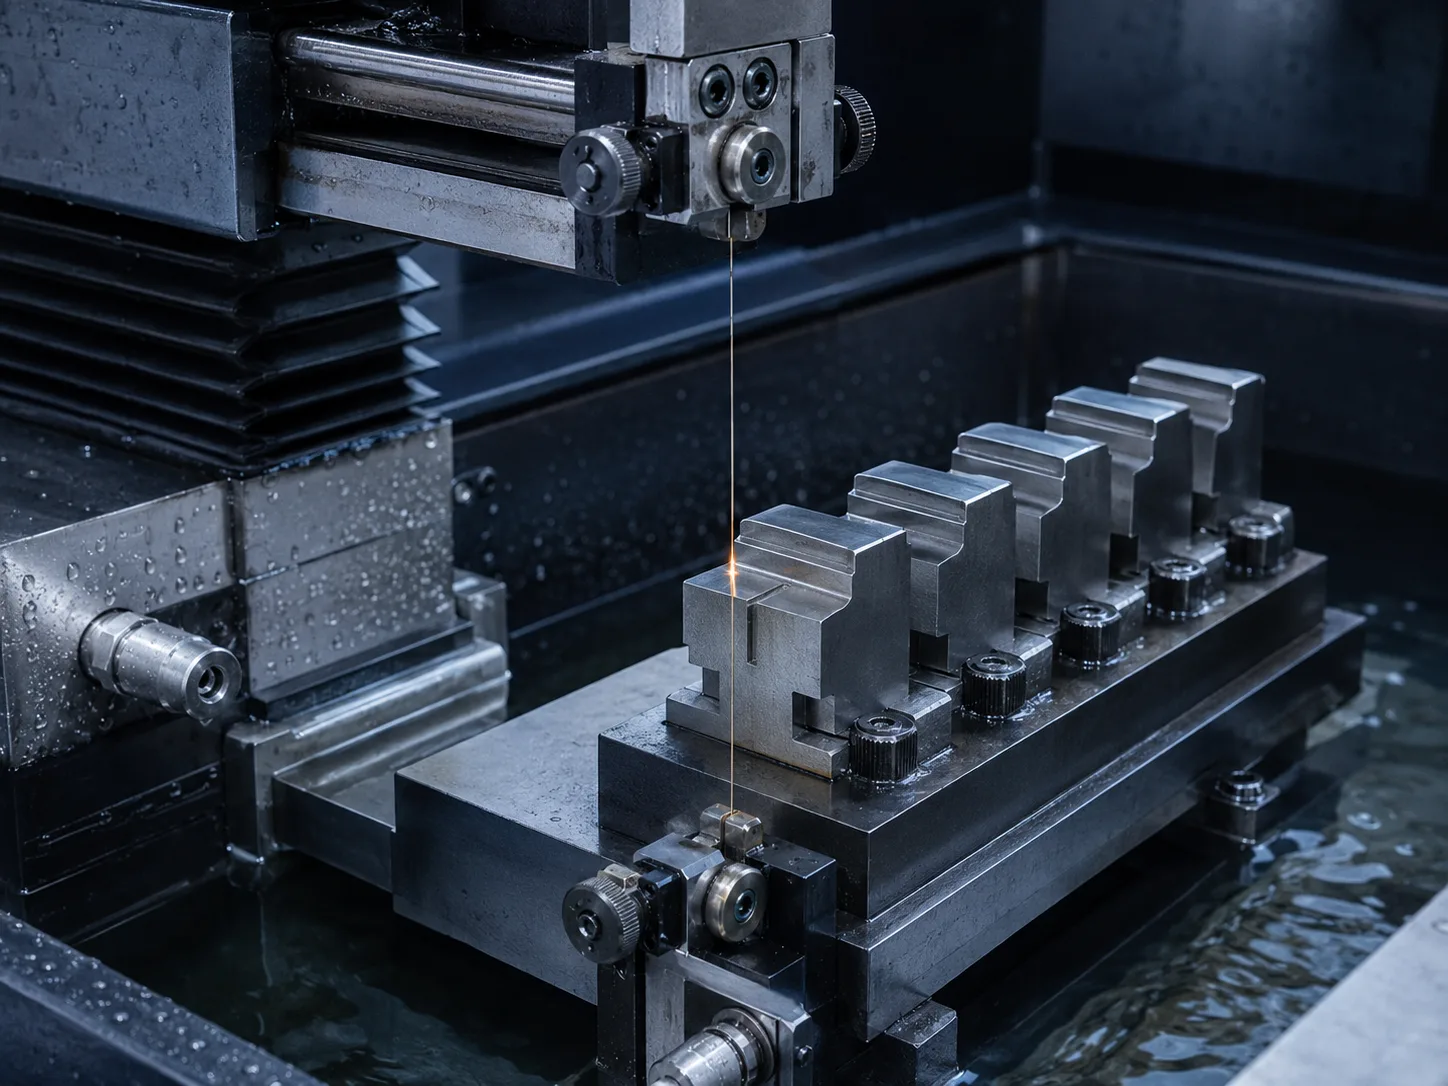
一点物、試作数量、およびリピート注文に関する図面レビュー。
生成された形状解析データは、レビュー可能なフィーチャの種類を示すものであり、顧客部品やプロジェクト記録ではありません。
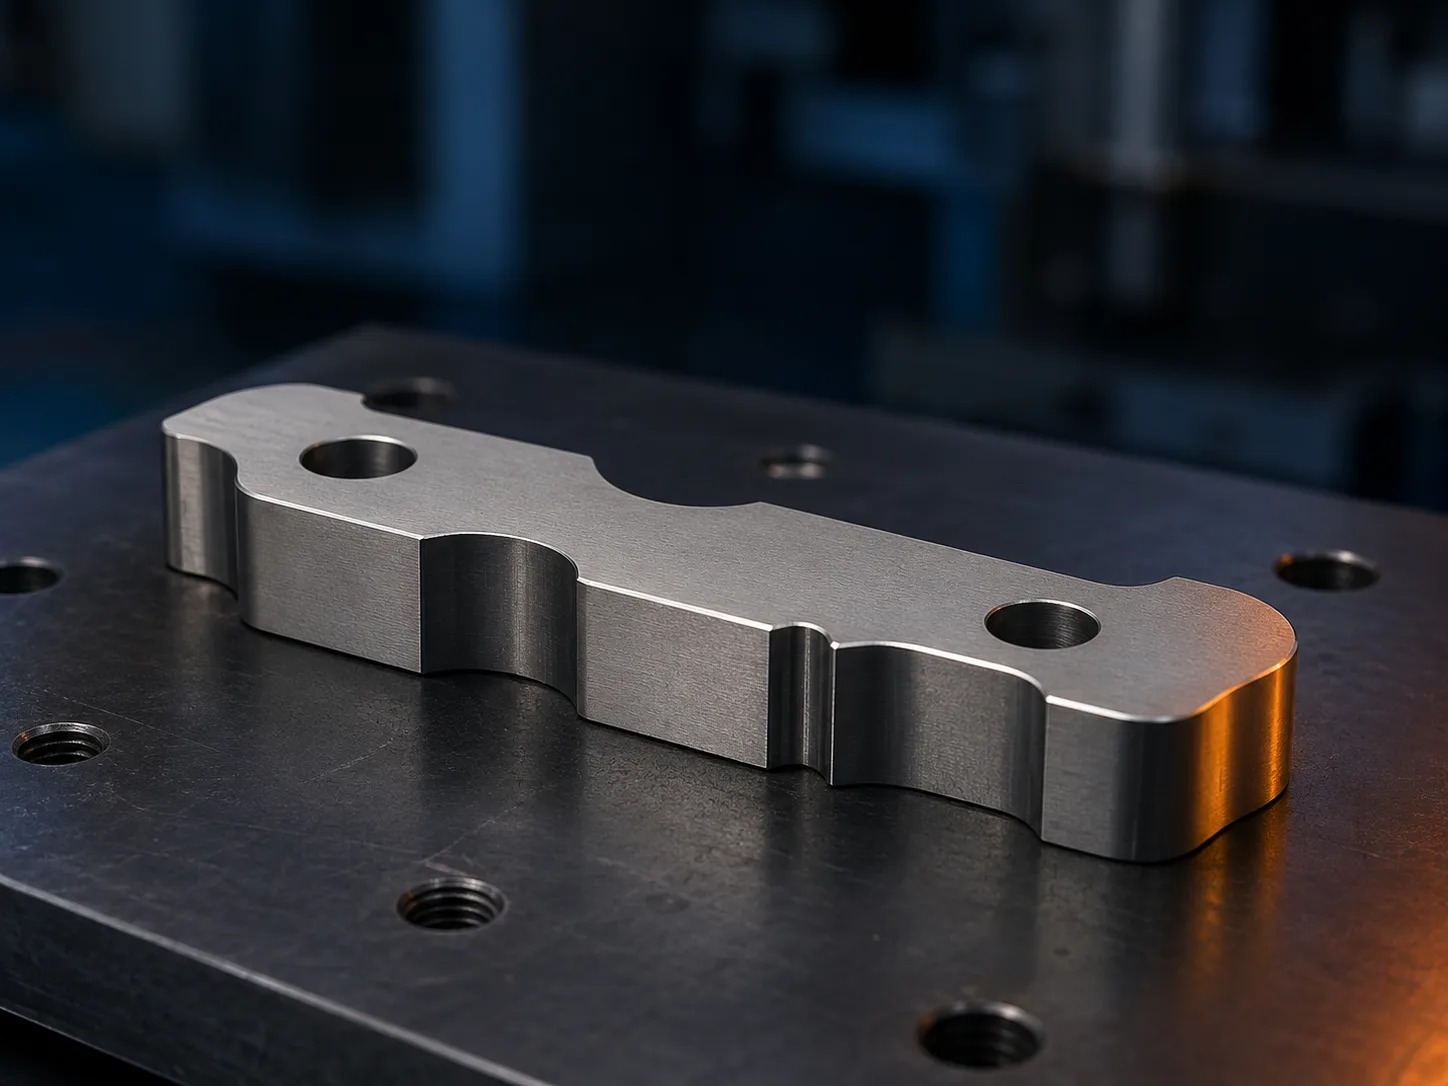
複雑な輪郭、レリーフ、そして位置を示す特徴。
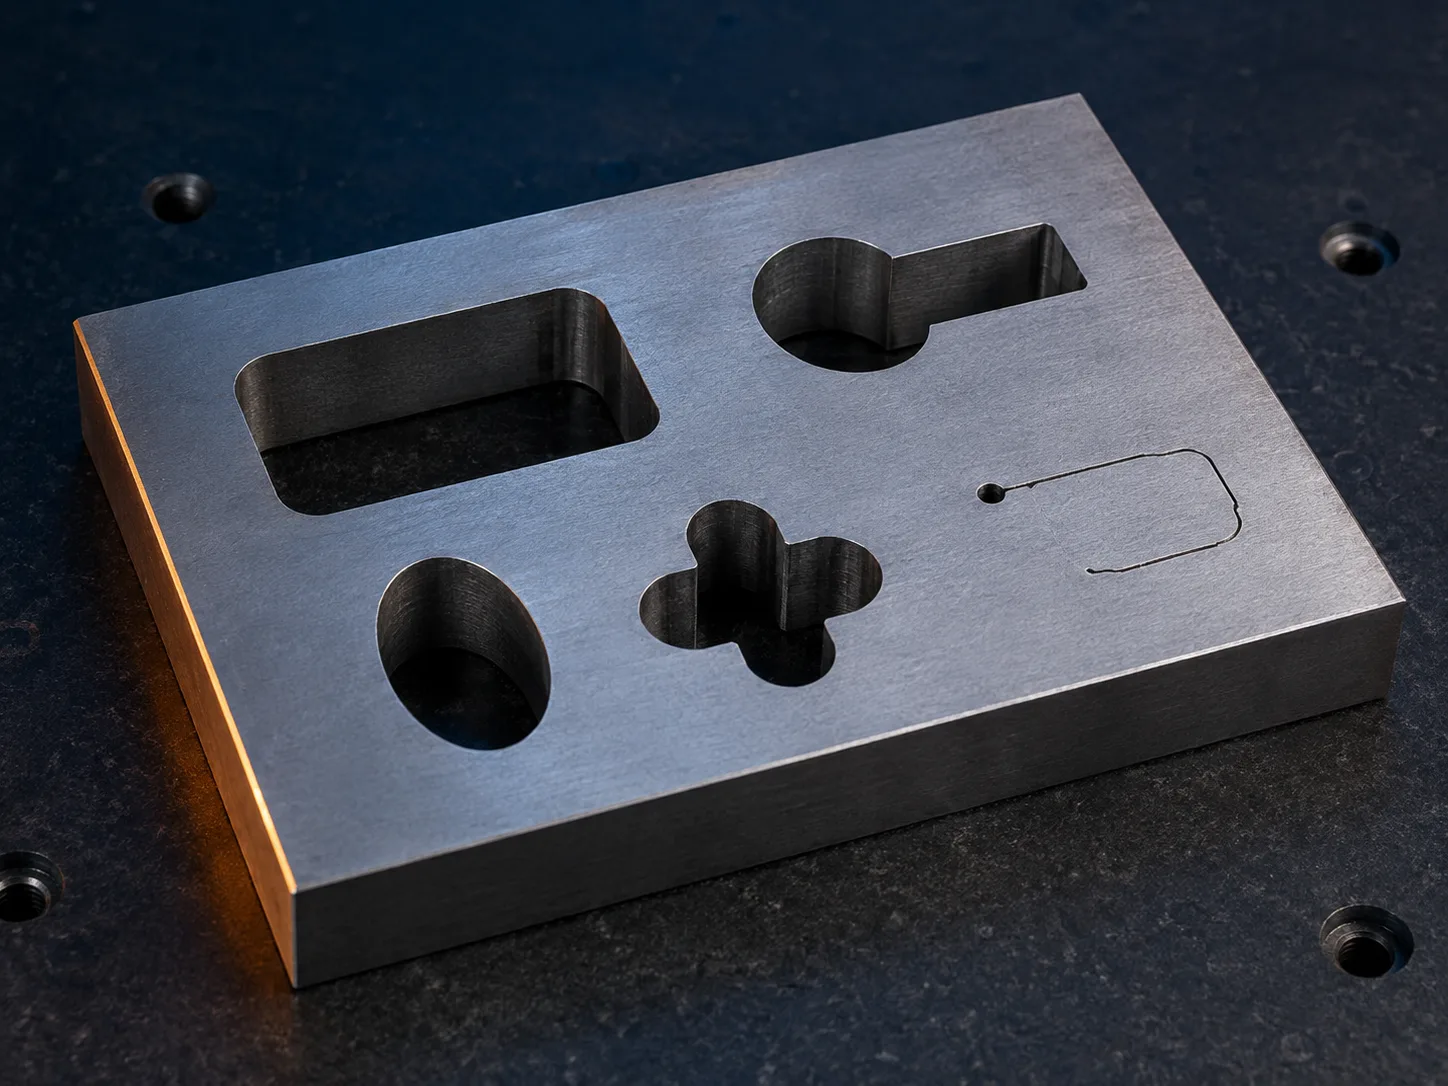
確認済みの開始穴を通して、閉じた輪郭線に到達した。
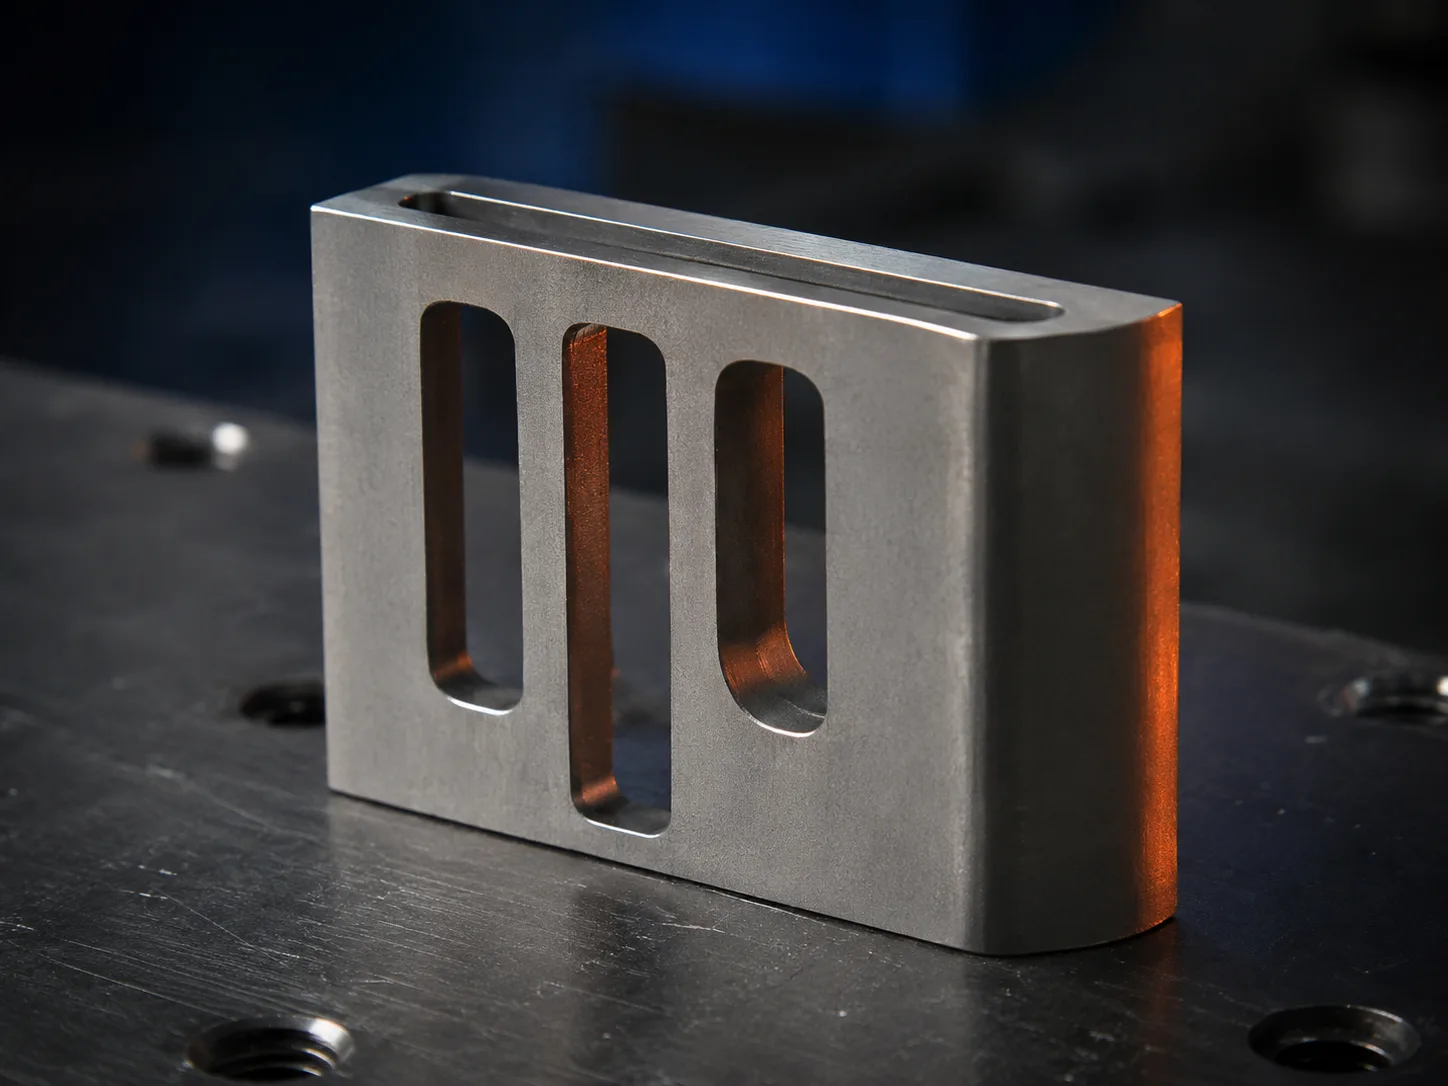
狭いスロット、薄い壁、そして繊細な形状の変化。
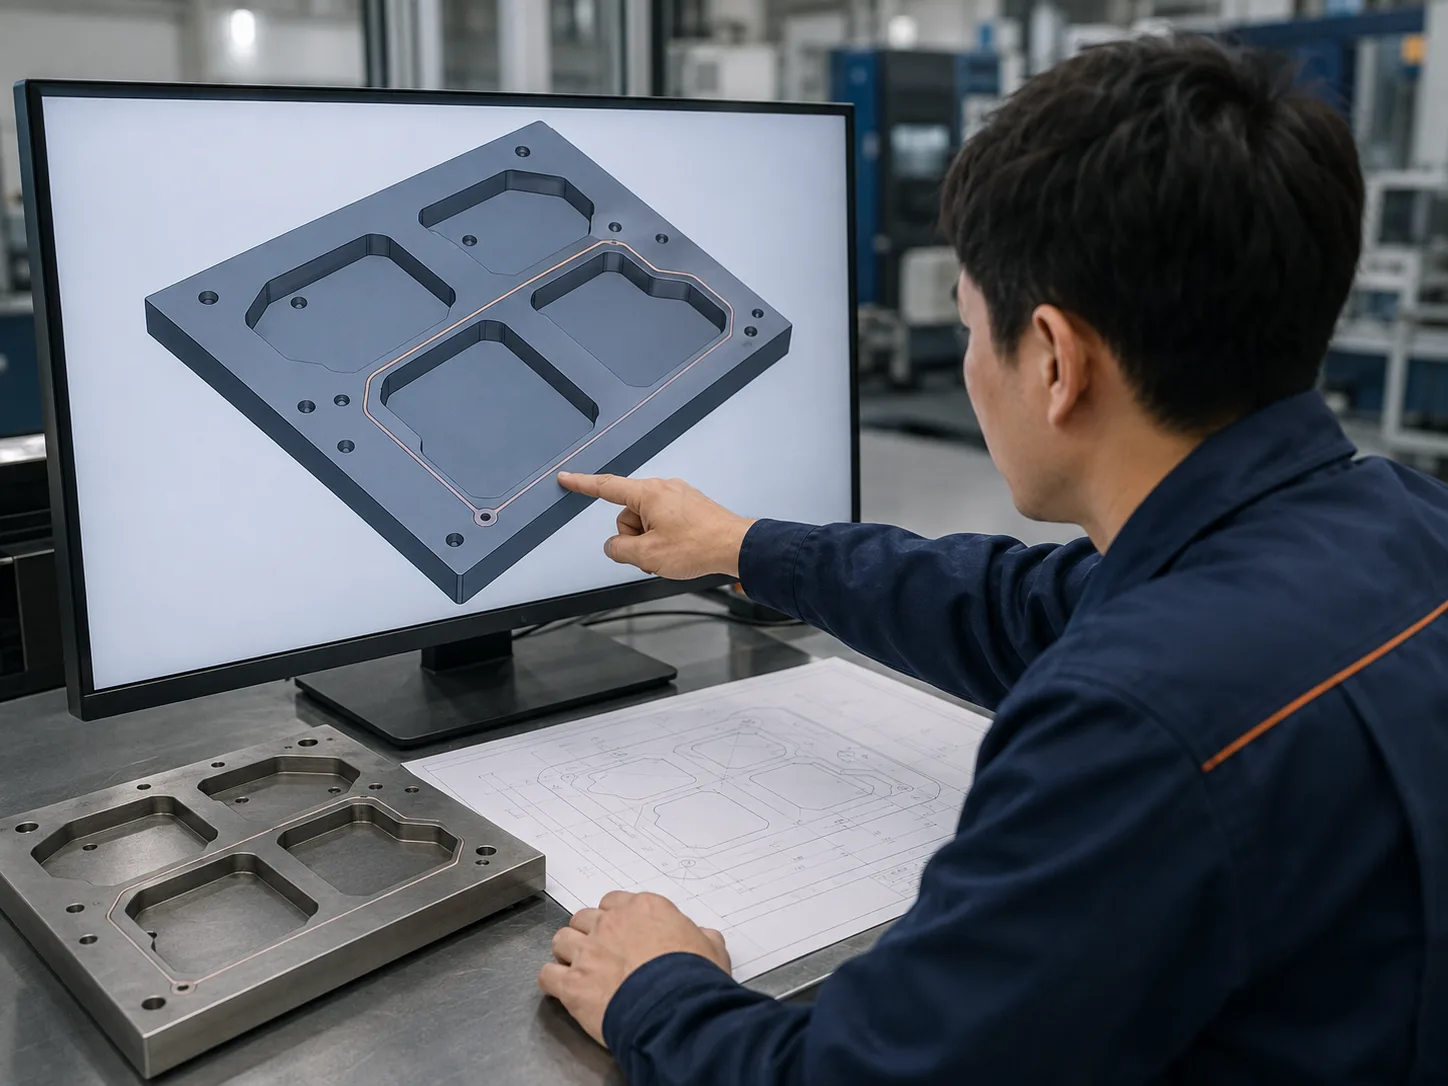
機械の経路が確定する前に、配線のアクセス、形状、材料、検査目的が整合されている。
このレビューでは、要求された形状がワイヤ放電加工に適しているかどうかを確認し、見積もり前に明確化が必要な点を特定します。
指定された材料が導電性であり、ワイヤ放電加工に適していることを確認してください。
閉鎖されたすべての内部プロファイルの入力場所を確認してください。
選択したルートに対して、狭い通路、内側の角、および移行部をよく確認してください。
ワークピースの厚さ、テーパーの方向、および図面で定義された関係を確認してください。
図面によって、適切な方法と必要な検査記録が決定されます。
定義された基準値と比較して、輪郭と形状を確認する。
適切な細長い形状を、信頼できる機器で測定してください。
プロファイル、穴、および基準面間の位置関係を確認します。
生産前に報告範囲と重要な特性に合意する。
利用可能な検査装置: CMM、ハイトゲージ、マイクロメーター、ノギス.
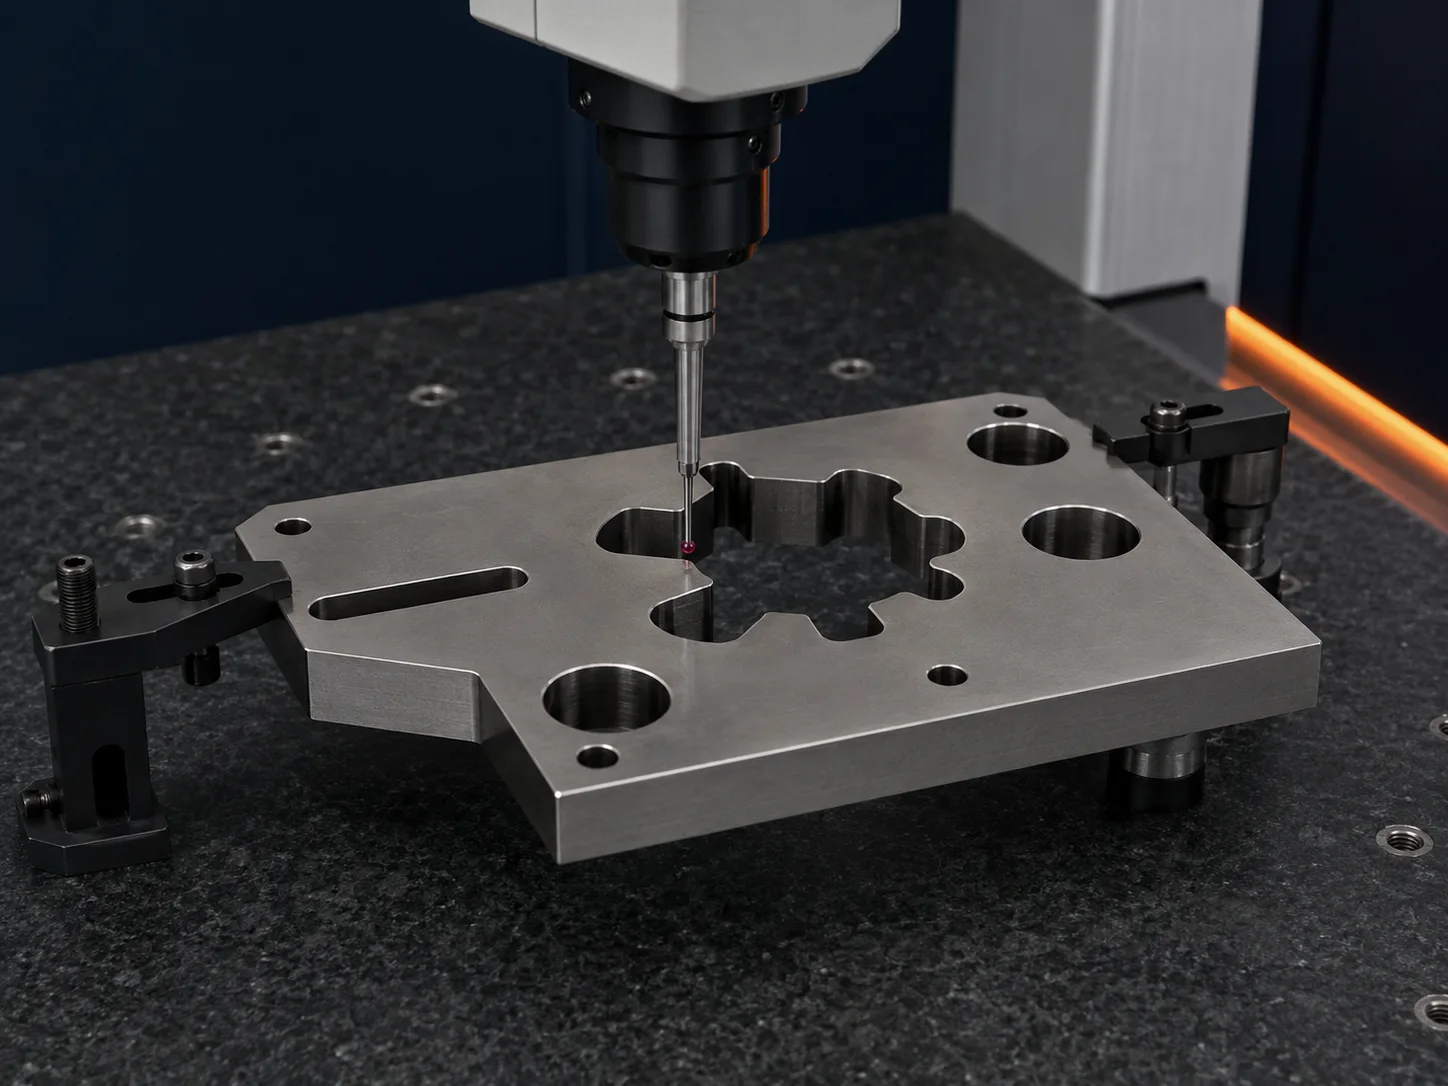
CADファイルとプロジェクト要件を送付してください。
材料、アクセス、テーパー、および検査の必要性を確認してください。
開始穴の計画、切削順序、セットアップ、および数量を計画する。
部品をワイヤーカット加工し、合意された特性を確認する。
承認済みの部品は、保護、梱包、発送してください。
見積もりは、単一の一般的な料金ではなく、確認済みの図面と製造要件に基づいて行われます。
材料のグレード、熱処理条件、切断高さは、工程計画に影響を与える。
輪郭の全長と閉じたプロファイルの数は、機械の稼働時間とセットアップに影響します。
傾斜した壁、狭い形状や遷移部は、追加の確認と管理が必要です。
設定戦略、注文量、および必要な記録によって、見積もりとスケジュールが決まります。
明確な入力情報があれば、プロセスレビューや見積もりがより効果的になります。
等級と状態を明記してください。加工対象物は導電性である必要があります。
閉じたプロファイルと適切な配線挿入位置を特定する。
寸法スロット、内部コーナー、および重要な関係性。
テーパー方向、基準点、および必要な検査記録を定義する。
ワイヤ放電加工には、導電性のワークピースが必要です。HongKe では、加工ルートを確定する前に、材料のグレード、状態、厚さ、形状、図面の要件を確認します。
はい。ワイヤ放電加工は、従来の切削力を用いずに導電性材料を除去するため、焼入れ鋼やその他の導電性金属を、工具刃先の硬度に頼ることなく検査できます。
はい。閉じた内部形状の場合、ワイヤをワークピースに通すための始点穴の確認が必要です。HongKe では、図面確認後、始点穴加工を提供できます。
一般的なテーパー調整範囲は、80mmで±3°までです。実現可能なテーパーは、選択した機械、ワークピースの厚さ、および図面に基づいて確認されます。
図面に基づいて検査計画が策定されます。使用可能な機器には、CMM、ハイトゲージ、マイクロメーター、ノギスなどがあり、対象物の種類や必要な証拠に応じて選択されます。
2D図面と利用可能な3Dモデル、材質、数量、厚さ、重要な特徴、公差、テーパー要件、開始穴の必要性、および要求された検査記録を提供してください。
図面、材質、数量、厚さ、公差、テーパー、および必要な検査記録をお送りください。弊社チームが見積もり前に工程適合性を確認いたします。
材料、形状、および重要なプロジェクト要件を検討します。
機械の適合性、処理範囲、および技術的な質問事項について確認いたします。
生産は、要件と見積もりが確定した後にのみ開始されます。