
はじめに: CNC 加工において材料の選択が重要な理由
CNC 機械加工部品に適切な材料を選択することは、製品開発において最も重要な決定の 1 つです。材料は、速度、送り、工具摩耗などの加工プロセス自体だけでなく、最終部品の機械的特性、表面品質、寸法精度、コストにも影響します。航空宇宙用の軽量ブラケット、海洋用途の耐食性フィッティング、医療機器用の高精度ブッシュを設計する場合、異なる材料間のトレードオフを理解することが不可欠です。このガイドでは、CNC 加工で使用される最も一般的な材料、その特性、達成可能な一般的な公差、およびエンジニアと製品設計者向けの実際的な考慮事項の包括的な概要を提供します。
材料選択に関する重要な考慮事項
特定の材料に入る前に、CNC 加工における材料選択の基準を理解することが重要です。:
- 被削性: 材料はどれくらい簡単に切断できますか?機械加工性の高い材料 (アルミニウム、真鍮など) を使用すると、切削速度が速くなり、工具寿命が長くなり、表面仕上げが向上します。
- 機械的強度: 部品は高い負荷、衝撃、または疲労に耐える必要がありますか?スチールとチタンは高い強度を提供しますが、プラスチックは応力の低い用途に適している可能性があります。
- 耐食性: 部品が湿気、化学物質、または塩分にさらされることはありますか?ステンレス鋼と一部のプラスチックは腐食環境に優れています。
- 熱特性: 熱膨張、伝導率、耐熱性を考慮してください。高温用途には、PEEK やインコネルなどの材料が使用されます。
- 寸法安定性と公差: 特定の材料は、他の材料よりも厳しい公差に優れています。たとえば、アルミニウムは適切な条件下で ±0.005 mm を維持できますが、柔らかいプラスチックではより緩やかな公差が必要になる場合があります。
- 表面仕上げと美観: 一部の材料は、望ましい外観と保護を実現するために、研磨、陽極酸化、またはコーティングを行うことができます。
- コストと可用性: 材料費は大きく変わります。アルミニウムは安価ですが、珍しい合金や高性能プラスチックは高価になる可能性があります。
CNC 加工用の一般的な金属
アルミニウム (例: 6061-T6、7075-T6)
アルミニウムは CNC 加工の主力素材です。優れた機械加工性、優れた強度重量比、自然耐食性を備えています。 6061-T6 は最も一般的なグレードで、構造部品、エンクロージャ、ブラケット、ヒートシンクに適しています。 7075-T6 は、多くの鋼と同様に高い強度を提供し、航空宇宙および高応力用途で使用されます。アルミニウムは、厳しい公差 (±0.005 mm まで) と優れた表面仕上げを実現できます。陽極酸化処理 (色と耐摩耗性の追加) やビードブラストなどの後処理も可能です。下の画像は、正確な仕様に合わせて機械加工されたアルミニウム製ブラケットとハウジングのバッチを示しています。

ステンレス鋼 (例: 303、304、316)
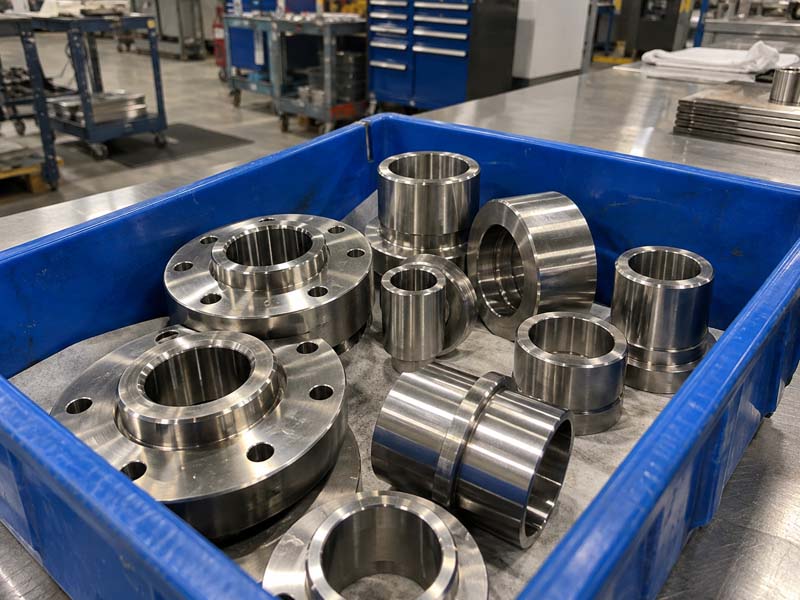
ステンレス鋼は、その強度と耐食性で高く評価されています。グレード 303 は硫黄が添加されているため機械加工が最も容易で、継手、ファスナー、ブッシングに最適です。 304 と 316 は耐食性に優れていますが、機械加工が難しく、低速と厳密なセットアップが必要です。ステンレス鋼は、慎重なプログラミングと鋭い工具を使用することで、±0.01 mm の公差を維持できます。食品加工、医療、海洋環境でよく使用されます。腐食保護を強化するために、表面仕上げを不動態化または電解研磨することができます。
真鍮(例:C36000)
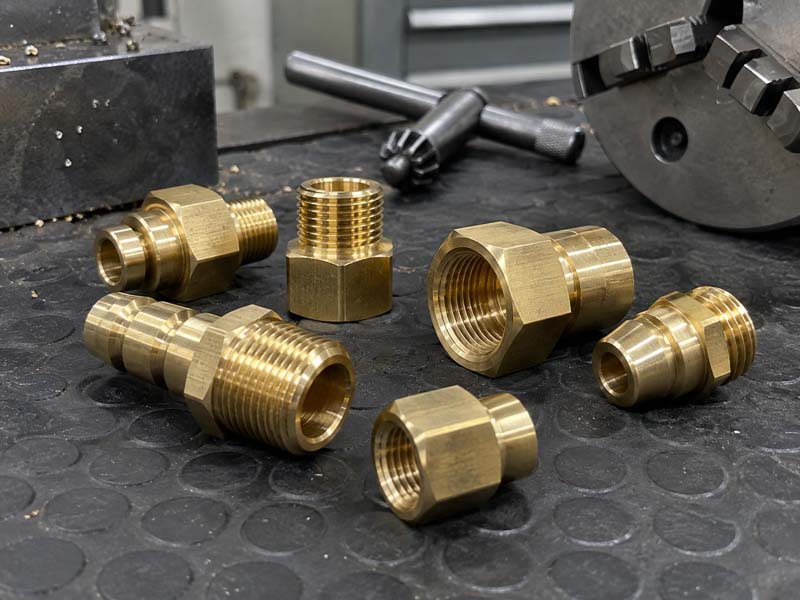
真鍮は最も機械加工しやすい金属の 1 つです。 C360 快削黄銅は、ねじ部品、バルブ部品、装飾金具に最適です。熱伝導率が高く、摩擦が少ないためブッシュやギヤなどに適しています。真鍮は非常に厳しい公差 (±0.005 mm) と美しい光沢のある仕上げを実現できます。大量生産においてもコスト効率が優れています。
その他の金属(鉄、銅、チタン)
炭素鋼 (1018、12L14 など) は低コストで高強度を提供しますが、錆を防ぐために保護コーティングが必要です。銅および銅合金は優れた電気伝導性と熱伝導性を備え、ヒートシンクや電気接点に使用されます。チタン (グレード 2、グレード 5) は強力で軽量で生体適合性がありますが、機械加工が難しく、特殊な工具と遅い送りが必要です。
CNC加工用エンジニアリングプラスチック
プラスチックは、軽量、耐薬品性、電気絶縁性、自己潤滑性などの特性を備えているため、CNC 加工で使用されることが増えています。一般的なエンジニアリングプラスチックには次のものがあります。:
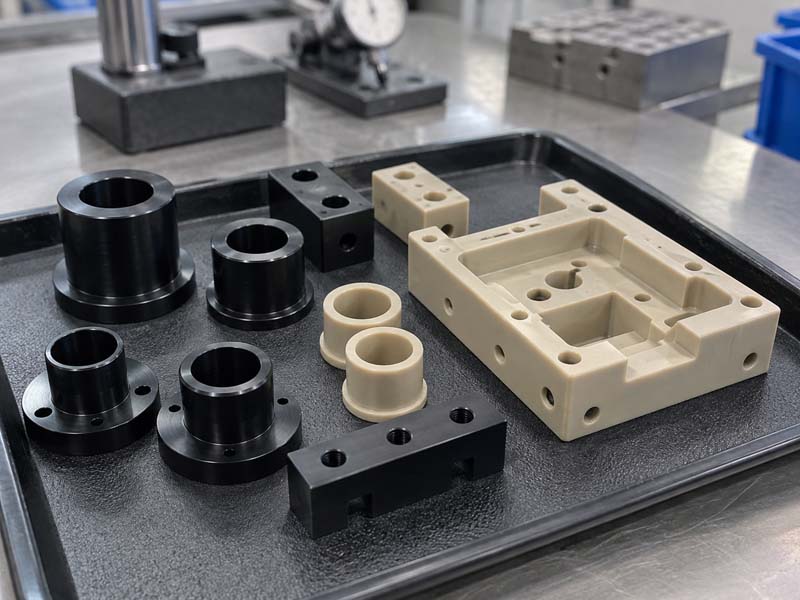
- デルリン(POM): 高剛性、低摩擦、優れた寸法安定性。 ±0.025 mmの公差を保持します。ギア、ブッシュ、治具などに最適です。
- ナイロン(PA6、PA66): 丈夫で耐摩耗性がありますが、湿気を吸収して寸法変化を引き起こす可能性があります。ベアリング、ローラー、構造部品などに使用されます。
- PTFE(テフロン): 摩擦が非常に低く、化学的に不活性ですが、柔らかく、厳しい公差を保持するのが困難です。シール、ライニング、電気絶縁体などに使用されます。
- ピーク: 優れた機械的特性と熱的特性を備えた高性能プラスチック。連続温度250℃まで耐えられます。航空宇宙、医療、半導体用途で使用されます。公差は±0.05mm程度です。
- ABS: 手頃な価格で、耐衝撃性があり、加工が簡単です。プロトタイプやハウジングによく使用されます。
材料の比較の概要
| 材料 | 被削性 | 一般的な公差 (mm) | 強さ | 耐食性 | 相対コスト |
|---|---|---|---|---|---|
| アルミニウム6061 | 素晴らしい | ±0.005 | 中くらい | 良好(アルマイト処理あり) | 低い |
| ステンレス304 | 良い | ±0.01 | 高い | 素晴らしい | 中くらい |
| 真鍮C360 | 素晴らしい | ±0.005 | 中くらい | 適度 | 低~中 |
| デルリン | 素晴らしい | ±0.025 | 中くらい | 素晴らしい | 低い |
| ピーク | 公平 | ±0.05 | 高い | 素晴らしい | 高い |
表面仕上げと後処理
機械加工後の表面仕上げにより、外観と機能性が向上します。金属の場合、一般的なオプションには、陽極酸化処理 (アルミニウム)、不動態化処理 (ステンレス鋼)、ビードブラスト、粉体塗装、メッキなどがあります。プラスチックの場合は、研磨、火炎処理、塗装を行うことで美観を向上させることができます。必要な表面粗さ (Ra) は材料とプロセスによって異なります。たとえば、アルミニウムの CNC フライス加工では Ra 0.4 ~ 0.8 μm を達成できますが、研削加工では Ra 0.2 μm を達成できます。図面上で希望の仕上げを常に指定してください。
Honke CNC が材料選択にどのように役立つか
で ホンケCNC, 当社は、航空宇宙、自動車、医療、エレクトロニクスなどの産業向けに幅広い材料の加工に豊富な経験を持っています。当社の熟練チームは、機械加工性、公差、コストを考慮して、お客様の用途に最適な材料についてアドバイスいたします。当社は、3 軸、5 軸、および多軸 CNC フライス加工および旋削加工、CMM およびその他の精密ツールを使用した社内検査を含む包括的な機能を提供します。次のプロジェクトについてご相談になりたい場合は、お問い合わせください。
結論
材料の選択は、パフォーマンス、製造可能性、予算のバランスを考慮して行われます。アルミニウムやステンレス鋼からエンジニアリング プラスチックに至るまで、一般的な材料の特性と加工特性を理解することで、情報に基づいた意思決定を行うことができ、生産時間を短縮し、部品の品質を向上させ、コストを削減できます。このガイドを開始点として使用し、Hongke CNC のような熟練した CNC 加工サービスと提携して、最良の結果を達成してください。

