
Khi một kỹ sư hoặc người mua đánh giá việc gia công CNC cho một bộ phận mới, loại máy thường là một trong những quyết định sớm nhất. Trong số các cấu hình được sử dụng rộng rãi nhất là trung tâm gia công đứng (VMC). Nó là thiết bị phù hợp trong các cửa hàng trên khắp thế giới, thường được sử dụng cho các nguyên công phay, khoan, taro và móc lỗ trên các bộ phận lăng trụ.
Hướng dẫn này giải thích VMC là gì, nó so sánh với các loại trung tâm gia công khác như thế nào, điều gì ảnh hưởng đến chi phí và chất lượng gia công cũng như những điều kỹ sư và người mua nên cân nhắc khi lập kế hoạch sản xuất các bộ phận cho VMC. Mục tiêu là giúp bạn đưa ra quyết định sáng suốt, cho dù bạn đang thiết kế một bộ phận hay chọn đối tác gia công.
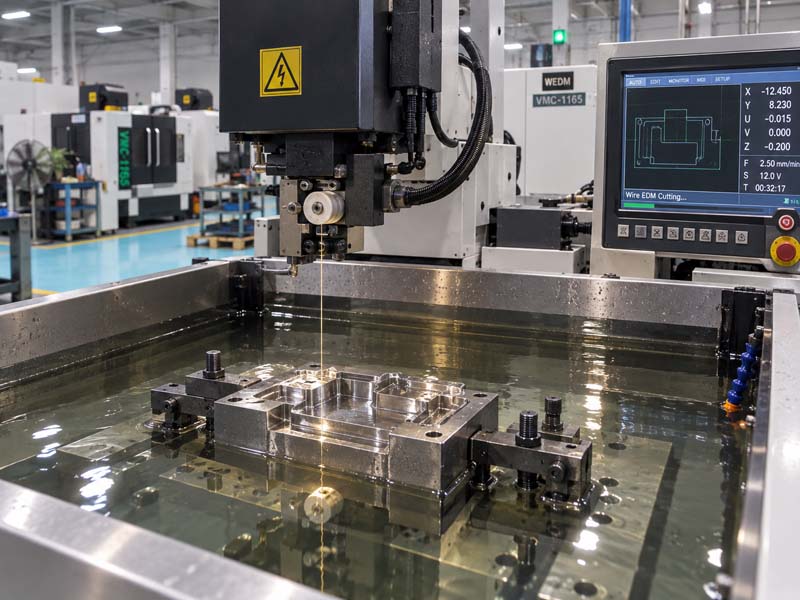
Trung tâm gia công đứng là gì?
Trung tâm gia công đứng là một máy công cụ CNC trong đó trục chính được định hướng theo chiều dọc. Dụng cụ cắt tiếp cận phôi từ phía trên, trong khi phôi thường được kẹp trên bàn làm việc nằm ngang di chuyển theo trục X và Y. Đầu trục chính thường di chuyển theo trục Z, mặc dù một số thiết kế cũng di chuyển bàn máy theo trục Z.
Cấu hình này rất phù hợp cho các bộ phận yêu cầu:
- Phay các bề mặt phẳng, rãnh và túi
- Khoan và khai thác lỗ trên mặt trên
- Sâu răng nông đến độ sâu vừa phải
- Tỷ lệ loại bỏ vật liệu từ trung bình đến cao
- Thiết lập cứng nhắc cho thép, thép không gỉ, nhôm và nhựa kỹ thuật
Hầu hết các VMC là máy ba trục. Bàn làm việc di chuyển theo hướng X và Y, trong khi trục xoay di chuyển theo hướng Z. Cấu hình ba trục này là phổ biến nhất và thường tiết kiệm chi phí nhất cho các bộ phận lăng trụ không yêu cầu các đường cắt hoặc các đặc điểm góc cạnh phức tạp.
VMC so với HMC so với Gia công 5 trục
Hiểu cách so sánh trung tâm gia công đứng với các cấu hình khác sẽ giúp bạn lựa chọn quy trình phù hợp cho bộ phận của mình.
VMC so với Trung tâm gia công ngang (HMC)
Một trung tâm gia công ngang có trục chính được định hướng theo chiều ngang. Phôi được gắn trên một pallet quay, cho phép dụng cụ cắt tiếp cận nhiều mặt của bộ phận trong một lần thiết lập. HMC thường đắt hơn VMC nhưng mang lại lợi thế cho các bộ phận hình hộp phức tạp cần gia công trên nhiều mặt.
Đối với hầu hết các bộ phận lăng trụ chỉ cần gia công trên một hoặc hai mặt, VMC là sự lựa chọn thực tế và kinh tế hơn. Các bộ phận như mặt bích, vỏ, giá đỡ, tấm và vỏ thường được gia công trên VMC. Việc thoát phoi cũng tốt hơn trên VMC vì trọng lực kéo phoi xuống dưới, ra khỏi vùng cắt.
VMC so với Gia công 5 trục
Trung tâm gia công 5 trục bổ sung thêm trục quay, cho phép dụng cụ cắt tiếp cận phôi từ hầu hết mọi hướng. Điều này là cần thiết cho các hình dạng phức tạp như cánh quạt, cánh tuabin và các bộ phận cấu trúc hàng không vũ trụ.
VMC ba trục tiêu chuẩn không thể nghiêng dụng cụ. Nếu bộ phận của bạn có các đặc điểm trên nhiều mặt góc cạnh, các góc ghép có dung sai chặt chẽ hoặc các khoang sâu đòi hỏi các dụng cụ dài thì có thể cần đến máy 5 trục hoặc phương pháp tiếp cận nhiều thiết lập trên VMC 3 trục. Tuy nhiên, đối với hầu hết các thành phần kỹ thuật, việc thiết lập VMC ba trục được lên kế hoạch tốt là đủ.
Những cân nhắc kỹ thuật chính cho gia công VMC
Khi một chi tiết được thiết kế cho trung tâm gia công đứng, một số yếu tố sẽ quyết định liệu việc gia công sẽ đơn giản hay có vấn đề.
Phong bì công việc và kích thước bảng
Phạm vi công việc của VMC xác định kích thước bộ phận tối đa có thể được gia công. Kích thước bàn phổ biến dao động từ 600 x 400 mm đến 2000 x 1000 mm. Điều quan trọng là phải sớm cung cấp vỏ bọc bộ phận cho đối tác gia công của bạn để họ có thể xác nhận độ khít và khe hở dụng cụ.
Công suất trục chính và mô-men xoắn
Công suất trục chính ảnh hưởng đến tốc độ loại bỏ vật liệu. Gia công thép và thép không gỉ yêu cầu mô-men xoắn cao hơn ở tốc độ RPM thấp hơn, trong khi nhôm có thể được gia công ở tốc độ cao hơn với công suất vừa phải. Khi chỉ định một bộ phận, hãy xem xét liệu kích thước vật liệu và tính năng có yêu cầu loại bỏ kim loại cao hay không. Ví dụ, các hốc sâu trong thép công cụ đòi hỏi một trục chính cứng và mô-men xoắn thích hợp.
Truy cập công cụ và hành trình trục Z
Các trung tâm gia công đứng có hành trình trục Z giới hạn chiều dài dao tối đa có thể đi vào khoang. Nếu bộ phận có các hốc sâu với các góc bên trong nhỏ, có thể cần phải sử dụng các dụng cụ có tầm với dài. Dụng cụ dài hơn tạo ra độ lệch và độ rung nhiều hơn, điều này có thể ảnh hưởng đến độ hoàn thiện bề mặt và độ chính xác về kích thước. Thảo luận về độ sâu hốc và bán kính bên trong với nhóm gia công giúp tránh các vấn đề.
Công việc và số lượng thiết lập
VMC thường gia công mặt trên và các tính năng có thể truy cập được từ phía trên. Nếu các đặc điểm tồn tại ở các cạnh hoặc phía dưới, bộ phận đó phải được định vị lại. Mỗi thiết lập bổ sung đều có khả năng tăng dung sai. Thiết kế các mốc cho phép di chuyển nhất quán và nếu có thể, giảm số lượng thiết lập, cải thiện độ chính xác và giảm chi phí.
Các ứng dụng phổ biến của gia công VMC
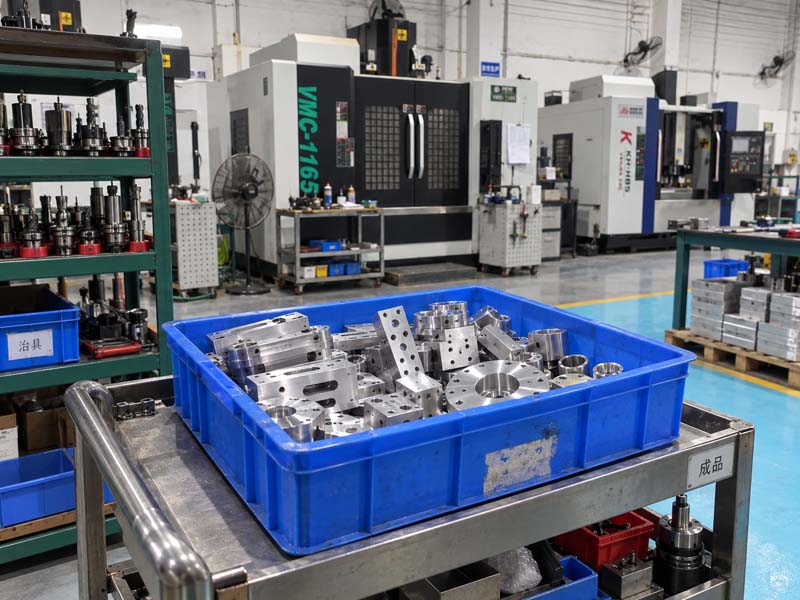
Các trung tâm gia công đứng được sử dụng trong nhiều ngành công nghiệp cho nhiều loại bộ phận. Các ứng dụng điển hình bao gồm:
- Khung và chân máy
- Chân đế, mặt bích và tấm
- Vỏ và vỏ bọc
- Đồ đạc và đồ gá lắp
- Linh kiện tự động hóa và thiết bị
- Khoang khuôn và chèn
- Nguyên mẫu và các bộ phận sản xuất khối lượng thấp
Đối với các bộ phận được gia công tùy chỉnh vừa khít với vỏ máy và không yêu cầu khả năng đa trục, gia công VMC thường là lựa chọn tiết kiệm chi phí nhất và có sẵn rộng rãi.
Điều gì ảnh hưởng đến chi phí gia công VMC?
Từ góc độ mua sắm, việc hiểu các yếu tố thúc đẩy chi phí sẽ giúp đánh giá báo giá và tối ưu hóa thiết kế.
Mức lương theo giờ của máy
VMC thường có mức giá theo giờ thấp hơn máy 5 trục hoặc HMC. Tuy nhiên, thời gian lập trình, thời gian thiết lập và chi phí cố định cũng phải được xem xét. Các bộ phận đơn giản có thể được lập trình nhanh chóng và gia công trong một thiết lập mang lại chi phí thấp nhất cho mỗi bộ phận.
Loại bỏ vật liệu và thời gian chu kỳ
Thời gian chu kỳ phụ thuộc vào khối lượng vật liệu cần loại bỏ, số lần thay dao và các thông số cắt. Vật liệu cứng làm giảm tốc độ cắt. Túi sâu yêu cầu nhiều đường chuyền. Dung sai chặt chẽ có thể yêu cầu các bước hoàn thiện bổ sung. Tất cả những điều này làm tăng thời gian và chi phí gia công.
Dung sai và hoàn thiện bề mặt
Dung sai chặt chẽ hơn và bề mặt hoàn thiện mịn hơn đòi hỏi phải lựa chọn máy cẩn thận, giám sát tình trạng dụng cụ và đôi khi cần thêm thời gian kiểm tra. Trên VMC, việc đạt được dung sai chung ±0,1 mm thường rất đơn giản. Để đạt được ±0,025 mm trên các kích thước tới hạn thường đòi hỏi nhiều điều kiện được kiểm soát hơn và có thể làm tăng chi phí.
Số lượng thiết lập
Mỗi lần một bộ phận phải được định vị lại, thời gian thiết lập, chi phí cố định và rủi ro căn chỉnh sẽ tăng lên. Thiết kế các bộ phận có thể được gia công trong một hoặc hai thiết lập trên VMC là mục tiêu thực tế của DFM. Đối với các bộ phận yêu cầu tính năng trên năm hoặc sáu mặt, có thể cần máy 5 trục hoặc một loạt thiết lập VMC với đồ gá chính xác.
Hướng dẫn thực hành để chọn đối tác gia công VMC
Khi chọn nhà cung cấp linh kiện gia công VMC, hãy cân nhắc những điểm này:
- Kiểm kê máy và khả năng: Xác nhận phạm vi công việc có sẵn, RPM của trục chính và công suất của bộ thay dao.
- Kinh nghiệm với vật liệu của bạn: Một số cửa hàng có nhiều kinh nghiệm hơn với nhôm, một số khác với thép không gỉ hoặc nhựa kỹ thuật.
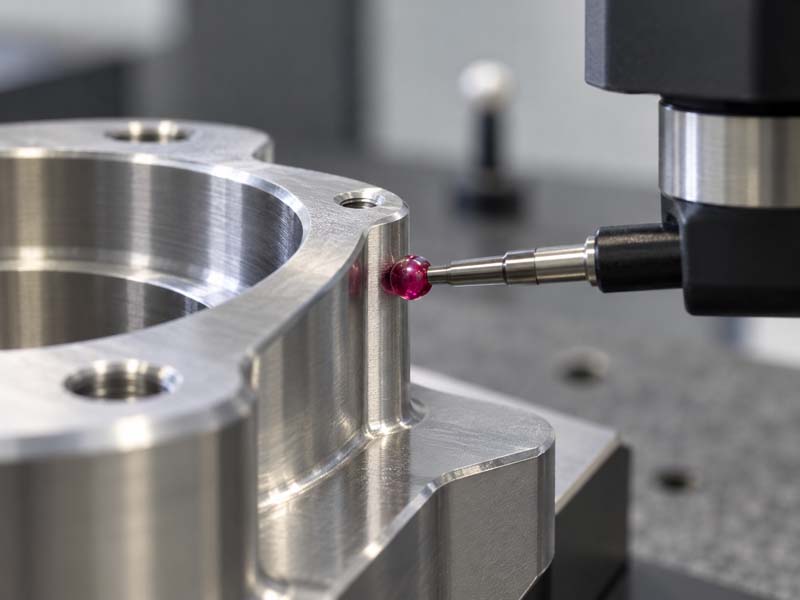
- Năng lực kiểm tra chất lượng: Nhà cung cấp có máy CMM, máy đo chiều cao, máy đo độ nhám bề mặt không? Điều này là cần thiết để xác minh các kích thước quan trọng.
- Hỗ trợ kỹ thuật: Một đối tác tốt sẽ xem xét bản vẽ của bạn và đề xuất các cải tiến DFM trước khi sản xuất.
- Giao tiếp và phản hồi: Đối với các bộ phận tùy chỉnh, phản hồi nhanh chóng về khả năng sản xuất và thời gian thực hiện là rất có giá trị.
Tại Gia công chính xác Hongke , nhóm kỹ thuật của chúng tôi đánh giá từng bản vẽ bộ phận để xác định quy trình phù hợp nhất. Nhiều bộ phận lăng trụ rất phù hợp với sản xuất VMC. Đối với hình học phức tạp hơn, chúng tôi cũng cung cấp Gia công CNC 5 trục . Chúng tôi khuyên bạn nên thảo luận sớm các yêu cầu về hình học, vật liệu và dung sai bộ phận của mình để tối ưu hóa phương pháp gia công.
Những cân nhắc cuối cùng dành cho kỹ sư và người mua
Trung tâm gia công đứng không phải là giải pháp phổ quát nhưng nó là lựa chọn phù hợp cho phần lớn các bộ phận được gia công tùy chỉnh. Hiểu được khả năng và hạn chế của nó giúp bạn thiết kế các bộ phận tốt hơn, nhận được báo giá chính xác hơn và chọn đối tác sản xuất phù hợp.
Khi chuẩn bị bản vẽ cho gia công VMC, hãy bao gồm cấp vật liệu, dung sai tới hạn, yêu cầu về độ bóng bề mặt và định nghĩa rõ ràng về mốc. Mô hình CAD 3D giúp xưởng trực quan hóa bộ phận, nhưng bản vẽ 2D có dung sai được đánh dấu chính xác vẫn cần thiết để kiểm soát chất lượng.
Nếu bạn đang đánh giá một nhà cung cấp cho công việc VMC, hãy hỏi về khả năng chịu đựng điển hình của họ, cách họ xử lý các bộ phận có thành mỏng và họ sử dụng thiết bị kiểm tra nào. Nhà cung cấp đặt câu hỏi về bản vẽ của bạn trong giai đoạn báo giá thường là nhà cung cấp hiểu rõ quy trình gia công.
Để biết thêm thông tin về quy trình gia công và hướng dẫn thiết kế, hãy khám phá Hướng dẫn kỹ thuật . Nếu bạn có một phần sẵn sàng để báo giá, liên hệ với nhóm của chúng tôi để thảo luận về dự án của bạn