
Когда инженер или покупатель оценивает обработку новой детали на станке с ЧПУ, тип станка часто является одним из первых решений. Среди наиболее широко используемых конфигураций – вертикальный обрабатывающий центр (VMC). Это «рабочая лошадка» в мастерских по всему миру, обычно используемая для фрезерования, сверления, нарезания резьбы и растачивания призматических деталей.
В этом руководстве объясняется, что такое VMC, чем он отличается от других типов обрабатывающих центров, что влияет на стоимость и качество обработки, а также что инженеры и покупатели должны учитывать при планировании деталей для производства VMC. Цель — помочь вам принять обоснованные решения независимо от того, проектируете ли вы деталь или выбираете партнера по обработке.
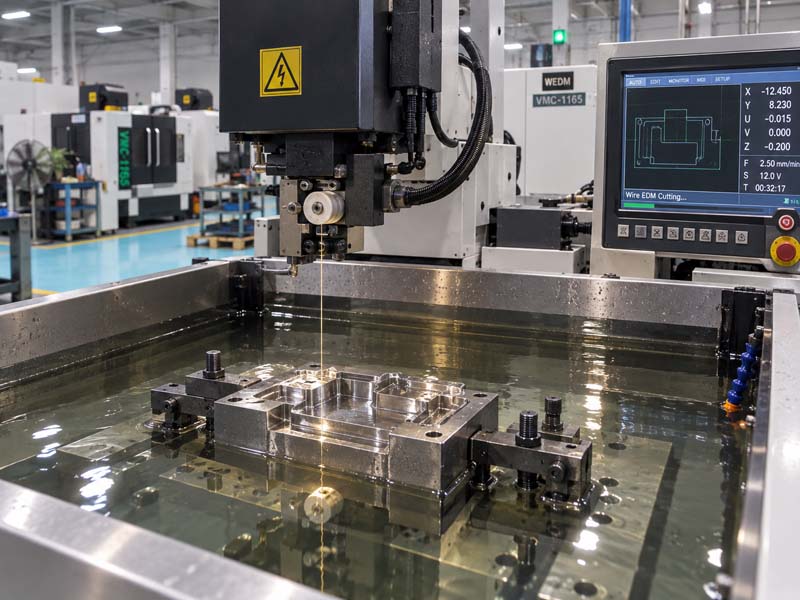
Что такое вертикальный обрабатывающий центр?
Вертикальный обрабатывающий центр — это станок с ЧПУ, в котором ось шпинделя ориентирована вертикально. Режущий инструмент приближается к заготовке сверху, в то время как заготовка обычно зажимается на горизонтальном рабочем столе, который перемещается по осям X и Y. Шпиндельная головка обычно перемещается по оси Z, хотя в некоторых конструкциях стол также перемещается по оси Z.
Эта конфигурация хорошо подходит для деталей, требующих:
- Фрезерование плоских поверхностей, пазов и карманов
- Просверленные и нарезанные отверстия на верхней грани
- Полости от мелкой до средней глубины
- Скорость съема материала от умеренной до высокой
- Жесткие конструкции для стали, нержавеющей стали, алюминия и конструкционных пластмасс.
Большинство VMC являются трехосными машинами. Рабочий стол перемещается по осям X и Y, а шпиндель — по Z. Эта трехосная конфигурация является наиболее распространенной и часто наиболее экономичной для призматических деталей, не требующих поднутрений или сложных угловых элементов.
VMC против HMC против 5-осевой обработки
Понимание того, чем вертикальный обрабатывающий центр отличается от других конфигураций, поможет выбрать правильный процесс для вашей детали.
VMC против горизонтального обрабатывающего центра (HMC)
Горизонтальный обрабатывающий центр имеет шпиндель, ориентированный горизонтально. Заготовка монтируется на вращающемся поддоне, что позволяет режущему инструменту получать доступ к нескольким граням детали за одну установку. HMC обычно дороже, чем VMC, но дают преимущества при обработке сложных деталей коробчатой формы, требующих механической обработки с нескольких сторон.
Для большинства призматических деталей, требующих обработки только одной или двух сторон, VMC является более практичным и экономичным выбором. Такие детали, как фланцы, корпуса, кронштейны, пластины и крышки, обычно обрабатываются на станках VMC. Эвакуация стружки также лучше осуществляется на станках VMC, поскольку сила тяжести тянет стружку вниз, в сторону от зоны резания.
VMC против 5-осевой обработки
В 5-осевых обрабатывающих центрах добавлены оси вращения, позволяющие режущему инструменту приближаться к заготовке практически с любого направления. Это необходимо для изделий сложной геометрии, таких как рабочие колеса, лопатки турбин и компоненты аэрокосмических конструкций.
Стандартный трехосный VMC не может наклонять инструмент. Если ваша деталь имеет элементы на нескольких наклонных гранях, составные углы с жесткими допусками или глубокие полости, требующие длинных инструментов, может потребоваться 5-осевой станок или подход с несколькими настройками на 3-осном VMC. Однако для большинства инженерных компонентов достаточно хорошо спланированной трехосной установки VMC.
Ключевые инженерные аспекты обработки VMC
Когда деталь проектируется для вертикального обрабатывающего центра, несколько факторов определяют, будет ли обработка простой или проблематичной.
Рабочий конверт и размер стола
Рабочий диапазон VMC определяет максимальный размер детали, которую можно обрабатывать. Общие размеры столов варьируются от 600 х 400 мм до 2000 х 1000 мм. Важно заранее предоставить конверт детали своему партнеру по обработке, чтобы он мог подтвердить посадку и зазор инструмента.
Мощность шпинделя и крутящий момент
Мощность шпинделя влияет на скорость съема материала. Обработка стали и нержавеющей стали требует более высокого крутящего момента при более низких оборотах, тогда как алюминий можно обрабатывать на более высоких скоростях с умеренной мощностью. При выборе детали учитывайте, требуют ли размеры материала и элементов большого съема металла. Например, глубокие карманы в инструментальной стали требуют жесткого шпинделя и соответствующего крутящего момента.
Доступ к инструменту и перемещение по оси Z
Вертикальные обрабатывающие центры имеют перемещение по оси Z, которое ограничивает максимальную длину инструмента, который может войти в полость. Если деталь имеет глубокие карманы с небольшими внутренними углами, могут потребоваться инструменты с большой досягаемостью. Более длинные инструменты вызывают большее отклонение и вибрацию, что может повлиять на качество поверхности и точность размеров. Обсуждение глубины кармана и внутренних радиусов с группой обработки помогает избежать проблем.
Крепление и количество установов
VMC обычно обрабатывает верхнюю грань и элементы, доступные сверху. Если элементы существуют по бокам или снизу, деталь необходимо переместить. Каждая дополнительная настройка создает потенциал для накопления допусков. Разработка базовых данных, обеспечивающих последовательное перемещение и, где это возможно, сокращение количества настроек, повышает точность и снижает затраты.
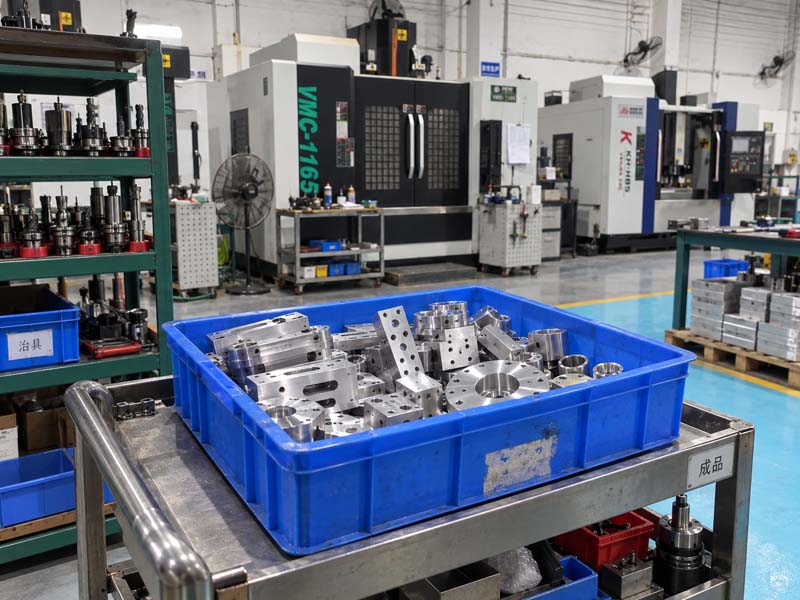
Общие применения обработки VMC
Вертикальные обрабатывающие центры используются во многих отраслях промышленности для изготовления широкого спектра деталей. Типичные области применения включают в себя:
- Рамы и основания машин
- Кронштейны, фланцы и пластины
- Корпуса и корпуса
- Крепления и приспособления
- Компоненты автоматизации и оборудования
- Полости и вставки пресс-форм
- Прототипы и детали мелкосерийного производства
Для деталей, изготовленных по индивидуальному заказу, которые вписываются в рамки станка и не требуют многоосевой обработки, обработка VMC часто является наиболее экономичным и широко доступным вариантом.
Что влияет на стоимость обработки VMC?
С точки зрения закупок понимание факторов затрат помогает оценить предложения и оптимизировать проекты.
Почасовая ставка машины
У VMC обычно более низкие почасовые ставки, чем у 5-осевых станков или HMC. Однако необходимо также учитывать время программирования, время настройки и стоимость крепления. Простые детали, которые можно быстро запрограммировать и обработать за один установ, обеспечивают минимальную стоимость детали.
Удаление материала и время цикла
Время цикла зависит от объема удаляемого материала, количества смен инструмента и параметров резания. Твердые материалы снижают скорость резания. Глубокие карманы требуют нескольких проходов. Жесткие допуски могут потребовать дополнительных чистовых проходов. Все это увеличивает время и стоимость обработки.
Допуск и качество поверхности
Более жесткие допуски и более качественная обработка поверхности требуют тщательного выбора станка, контроля состояния инструмента, а иногда и дополнительного времени на проверку. На VMC обычно легко добиться общего допуска ±0,1 мм. Достижение ±0,025 мм на критических размерах часто требует более контролируемых условий и может увеличить стоимость.
Количество установок
Каждый раз, когда деталь необходимо перемещать, время наладки, стоимость крепления и риск выравнивания увеличиваются. Проектирование деталей, которые можно обрабатывать за один или два установа на станке VMC, является практической целью DFM. Для деталей, требующих пяти- или шестигранных элементов, может потребоваться 5-осевой станок или серия установок VMC с прецизионными приспособлениями.
Практическое руководство по выбору партнера по обработке VMC
При выборе поставщика деталей, обработанных VMC, учитывайте следующие моменты.:
- Инвентаризация и возможности станка: подтвердите доступный рабочий диапазон, частоту вращения шпинделя и мощность устройства смены инструмента.
- Опыт работы с вашим материалом: некоторые магазины имеют больший опыт работы с алюминием, другие — с нержавеющей сталью или конструкционными пластиками.
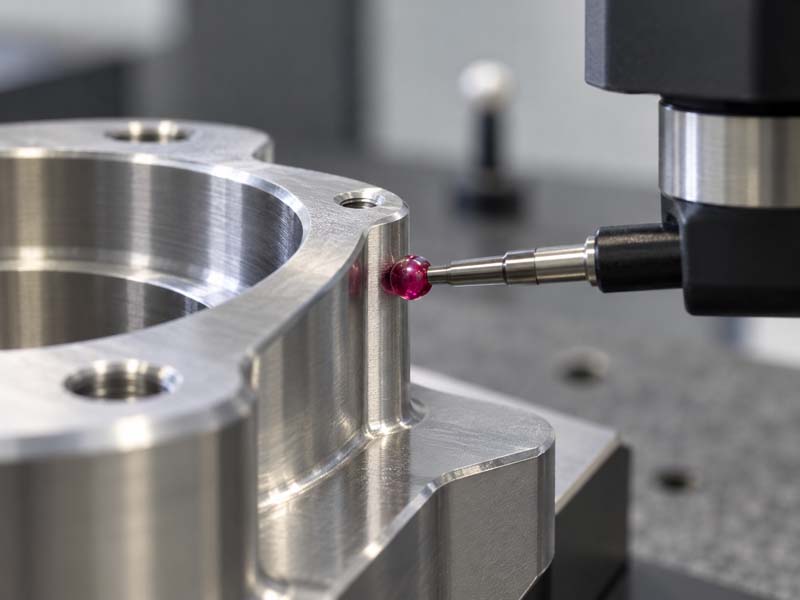
- Возможность проверки качества: есть ли у поставщика КИМ, измерители высоты и тестеры шероховатости поверхности? Это необходимо для проверки критических размеров.
- Инженерная поддержка: хороший партнер просматривает ваш чертеж и предлагает улучшения DFM перед началом производства.
- Коммуникация и оперативность. Для нестандартных деталей ценна быстрая обратная связь по технологичности и времени выполнения заказа.
В Прецизионная обработка Хунке Наша команда инженеров оценивает чертеж каждой детали, чтобы определить наиболее подходящий процесс. Многие призматические детали хорошо подходят для производства VMC. Для более сложной геометрии мы также предлагаем 5-осевая обработка с ЧПУ . Мы рекомендуем заранее обсудить требования к геометрии детали, материалу и допускам, чтобы оптимизировать подход к обработке.
Заключительные замечания для инженеров и покупателей
Вертикальный обрабатывающий центр не является универсальным решением, но это правильный выбор для очень большого процента деталей, обрабатываемых по индивидуальному заказу. Понимание его возможностей и ограничений поможет вам разрабатывать более качественные детали, получать более точные расценки и выбирать подходящего партнера-производителя.
При подготовке чертежа для обработки VMC укажите марку материала, критические допуски, требования к качеству поверхности и четкое определение исходных данных. 3D-модель CAD помогает цеху визуализировать деталь, но 2D-чертеж с правильно отмеченными допусками остается важным для контроля качества.
Если вы оцениваете поставщика для работы VMC, спросите об их типичных допусках, о том, как они обрабатывают тонкостенные детали и какое контрольное оборудование они используют. Поставщик, который задает вопросы о вашем чертеже на этапе составления предложения, обычно хорошо разбирается в процессе обработки.
Для получения дополнительной информации о процессах обработки и руководствах по проектированию изучите наш Технические руководства . Если у вас есть деталь, готовая к расценкам, свяжитесь с нашей командой чтобы обсудить ваш проект.