
当工程师或买家评估新零件的 CNC 加工时,机器类型通常是最早的决定之一。最广泛使用的配置之一是立式加工中心 (VMC)。它是世界各地商店的主力,通常用于棱柱形零件的铣削、钻孔、攻丝和镗孔操作。
本指南解释了 VMC 是什么、它与其他加工中心类型相比如何、影响加工成本和质量的因素以及工程师和买家在规划 VMC 生产零件时应考虑的事项。目标是帮助您做出明智的决策,无论您是设计零件还是选择加工合作伙伴。
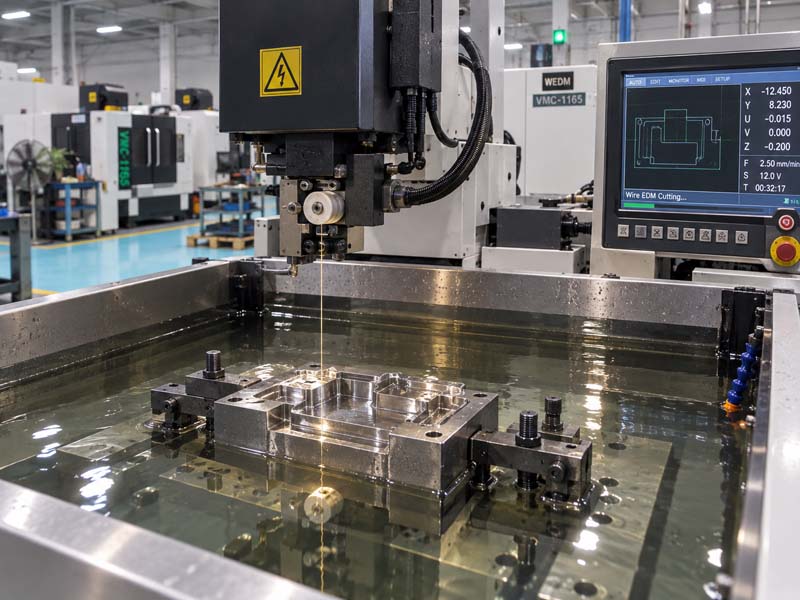
什么是立式加工中心?
立式加工中心是主轴轴线垂直定向的数控机床。切削刀具从上方接近工件,而工件通常被夹紧在沿 X 轴和 Y 轴移动的水平工作台上。主轴头通常沿 Z 轴移动,但有些设计也沿 Z 轴移动工作台。
此配置非常适合需要的零件:
- 平面、槽和型腔的铣削
- 在顶面上钻孔和攻丝
- 浅至中等深度的空腔
- 中等到高材料去除率
- 适用于钢、不锈钢、铝和工程塑料的刚性设置
大多数VMC 都是三轴机器。工作台在 X 和 Y 方向移动,而主轴在 Z 方向移动。对于不需要底切或复杂角度特征的棱柱形零件,这种三轴配置是最常见且通常最具成本效益的。
VMC、HMC、5 轴加工
了解立式加工中心与其他配置的比较有助于为您的零件选择正确的工艺。
VMC 与卧式加工中心 (HMC)
卧式加工中心具有水平定向的主轴。工件安装在可旋转的托盘上,使切削刀具能够在一次安装中接触到零件的多个面。 HMC 通常比 VMC 更昂贵,但对于需要进行多面加工的复杂盒形零件来说具有优势。
对于大多数只需要在一个或两个面上进行加工的棱柱形零件,VMC 是更实用、更经济的选择。法兰、外壳、支架、板和盖等零件通常在 VMC 上加工。 VMC 上的排屑效果也更好,因为重力会将切屑向下拉,远离切削区域。
VMC 与 5 轴加工
5 轴加工中心增加了旋转轴,使切削刀具几乎可以从任何方向接近工件。这对于叶轮、涡轮叶片和航空航天结构部件等复杂的几何形状是必要的。
标准三轴 VMC 无法倾斜工具。如果您的零件具有多个倾斜面、紧公差复合角度或需要长刀具的深腔特征,则可能需要 5 轴机床或 3 轴 VMC 上的多设置方法。然而,对于大多数工程组件来说,精心规划的三轴 VMC 设置就足够了。
VMC 加工的关键工程考虑因素
当为立式加工中心设计零件时,有几个因素决定加工是否简单或有问题。
工作范围和工作台尺寸
VMC 的工作范围定义了可加工的最大零件尺寸。常见的工作台尺寸范围为 600 x 400 毫米至 2000 x 1000 毫米。尽早向您的加工合作伙伴提供零件包络非常重要,以便他们可以确认配合和刀具间隙。
主轴功率及扭矩
主轴功率影响材料去除率。加工钢和不锈钢需要在较低的转速下获得较高的扭矩,而铝可以在中等功率下以较高的速度加工。指定零件时,请考虑材料和特征尺寸是否需要高金属去除率。例如,工具钢的深型腔需要刚性主轴和足够的扭矩。
工具访问和 Z 轴行程
立式加工中心的 Z 轴行程限制了可进入型腔的最大刀具长度。如果零件具有深型腔和小内角,则可能需要长距离刀具。较长的刀具会产生更多的偏转和振动,从而影响表面光洁度和尺寸精度。与加工团队讨论型腔深度和内半径有助于避免问题。
工件夹具和安装数量
VMC 通常加工顶面和可从上方操作的特征。如果侧面或底部存在特征,则必须重新定位零件。每个额外的设置都会带来公差叠加的可能性。设计允许一致重新定位的基准,并在可能的情况下减少设置数量,提高准确性并降低成本。
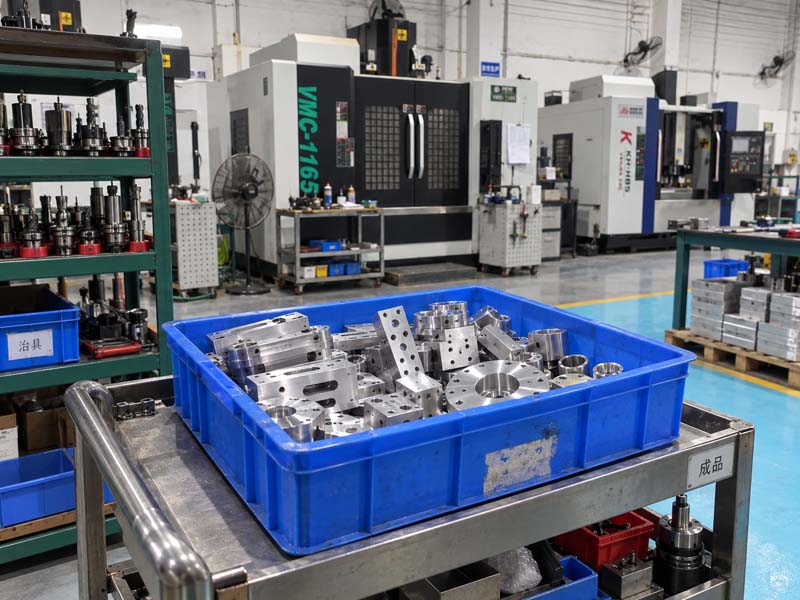
VMC加工的常见应用
立式加工中心在许多行业中用于加工各种零件。典型应用包括:
- 机器框架和底座
- 支架、法兰和板
- 外壳和外壳
- 固定装置和夹具
- 自动化及设备组件
- 模具型腔和镶件
- 原型和小批量生产零件
对于适合机器范围且不需要多轴功能的定制加工零件,VMC 加工通常是最具成本效益且广泛使用的选择。
什么影响VMC加工成本?
从采购的角度来看,了解成本驱动因素有助于评估报价和优化设计。
机器每小时费率
VMC 的小时费率通常低于 5 轴机器或 HMC。然而,还必须考虑编程时间、设置时间和夹具成本。可以快速编程并在一次设置中加工的简单零件可提供最低的每个零件成本。
材料去除和周期时间
循环时间取决于要去除的材料量、换刀次数以及切削参数。硬质材料会降低切削速度。资金雄厚需要多次通过。严格的公差可能需要额外的精加工道次。所有这些都会增加加工时间和成本。
公差和表面光洁度
更严格的公差和更精细的表面光洁度需要仔细选择机器、监测工具状况,有时还需要额外的检查时间。在 VMC 上,实现 ±0.1 mm 的一般公差通常很简单。在关键尺寸上实现 ±0.025 mm 通常需要更多受控条件,并且可能会增加成本。
设置数量
每次必须重新定位零件时,设置时间、夹具成本和对准风险都会增加。设计可在 VMC 上通过一次或两次设置进行加工的零件是一个实际的 DFM 目标。对于需要五个或六个面特征的零件,可能需要一台 5 轴机器或一系列带有精密夹具的 VMC 设置。
选择 VMC 加工合作伙伴的实用指南
选择 VMC 加工零件的供应商时,请考虑以下几点:
- 机器库存和能力:确认可用的工作范围、主轴转速和换刀装置容量。
- 使用材料的经验:有些商店对铝更有经验,另一些则对不锈钢或工程塑料更有经验。
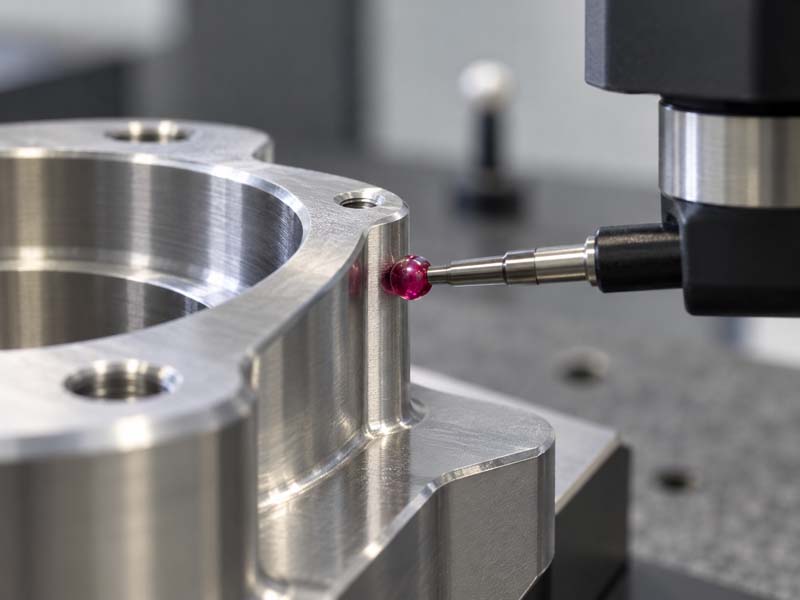
- 质量检验能力:供应商是否有三坐标、高度规、表面粗糙度测试仪?这对于验证关键尺寸至关重要。
- 工程支持:好的合作伙伴会在生产前审查您的图纸并提出 DFM 改进建议。
- 沟通和响应能力:对于定制零件,可制造性和交货时间的快速反馈非常有价值。
在 鸿科精密机械,我们的工程团队评估每个零件图以确定最合适的工艺。许多棱柱形零件非常适合 VMC 生产。对于更复杂的几何形状,我们还提供 5轴数控加工。我们建议尽早讨论您的零件几何形状、材料和公差要求,以优化加工方法。
工程师和买家的最终考虑因素
立式加工中心不是通用解决方案,但对于很大一部分定制加工零件来说,它是正确的选择。了解其功能和限制有助于您设计更好的零件、获得更准确的报价并选择合适的制造合作伙伴。
准备 VMC 加工图纸时,请包括材料等级、关键公差、表面光洁度要求以及清晰的基准定义。 3D CAD 模型可帮助车间可视化零件,但具有正确标记公差的 2D 图纸对于质量控制仍然至关重要。
如果您正在评估 VMC 工作的供应商,请询问他们的典型公差能力、他们如何处理薄壁零件以及他们使用什么检测设备。在报价阶段询问您的图纸问题的供应商通常是非常了解加工工艺的供应商。