
エンジニアやバイヤーが新しい部品の CNC 加工を評価する場合、多くの場合、マシンのタイプが最も早い段階で決定されます。最も広く使用されている構成の 1 つは、立形マシニング センター (VMC) です。これは世界中の工場で主力製品であり、角柱部品のフライス加工、穴あけ、タップ加工、穴あけ作業によく使用されます。
このガイドでは、VMC とは何か、他のタイプのマシニング センターとの比較、加工コストと品質に与える影響、VMC 生産用の部品を計画する際にエンジニアとバイヤーが考慮すべきことについて説明します。目的は、部品を設計する場合でも、加工パートナーを選択する場合でも、情報に基づいた意思決定を支援することです。
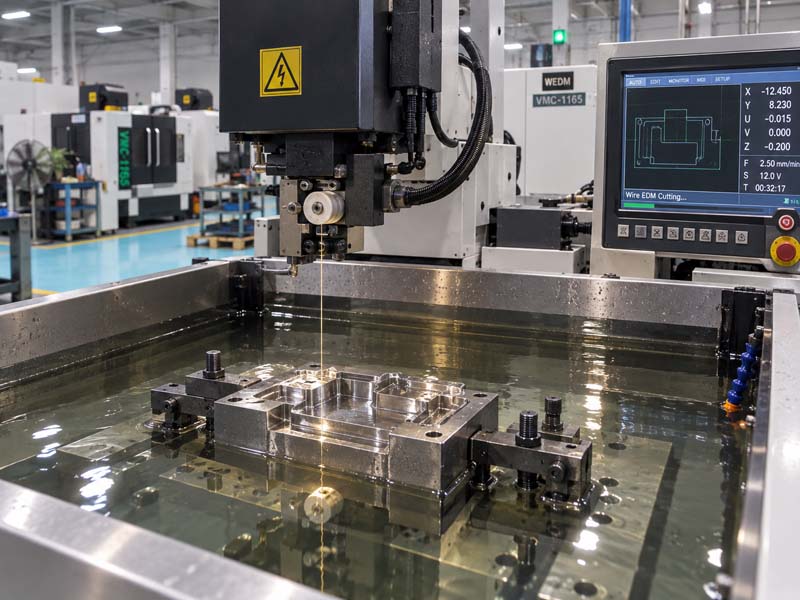
立形マシニングセンタとは何ですか?
立形マシニングセンタは、主軸軸が垂直に配置された CNC 工作機械です。切削工具は上からワークピースにアプローチしますが、ワークピースは通常、X 軸と Y 軸に移動する水平なワークテーブルにクランプされています。通常、主軸ヘッドは Z 軸に移動しますが、一部の設計ではテーブルも Z 軸に移動します。
この構成は、必要な部品に適しています。:
- 平面、溝、ポケットのフライス加工
- 上面のドリル穴とタップ穴
- 浅いから中程度の深さの空洞
- 中程度から高い材料除去率
- スチール、ステンレススチール、アルミニウム、エンジニアリングプラスチック向けの堅牢なセットアップ
ほとんどの VMC は 3 軸マシンです。ワークテーブルは X と Y に移動し、スピンドルは Z に移動します。この 3 軸構成は最も一般的であり、アンダーカットや複雑な角度のフィーチャを必要としない角柱部品の場合、最もコスト効果が高い場合が多いです。
VMC 対 HMC 対 5 軸加工
立形マシニング センターが他の構成とどのように比較されるかを理解することは、部品に適切なプロセスを選択するのに役立ちます。
VMC と横型マシニング センター (HMC)
横形マシニングセンタは主軸が水平に設置されています。ワークピースは回転するパレットに取り付けられ、切削工具が 1 回のセットアップでパーツの複数の面にアクセスできるようになります。 HMC は通常、VMC より高価ですが、複数の側面に機械加工が必要な複雑な箱形の部品には利点があります。
1 つまたは 2 つの面のみでの作業が必要なほとんどの角柱部品の場合、VMC はより実用的で経済的な選択肢です。フランジ、ハウジング、ブラケット、プレート、カバーなどの部品は通常、VMC で機械加工されます。 VMC では、重力によって切りくずが切削ゾーンから下方に引っ張られるため、切りくずの排出も向上します。
VMC vs. 5 軸加工
5 軸マシニング センターには回転軸が追加され、切削工具がほぼあらゆる方向からワークピースにアプローチできるようになります。これは、インペラ、タービンブレード、航空宇宙構造部品などの複雑な形状に必要です。
標準の 3 軸 VMC はツールを傾けることができません。部品に複数の角度のある面、公差が厳しい複合角、または長い工具を必要とする深いキャビティのフィーチャがある場合は、5 軸加工機または 3 軸 VMC のマルチセットアップ アプローチが必要になる場合があります。ただし、ほとんどのエンジニアリング コンポーネントでは、綿密に計画された 3 軸 VMC セットアップで十分です。
VMC 加工に関する主要なエンジニアリング上の考慮事項
部品が立形マシニング センター用に設計される場合、加工が簡単か問題が発生するかは、いくつかの要因によって決まります。
作業範囲とテーブルのサイズ
VMC の作業範囲によって、機械加工できる最大部品サイズが定義されます。一般的なテーブルのサイズは 600 x 400 mm から 2000 x 1000 mm までです。部品エンベロープを加工パートナーに早めに提供して、フィット感と工具クリアランスを確認できるようにすることが重要です。
スピンドルの出力とトルク
スピンドルの出力は材料の除去速度に影響します。鋼やステンレス鋼の加工には、より低い RPM で高いトルクが必要ですが、アルミニウムは適度な出力で高速で加工できます。部品を指定するときは、材料とフィーチャーのサイズで大量の金属除去が必要かどうかを考慮してください。たとえば、工具鋼の深いポケットには、剛性のあるスピンドルと適切なトルクが必要です。
ツールアクセスとZ軸移動
立形マシニング センターには Z 軸の移動距離があり、キャビティに入ることができる工具の最大長が制限されます。部品に深いポケットがあり、内側の角が小さい場合は、リーチの長い工具が必要になる場合があります。工具が長いとたわみや振動が大きくなり、表面仕上げや寸法精度に影響を与える可能性があります。ポケットの深さと内部半径について機械加工チームと話し合うと、問題を回避できます。
ワーク保持力と段取り回数
VMC は通常、上面と上からアクセスできる機能を機械加工します。フィーチャーが側面または底面に存在する場合、パーツの位置を変更する必要があります。セットアップを追加するたびに、公差が積み重なる可能性が生じます。一貫した再配置を可能にし、可能であればセットアップの数を減らすデータムを設計すると、精度が向上し、コストが削減されます。
VMC 加工の一般的な用途
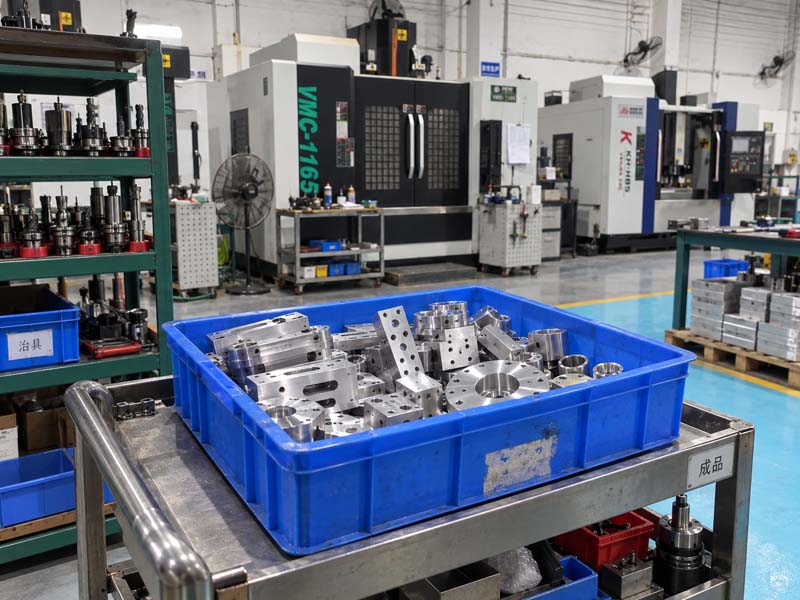
立形マシニング センターは、さまざまな業界でさまざまな部品に使用されています。代表的なアプリケーションには次のものがあります。:
- 機械フレームとベース
- ブラケット、フランジ、プレート
- ハウジングとエンクロージャ
- 治具・治具
- オートメーションおよび機器コンポーネント
- 金型キャビティとインサート
- 試作および少量生産部品
機械の範囲内に収まり、多軸機能を必要としないカスタム機械加工部品の場合、多くの場合、VMC 機械加工が最もコスト効率が高く、広く利用可能なオプションとなります。
VMC の加工コストに影響するものは何ですか?
調達の観点から見ると、コスト要因を理解することは、見積もりの評価と設計の最適化に役立ちます。
機械の時給
VMC は通常、5 軸機械や HMC よりも時給が低くなります。ただし、プログラミング時間、セットアップ時間、治具のコストも考慮する必要があります。迅速にプログラムして 1 回のセットアップで加工できるシンプルな部品は、部品あたりのコストが最も低くなります。
材料の除去とサイクルタイム
サイクル時間は、除去する材料の量、工具交換の回数、および切削パラメータによって異なります。硬い材料は切断速度を低下させます。深いポケットには複数のパスが必要です。公差が厳しい場合は、追加の仕上げパスが必要になる場合があります。これらすべてにより、加工時間とコストが増加します。
公差と表面仕上げ
公差を厳しくし、表面仕上げをより細かくするには、慎重な機械の選択、工具の状態の監視、そして場合によっては追加の検査時間が必要になります。 VMC では、通常、±0.1 mm の一般公差を達成するのは簡単です。重要な寸法で ±0.025 mm を達成するには、多くの場合、より制御された条件が必要となり、コストが増加する可能性があります。
セットアップ数
部品の位置を変更する必要があるたびに、セットアップ時間、治具コスト、位置合わせのリスクが増加します。 VMC 上で 1 つまたは 2 つのセットアップで加工できる部品を設計することが、DFM の実際的な目標です。 5 つまたは 6 つの面のフィーチャーを必要とする部品の場合は、5 軸機械または精密治具を備えた一連の VMC セットアップが必要になる場合があります。
VMC 加工パートナーを選択するための実践的なガイド
VMC 加工部品のサプライヤーを選択するときは、次の点を考慮してください。:
- 機械の在庫と機能: 利用可能な作業範囲、主軸 RPM、およびツール チェンジャーの能力を確認します。
- 素材に関する経験: アルミニウムの経験が豊富なショップもあれば、ステンレス鋼やエンジニアリング プラスチックの経験が豊富なショップもあります。
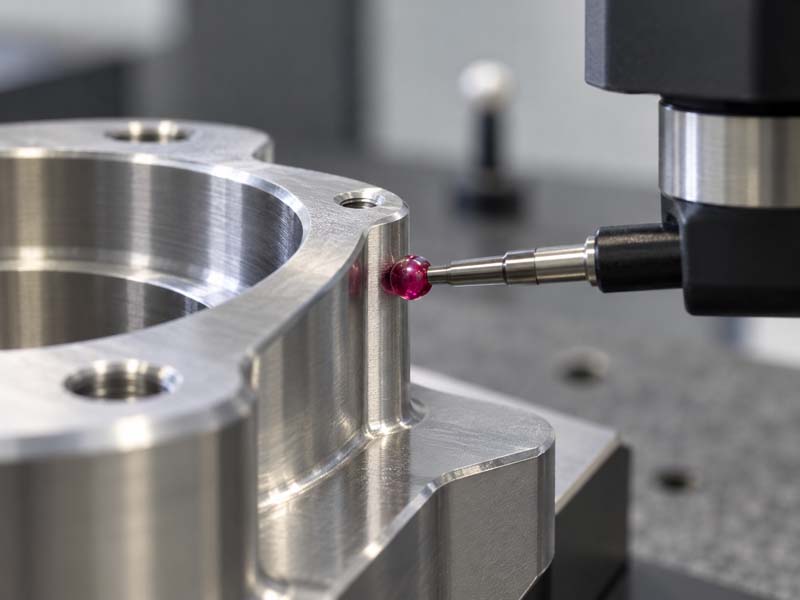
- 品質検査能力: サプライヤーは CMM、高さゲージ、表面粗さ検査機を備えていますか?これは重要な寸法を検証するために不可欠です。
- エンジニアリング サポート: 優れたパートナーが図面をレビューし、生産前に DFM の改善を提案します。
- コミュニケーションと応答性: カスタム部品の場合、製造可能性とリードタイムに関する迅速なフィードバックは貴重です。
で ホンケ精密機械加工、当社のエンジニアリングチームは各部品の図面を評価し、最適なプロセスを決定します。多くの角柱部品は VMC の製造に適しています。より複雑な形状については、 5軸CNC加工。加工アプローチを最適化するために、部品の形状、材料、公差の要件について早めに話し合うことをお勧めします。
エンジニアとバイヤーのための最終考慮事項
立形マシニング センターは万能のソリューションではありませんが、カスタム機械加工部品の大部分にとっては正しい選択です。その機能と制限を理解することは、より優れた部品を設計し、より正確な見積もりを取得し、適切な製造パートナーを選択するのに役立ちます。
VMC 加工用の図面を作成するときは、材料グレード、重要な公差、表面仕上げ要件、およびデータムの明確な定義を含めます。 3D CAD モデルは工場で部品を視覚化するのに役立ちますが、公差が適切にマークされた 2D 図面は依然として品質管理に不可欠です。
VMC 作業のサプライヤーを評価している場合は、そのサプライヤーの標準的な公差能力、薄肉部品の処理方法、使用している検査装置について尋ねてください。見積段階で図面について質問をしてくれるサプライヤーは、通常、加工プロセスをよく理解しているサプライヤーです。
機械加工プロセスと設計ガイドラインの詳細については、当社の テクニカルガイド。お見積り可能な部品をお持ちの場合は、 私たちのチームに連絡してください あなたのプロジェクトについて話し合うために。