
Lorsqu'un ingénieur ou un acheteur évalue l'usinage CNC d'une nouvelle pièce, le type de machine est souvent l'une des premières décisions. Parmi les configurations les plus utilisées figure le centre d’usinage vertical (VMC). C'est un outil de travail dans les ateliers du monde entier, couramment utilisé pour les opérations de fraisage, de perçage, de taraudage et d'alésage sur des pièces prismatiques.
Ce guide explique ce qu'est un VMC, comment il se compare à d'autres types de centres d'usinage, ce qui affecte le coût et la qualité de l'usinage, et ce que les ingénieurs et les acheteurs doivent prendre en compte lors de la planification de pièces pour la production de VMC. L'objectif est de vous aider à prendre des décisions éclairées, que vous conceviez une pièce ou que vous sélectionniez un partenaire d'usinage.
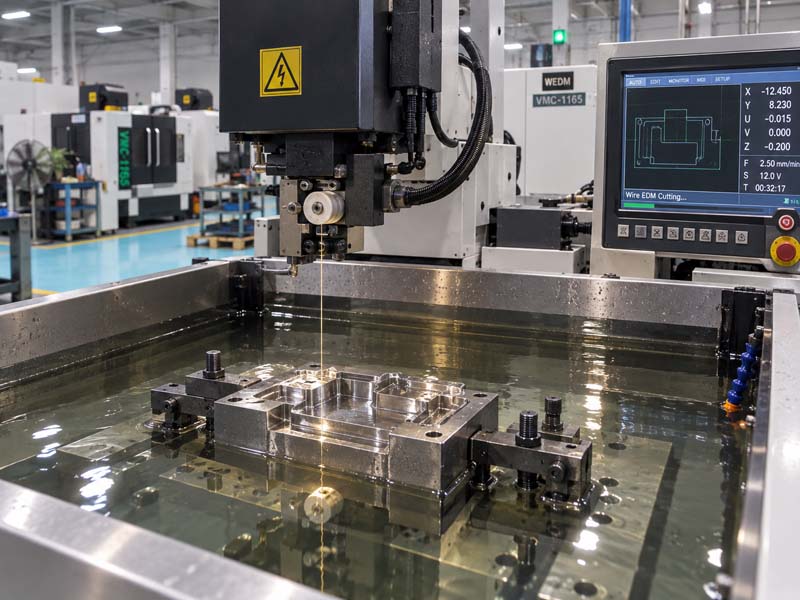
Qu'est-ce qu'un centre d'usinage vertical ?
Un centre d'usinage vertical est une machine-outil CNC dont l'axe de broche est orienté verticalement. L'outil de coupe s'approche de la pièce par le haut, tandis que la pièce est généralement serrée sur une table de travail horizontale qui se déplace dans les axes X et Y. La tête de broche se déplace généralement sur l'axe Z, bien que certaines conceptions déplacent également la table sur Z.
Cette configuration est bien adaptée aux pièces qui nécessitent:
- Fraisage de surfaces planes, de rainures et de poches
- Trous percés et taraudés sur la face supérieure
- Cavités peu profondes à moyennement profondes
- Taux d’enlèvement de matière modérés à élevés
- Installations rigides pour l'acier, l'acier inoxydable, l'aluminium et les plastiques techniques
La plupart des VMC sont des machines à trois axes. La table de travail se déplace en X et Y, tandis que la broche se déplace en Z. Cette configuration à trois axes est la plus courante et souvent la plus rentable pour les pièces prismatiques qui ne nécessitent pas de contre-dépouilles ou de caractéristiques angulaires complexes.
VMC contre HMC contre usinage 5 axes
Comprendre comment un centre d'usinage vertical se compare à d'autres configurations aide à sélectionner le processus approprié pour votre pièce.
VMC vs centre d'usinage horizontal (HMC)
Un centre d'usinage horizontal possède une broche orientée horizontalement. La pièce à usiner est montée sur une palette qui tourne, permettant à l'outil de coupe d'accéder à plusieurs faces de la pièce en une seule configuration. Les HMC sont généralement plus chers que les VMC, mais offrent des avantages pour les pièces complexes en forme de boîte nécessitant un usinage sur plusieurs côtés.
Pour la plupart des pièces prismatiques nécessitant un travail sur une ou deux faces seulement, une VMC constitue le choix le plus pratique et le plus économique. Les pièces telles que les brides, les boîtiers, les supports, les plaques et les couvercles sont généralement usinées sur les VMC. L'évacuation des copeaux est également meilleure sur une VMC car la gravité tire les copeaux vers le bas, loin de la zone de coupe.
VMC vs usinage 5 axes
Les centres d'usinage à 5 axes ajoutent des axes de rotation, permettant à l'outil de coupe d'approcher la pièce dans pratiquement toutes les directions. Cela est nécessaire pour les géométries complexes telles que les roues à aubes, les aubes de turbine et les composants structurels aérospatiaux.
Une VMC à trois axes standard ne peut pas incliner l'outil. Si votre pièce présente des caractéristiques sur des faces à angles multiples, des angles composés à tolérance serrée ou des cavités profondes nécessitant des outils longs, une machine à 5 axes ou une approche multi-installations sur une VMC à 3 axes peut être nécessaire. Cependant, pour la plupart des composants d'ingénierie, une configuration VMC à trois axes bien planifiée est suffisante.
Considérations techniques clés pour l'usinage VMC
Lorsqu'une pièce est conçue pour un centre d'usinage vertical, plusieurs facteurs déterminent si l'usinage sera simple ou problématique.
Enveloppe de travail et taille de la table
L'enveloppe de travail d'une VMC définit la taille maximale des pièces pouvant être usinées. Les tailles de table courantes vont de 600 x 400 mm à 2 000 x 1 000 mm. Il est important de fournir l'enveloppe de la pièce à votre partenaire d'usinage le plus tôt possible afin qu'il puisse confirmer l'ajustement et le jeu de l'outil.
Puissance et couple de la broche
La puissance de la broche affecte le taux d’enlèvement de matière. L'usinage de l'acier et de l'acier inoxydable nécessite un couple plus élevé à des régimes inférieurs, tandis que l'aluminium peut être usiné à des vitesses plus élevées avec une puissance modérée. Lors de la spécification d'une pièce, déterminez si les dimensions du matériau et des caractéristiques nécessitent un enlèvement de métal important. Les poches profondes dans l'acier à outils, par exemple, exigent une broche rigide et un couple adéquat.
Accès aux outils et déplacement sur l'axe Z
Les centres d'usinage verticaux ont une course sur l'axe Z qui limite la longueur maximale de l'outil pouvant entrer dans une cavité. Si la pièce présente des poches profondes avec de petits coins internes, des outils à longue portée peuvent être nécessaires. Les outils plus longs produisent davantage de déflexions et de vibrations, ce qui peut affecter l'état de surface et la précision dimensionnelle. Discuter de la profondeur des poches et des rayons internes avec l'équipe d'usinage permet d'éviter les problèmes.
Tenue de travail et nombre de configurations
Une VMC usine généralement la face supérieure et les fonctionnalités accessibles par le haut. Si des particularités existent sur les côtés ou en bas, la pièce doit être repositionnée. Chaque configuration supplémentaire introduit un potentiel d’empilement de tolérances. Concevoir des données permettant une relocalisation cohérente et, si possible, réduisant le nombre de configurations, améliore la précision et réduit les coûts.
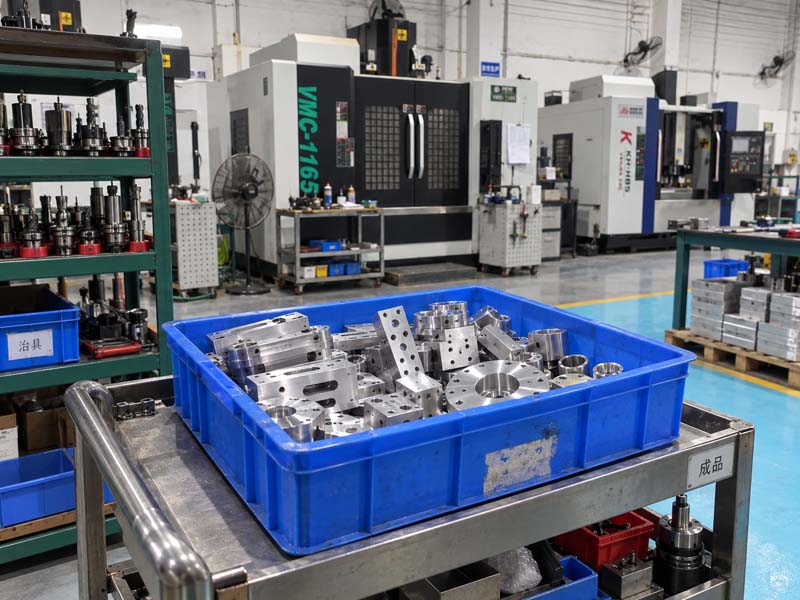
Applications courantes de l'usinage VMC
Les centres d'usinage verticaux sont utilisés dans de nombreuses industries pour une large gamme de pièces. Les applications typiques incluent:
- Bâtis et bases de machines
- Supports, brides et plaques
- Boîtiers et enceintes
- Fixations et gabarits
- Composants d'automatisation et d'équipement
- Cavités et inserts de moule
- Pièces prototypes et pièces de production en petite série
Pour les pièces usinées sur mesure qui s'intègrent dans l'enveloppe de la machine et ne nécessitent pas de capacité multi-axes, l'usinage VMC est souvent l'option la plus rentable et la plus largement disponible.
Qu'est-ce qui affecte le coût d'usinage VMC ?
Du point de vue des achats, la compréhension des inducteurs de coûts aide à évaluer les devis et à optimiser les conceptions.
Taux horaire des machines
Les VMC ont généralement des taux horaires inférieurs à ceux des machines 5 axes ou des HMC. Cependant, le temps de programmation, le temps de configuration et le coût du montage doivent également être pris en compte. Les pièces simples qui peuvent être programmées rapidement et usinées en une seule configuration offrent le coût par pièce le plus bas.
Enlèvement de matière et temps de cycle
Le temps de cycle dépend du volume de matière à enlever, du nombre de changements d'outils et des paramètres de coupe. Les matériaux durs réduisent la vitesse de coupe. Les poches profondes nécessitent plusieurs passes. Des tolérances serrées peuvent nécessiter des passes de finition supplémentaires. Tout cela augmente le temps et le coût d’usinage.
Tolérance et état de surface
Des tolérances plus strictes et des finitions de surface plus fines nécessitent une sélection minutieuse des machines, une surveillance de l'état des outils et parfois un temps d'inspection supplémentaire. Sur une VMC, atteindre des tolérances générales de ±0,1 mm est généralement simple. Atteindre ±0,025 mm sur les dimensions critiques nécessite souvent des conditions plus contrôlées et peut augmenter les coûts.
Nombre de configurations
Chaque fois qu'une pièce doit être repositionnée, le temps de configuration, le coût de montage et le risque d'alignement augmentent. Concevoir des pièces pouvant être usinées en une ou deux configurations sur une VMC est un objectif pratique du DFM. Pour les pièces nécessitant des fonctionnalités sur cinq ou six faces, une machine à 5 axes ou une série de configurations VMC avec des montages de précision peuvent être nécessaires.
Un guide pratique pour sélectionner un partenaire d'usinage VMC
Lorsque vous choisissez un fournisseur de pièces usinées VMC, tenez compte de ces points:
- Inventaire et capacités de la machine : confirmez l'enveloppe de travail disponible, le régime de broche et la capacité du changeur d'outils.
- Expérience avec votre matériau : Certains ateliers sont plus expérimentés avec l'aluminium, d'autres avec l'acier inoxydable ou les plastiques techniques.
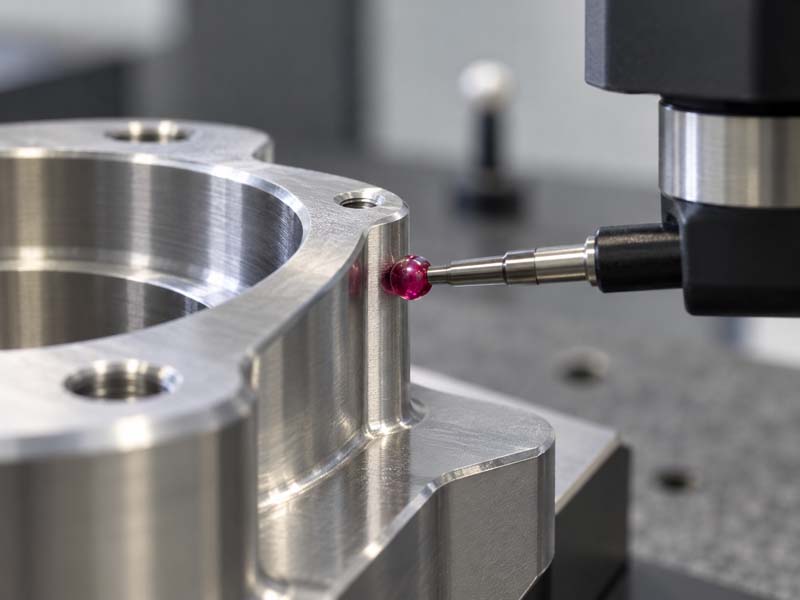
- Capacité d’inspection de la qualité : le fournisseur dispose-t-il de MMT, de jauges de hauteur et de testeurs de rugosité de surface ? Ceci est essentiel pour vérifier les dimensions critiques.
- Assistance technique : un bon partenaire examine votre dessin et suggère des améliorations DFM avant la production.
- Communication et réactivité : pour les pièces personnalisées, un retour rapide sur la fabricabilité et les délais de livraison est précieux.
À Usinage de précision Hongke , notre équipe d'ingénierie évalue chaque dessin de pièce pour déterminer le processus le plus approprié. De nombreuses pièces prismatiques sont bien adaptées à la production VMC. Pour des géométries plus complexes, nous proposons également Usinage CNC 5 axes . Nous vous recommandons de discuter dès le début de vos exigences en matière de géométrie de pièce, de matériau et de tolérance afin d'optimiser l'approche d'usinage.
Considérations finales pour les ingénieurs et les acheteurs
Un centre d'usinage vertical n'est pas une solution universelle, mais c'est le bon choix pour un très grand pourcentage de pièces usinées sur mesure. Comprendre ses capacités et ses limites vous aide à concevoir de meilleures pièces, à obtenir des devis plus précis et à sélectionner le bon partenaire de fabrication.
Lors de la préparation d'un dessin pour l'usinage VMC, incluez la qualité du matériau, les tolérances critiques, les exigences en matière d'état de surface et une définition claire des références. Un modèle CAO 3D aide l'atelier à visualiser la pièce, mais un dessin 2D avec des tolérances correctement marquées reste essentiel pour le contrôle qualité.
Si vous évaluez un fournisseur pour des travaux VMC, renseignez-vous sur ses capacités de tolérance typiques, comment il manipule les pièces à paroi mince et quel équipement d'inspection il utilise. Un fournisseur qui pose des questions sur votre dessin lors de la phase de devis est généralement celui qui comprend bien le processus d'usinage.
Pour plus d'informations sur les processus d'usinage et les directives de conception, explorez notre Guides techniques . Si vous avez une pièce prête à faire l'objet d'un devis, contactez notre équipe pour discuter de votre projet.