
Wenn ein Ingenieur oder Käufer die CNC-Bearbeitung eines neuen Teils prüft, ist der Maschinentyp oft eine der ersten Entscheidungen. Zu den am weitesten verbreiteten Konfigurationen gehört das vertikale Bearbeitungszentrum (VMC). Es ist ein Arbeitstier in Werkstätten auf der ganzen Welt und wird häufig zum Fräsen, Bohren, Gewindeschneiden und Aufbohren von prismatischen Teilen verwendet.
In diesem Leitfaden wird erläutert, was ein VMC ist, wie er im Vergleich zu anderen Bearbeitungszentrumstypen abschneidet, welche Auswirkungen die Bearbeitungskosten und -qualität haben und was Ingenieure und Einkäufer bei der Planung von Teilen für die VMC-Produktion berücksichtigen sollten. Das Ziel besteht darin, Ihnen dabei zu helfen, fundierte Entscheidungen zu treffen, sei es bei der Konstruktion eines Teils oder bei der Auswahl eines Bearbeitungspartners.
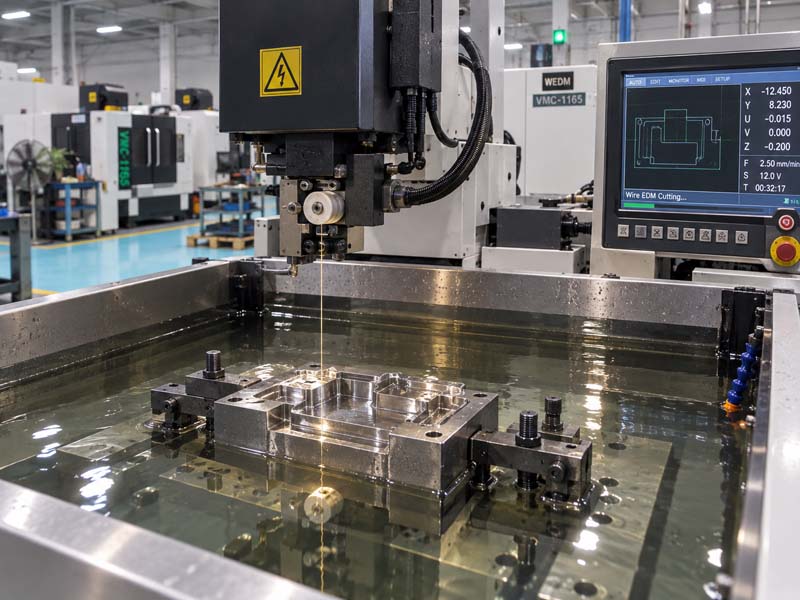
Was ist ein vertikales Bearbeitungszentrum?
Ein vertikales Bearbeitungszentrum ist eine CNC-Werkzeugmaschine, bei der die Spindelachse vertikal ausgerichtet ist. Das Schneidwerkzeug nähert sich dem Werkstück von oben, während das Werkstück typischerweise auf einem horizontalen Arbeitstisch aufgespannt ist, der sich in der X- und Y-Achse bewegt. Der Spindelkopf bewegt sich normalerweise in der Z-Achse, obwohl einige Designs auch den Tisch in Z bewegen.
Diese Konfiguration eignet sich gut für Teile, die Folgendes erfordern:
- Fräsen von Planflächen, Schlitzen und Taschen
- Gebohrte und mit Gewinde versehene Löcher auf der Oberseite
- Hohlräume von geringer bis mittlerer Tiefe
- Mittlere bis hohe Materialabtragsraten
- Starre Aufbauten für Stahl, Edelstahl, Aluminium und technische Kunststoffe
Die meisten VMCs sind dreiachsige Maschinen. Der Arbeitstisch bewegt sich in X- und Y-Richtung, während sich die Spindel in Z-Richtung bewegt. Diese dreiachsige Konfiguration ist die gebräuchlichste und oft auch kostengünstigste für prismatische Teile, die keine Hinterschnitte oder komplexe Winkelmerkmale erfordern.
VMC vs. HMC vs. 5-Achsen-Bearbeitung
Wenn Sie wissen, wie ein vertikales Bearbeitungszentrum im Vergleich zu anderen Konfigurationen abschneidet, können Sie den richtigen Prozess für Ihr Teil auswählen.
VMC vs. Horizontal-Bearbeitungszentrum (HMC)
Ein horizontales Bearbeitungszentrum verfügt über eine horizontal ausgerichtete Spindel. Das Werkstück ist auf einer rotierenden Palette montiert, sodass das Schneidwerkzeug in einer Aufspannung auf mehrere Flächen des Teils zugreifen kann. HMCs sind in der Regel teurer als VMCs, bieten jedoch Vorteile für komplexe kastenförmige Teile, die auf mehreren Seiten bearbeitet werden müssen.
Für die meisten prismatischen Teile, bei denen nur eine oder zwei Flächen bearbeitet werden müssen, ist ein VMC die praktischere und wirtschaftlichere Wahl. Teile wie Flansche, Gehäuse, Halterungen, Platten und Abdeckungen werden üblicherweise auf VMCs bearbeitet. Auch die Spanabfuhr ist bei einem VMC besser, da die Schwerkraft die Späne nach unten zieht, weg von der Schneidzone.
VMC vs. 5-Achsen-Bearbeitung
5-Achsen-Bearbeitungszentren verfügen zusätzlich über Rotationsachsen, sodass sich das Schneidwerkzeug aus nahezu jeder Richtung dem Werkstück nähern kann. Dies ist für komplexe Geometrien wie Laufräder, Turbinenschaufeln und Strukturbauteile in der Luft- und Raumfahrt erforderlich.
Ein standardmäßiger dreiachsiger VMC kann das Werkzeug nicht neigen. Wenn Ihr Teil Merkmale auf mehreren abgewinkelten Flächen, zusammengesetzte Winkel mit engen Toleranzen oder tiefe Hohlräume aufweist, die lange Werkzeuge erfordern, ist möglicherweise eine 5-Achsen-Maschine oder ein Multi-Setup-Ansatz auf einer 3-Achsen-VMC erforderlich. Für die meisten technischen Komponenten reicht jedoch ein gut geplanter dreiachsiger VMC-Aufbau aus.
Wichtige technische Überlegungen zur VMC-Bearbeitung
Wenn ein Teil für ein vertikales Bearbeitungszentrum entworfen wird, bestimmen mehrere Faktoren, ob die Bearbeitung einfach oder problematisch sein wird.
Arbeitsraum und Tischgröße
Der Arbeitsbereich eines VMC definiert die maximale Teilegröße, die bearbeitet werden kann. Gängige Tischgrößen reichen von 600 x 400 mm bis 2000 x 1000 mm. Es ist wichtig, Ihrem Bearbeitungspartner die Teilehülle frühzeitig zur Verfügung zu stellen, damit dieser die Passung und das Werkzeugspiel bestätigen kann.
Spindelleistung und Drehmoment
Die Spindelleistung beeinflusst die Materialabtragsrate. Die Bearbeitung von Stahl und Edelstahl erfordert ein höheres Drehmoment bei niedrigeren Drehzahlen, während Aluminium bei höheren Geschwindigkeiten und mäßiger Leistung bearbeitet werden kann. Berücksichtigen Sie bei der Spezifikation eines Teils, ob das Material und die Strukturgrößen einen hohen Metallabtrag erfordern. Tiefe Taschen in Werkzeugstahl erfordern beispielsweise eine steife Spindel und ein ausreichendes Drehmoment.
Werkzeugzugang und Z-Achsen-Verfahrweg
Vertikale Bearbeitungszentren verfügen über einen Z-Achsen-Verfahrweg, der die maximale Werkzeuglänge begrenzt, die in eine Kavität eindringen kann. Wenn das Teil tiefe Taschen mit kleinen Innenecken aufweist, sind möglicherweise Werkzeuge mit großer Reichweite erforderlich. Längere Werkzeuge erzeugen mehr Durchbiegung und Vibration, was sich auf die Oberflächenbeschaffenheit und Maßhaltigkeit auswirken kann. Das Besprechen der Taschentiefe und der Innenradien mit dem Bearbeitungsteam hilft, Probleme zu vermeiden.
Werkstückspannung und Anzahl der Aufspannungen
Ein VMC bearbeitet typischerweise die Oberseite und die von oben zugänglichen Merkmale. Wenn an den Seiten oder am Boden Merkmale vorhanden sind, muss das Teil neu positioniert werden. Jedes zusätzliche Setup birgt die Möglichkeit einer Toleranzanhäufung. Das Entwerfen von Bezugspunkten, die eine konsistente Neupositionierung ermöglichen und, wo möglich, die Anzahl der Einstellungen reduzieren, verbessert die Genauigkeit und senkt die Kosten.
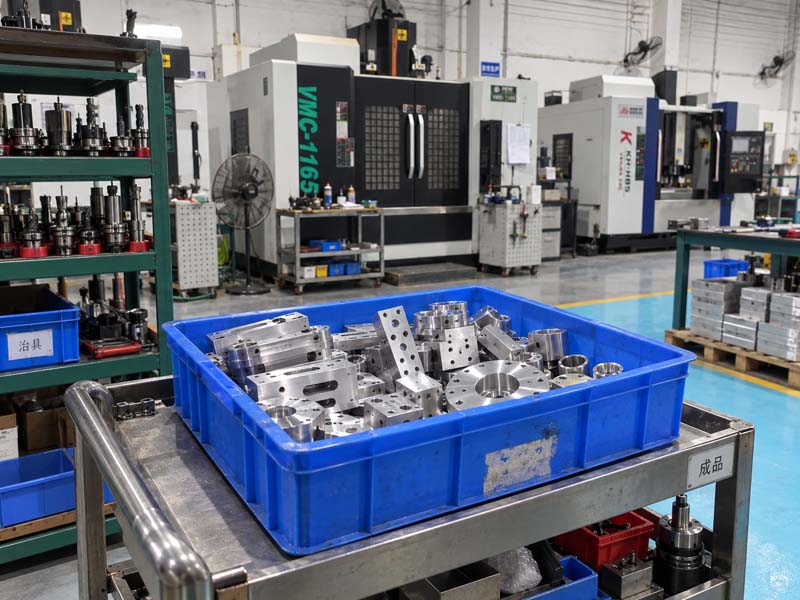
Häufige Anwendungen der VMC-Bearbeitung
Vertikale Bearbeitungszentren werden in vielen Branchen für ein breites Teilespektrum eingesetzt. Zu den typischen Anwendungen gehören::
- Maschinenrahmen und -sockel
- Halterungen, Flansche und Platten
- Gehäuse und Gehäuse
- Vorrichtungen und Vorrichtungen
- Automatisierungs- und Ausrüstungskomponenten
- Formhohlräume und Einsätze
- Prototypen- und Kleinserienteile
Für kundenspezifisch bearbeitete Teile, die in den Maschinenraum passen und keine Mehrachsenfähigkeit erfordern, ist die VMC-Bearbeitung oft die kostengünstigste und am weitesten verbreitete Option.
Was beeinflusst die VMC-Bearbeitungskosten?
Aus Beschaffungssicht hilft das Verständnis der Kostentreiber bei der Bewertung von Angeboten und der Optimierung von Designs.
Maschinenstundensatz
VMCs haben im Allgemeinen niedrigere Stundensätze als 5-Achsen-Maschinen oder HMCs. Allerdings müssen auch Programmierzeit, Rüstzeit und Vorrichtungskosten berücksichtigt werden. Einfache Teile, die schnell programmiert und in einer Aufspannung bearbeitet werden können, bieten die niedrigsten Kosten pro Teil.
Materialabtrag und Zykluszeit
Die Zykluszeit hängt von der abzutragenden Materialmenge, der Anzahl der Werkzeugwechsel und den Schnittparametern ab. Harte Materialien reduzieren die Schnittgeschwindigkeit. Tiefe Taschen erfordern mehrere Durchgänge. Enge Toleranzen können zusätzliche Nachbearbeitungsdurchgänge erfordern. All dies erhöht die Bearbeitungszeit und die Kosten.
Toleranz und Oberflächenbeschaffenheit
Engere Toleranzen und feinere Oberflächengüten erfordern eine sorgfältige Maschinenauswahl, Werkzeugzustandsüberwachung und manchmal zusätzliche Inspektionszeit. Bei einem VMC ist das Erreichen allgemeiner Toleranzen von ±0,1 mm in der Regel problemlos möglich. Das Erreichen von ±0,025 mm bei kritischen Abmessungen erfordert häufig kontrolliertere Bedingungen und kann die Kosten erhöhen.
Anzahl der Setups
Jedes Mal, wenn ein Teil neu positioniert werden muss, erhöhen sich die Rüstzeit, die Spannkosten und das Ausrichtungsrisiko. Das Konstruieren von Teilen, die in einer oder zwei Aufspannungen auf einer VMC bearbeitet werden können, ist ein praktisches DFM-Ziel. Für Teile, die Merkmale auf fünf oder sechs Flächen erfordern, ist möglicherweise eine 5-Achsen-Maschine oder eine Reihe von VMC-Aufbauten mit Präzisionsspannvorrichtungen erforderlich.
Ein praktischer Leitfaden zur Auswahl eines VMC-Bearbeitungspartners
Berücksichtigen Sie bei der Auswahl eines Lieferanten für VMC-bearbeitete Teile diese Punkte:
- Maschinenbestand und -funktionen: Bestätigen Sie den verfügbaren Arbeitsbereich, die Spindeldrehzahl und die Kapazität des Werkzeugwechslers.
- Erfahrung mit Ihrem Material: Einige Betriebe haben mehr Erfahrung mit Aluminium, andere mit Edelstahl oder technischen Kunststoffen.
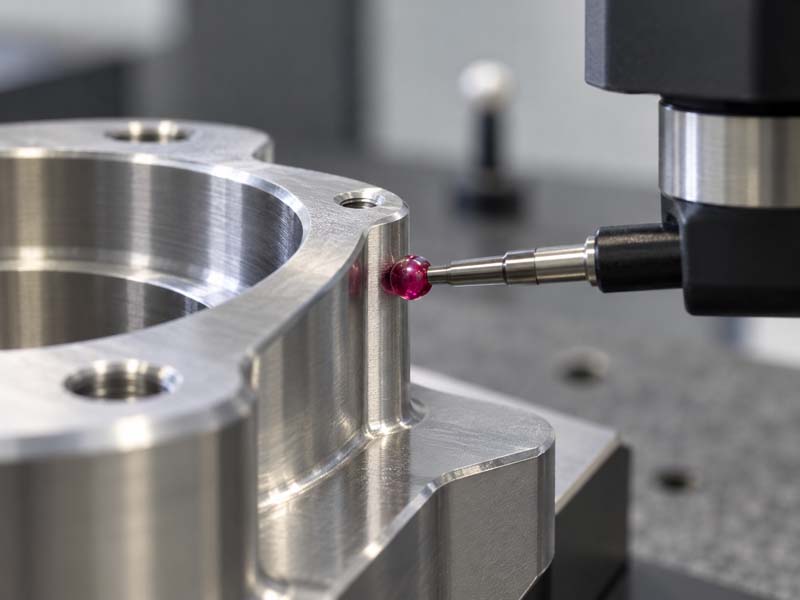
- Fähigkeit zur Qualitätsprüfung: Verfügt der Lieferant über KMG, Höhenmessgeräte und Oberflächenrauheitstester? Dies ist für die Überprüfung kritischer Abmessungen unerlässlich.
- Technische Unterstützung: Ein guter Partner überprüft Ihre Zeichnung und schlägt DFM-Verbesserungen vor der Produktion vor.
- Kommunikation und Reaktionsfähigkeit: Bei kundenspezifischen Teilen ist schnelles Feedback zur Herstellbarkeit und Lieferzeit wertvoll.
Bei Hongke Präzisionsbearbeitung Unser Ingenieurteam bewertet jede Teilezeichnung, um den am besten geeigneten Prozess zu ermitteln. Viele prismatische Teile eignen sich gut für die VMC-Herstellung. Für komplexere Geometrien bieten wir auch an 5-Achsen-CNC-Bearbeitung . Wir empfehlen Ihnen, Ihre Teilegeometrie-, Material- und Toleranzanforderungen frühzeitig zu besprechen, um den Bearbeitungsansatz zu optimieren.
Abschließende Überlegungen für Ingenieure und Käufer
Ein vertikales Bearbeitungszentrum ist keine universelle Lösung, aber für einen sehr großen Teil der kundenspezifisch bearbeiteten Teile die richtige Wahl. Wenn Sie die Möglichkeiten und Grenzen kennen, können Sie bessere Teile entwerfen, genauere Angebote einholen und den richtigen Fertigungspartner auswählen.
Berücksichtigen Sie bei der Erstellung einer Zeichnung für die VMC-Bearbeitung die Materialqualität, kritische Toleranzen, Anforderungen an die Oberflächenbeschaffenheit und eine klare Definition der Bezugspunkte. Ein 3D-CAD-Modell hilft der Werkstatt bei der Visualisierung des Teils, eine 2D-Zeichnung mit ordnungsgemäß markierten Toleranzen bleibt jedoch für die Qualitätskontrolle unerlässlich.
Wenn Sie einen Lieferanten für VMC-Arbeiten bewerten, fragen Sie nach seinen typischen Toleranzfähigkeiten, wie er mit dünnwandigen Teilen umgeht und welche Prüfausrüstung er verwendet. Ein Lieferant, der in der Angebotsphase Fragen zu Ihrer Zeichnung stellt, ist in der Regel einer, der den Bearbeitungsprozess gut versteht.
Weitere Informationen zu Bearbeitungsprozessen und Designrichtlinien finden Sie in unserem Technische Leitfäden . Wenn Sie ein Teil für ein Angebot bereit haben, Kontaktieren Sie unser Team um Ihr Projekt zu besprechen.