
L'entretien des machines CNC robotisées modifie la façon dont les pièces entrent et sortent d'une opération d'usinage, mais sa valeur dépend bien plus que du mouvement de chargement. La présentation de la pièce, la préhension, la mise en place, le contrôle des copeaux, l'inspection et la récupération doivent former un processus utilisable. Pour un acheteur de composants usinés, la question est de savoir si l'arrangement proposé respecte le calendrier des pièces et de sortie, et non de savoir si un robot apparaît sur une photographie d'usine. Cet article passe en revue le contexte actuel de l'annonce au 7 septembre 2026, puis explique les questions relatives aux produits et aux achats qui transforment une affirmation en matière d'automatisation en une discussion significative sur la fabrication.
Pourquoi l'entretien des machines CNC robotisées mérite d'être examiné en 2026
Les annonces récentes des fournisseurs fournissent des applications concrètes à examiner, mais elles n’établissent pas une adoption universelle ni des économies. Utilisez l'actualité comme une invitation à un examen spécifique d'une pièce, tout en gardant claire la distinction entre une exposition planifiée et un arrangement de production opérationnel.
FANUC Annonce du 3 septembre pour IMTS 2026 décrit une démonstration de fabrication connectée couvrant l'entretien, le transport, l'inspection et le lavage des machines. L'émission est prévue du 14 au 19 septembre et reste à venir jusqu'à la date limite de recherche de cet article. L'annonce ne vérifie rien HongKe l'installation ou prédire les aspects économiques de la commande d'un acheteur individuel.
Notre interprétation pratique consiste à évaluer l’ensemble du transfert autour de la machine. Un cycle de chargement visuellement fluide est une étape. Le processus doit également distinguer les ébauches prêtes des pièces terminées, établir l'emplacement, maintenir l'identité et réagir lorsque la condition attendue est absente.
Commencez par les surfaces de préhension et de positionnement de la pièce
La pièce à usiner doit offrir un moyen utilisable pour être saisie et placée sans compromettre ses surfaces requises. Une forme externe pratique peut être utile, mais la méthode de préhension réelle dépend de la masse, de l'équilibre, de l'état de la surface, de la géométrie et de la conception approuvée pour l'application.
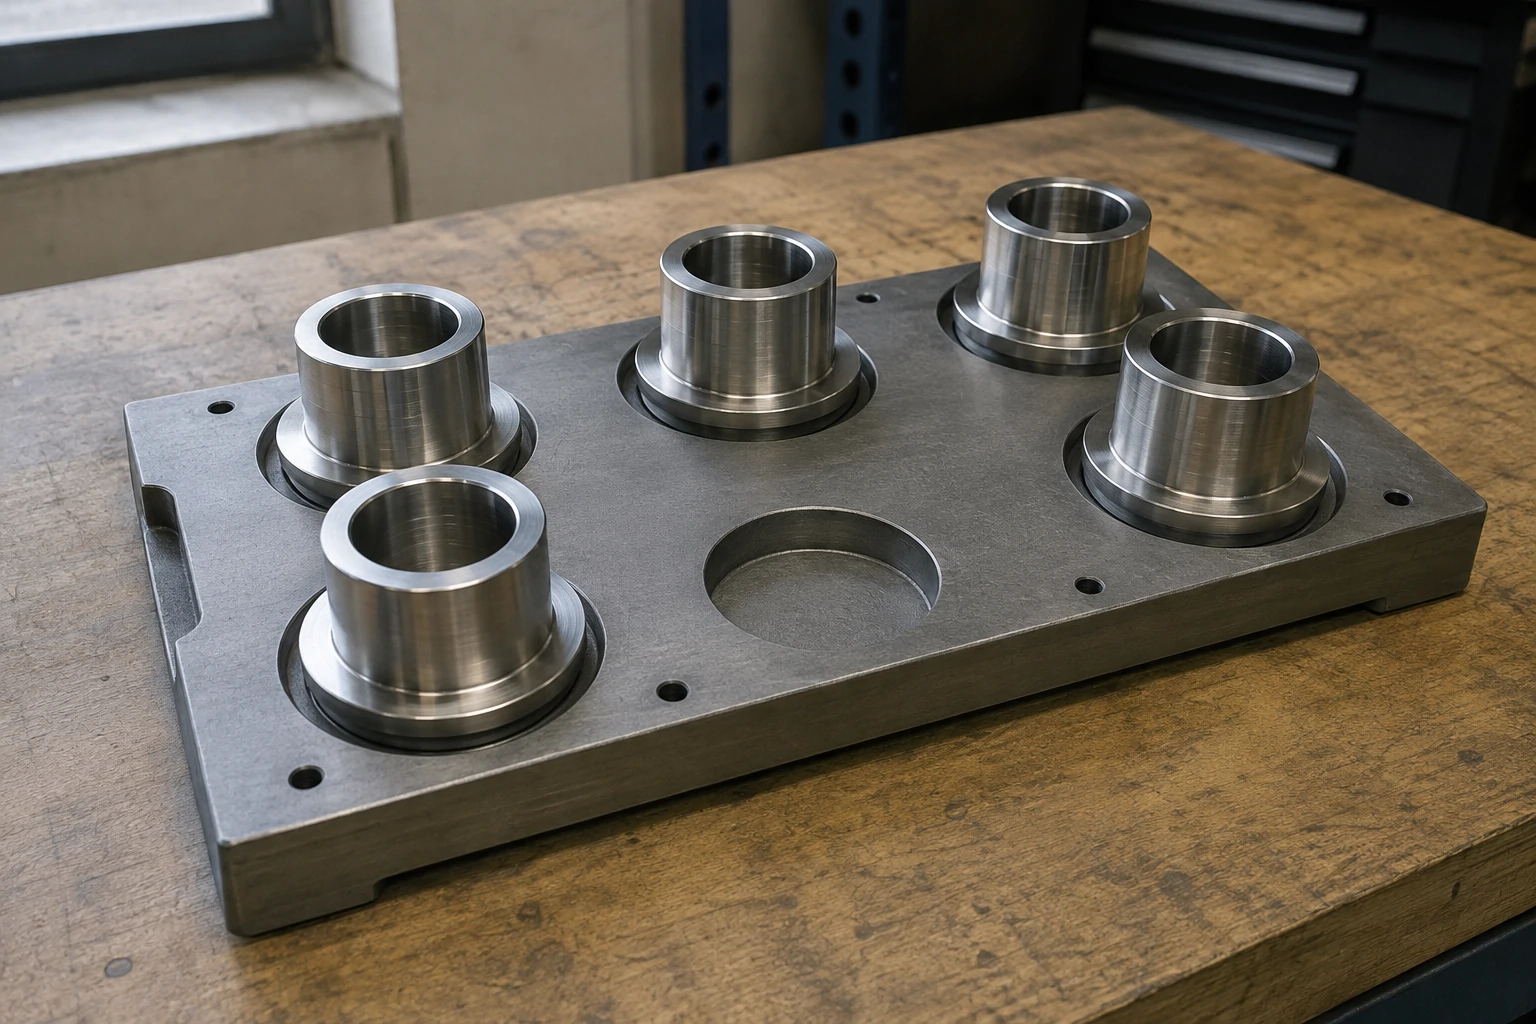
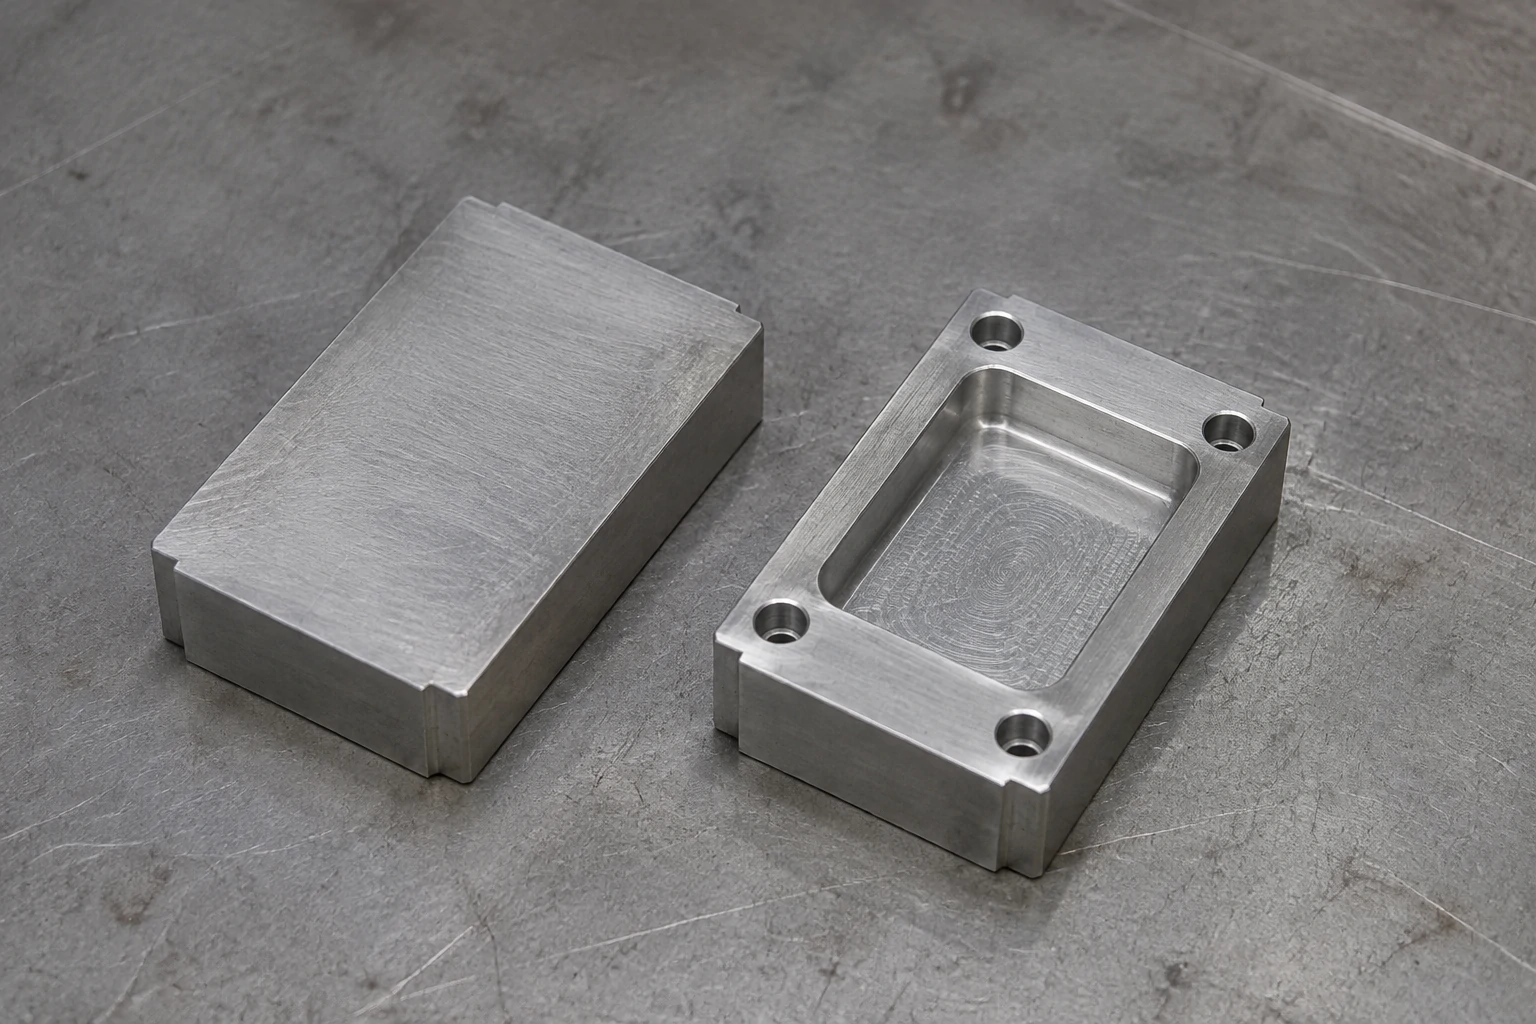
Un manchon à bride peut fournir une section externe pour la manipulation tandis que son alésage reste une interface protégée. Un bloc rectangulaire peut offrir des faces parallèles qui simplifient la présentation. Aucune des deux formes ne prouve à elle seule qu’elle convient. La pince doit avoir accès et le dispositif doit localiser la pièce de manière cohérente après le transfert.
Demandez quelles surfaces sont utilisées pour la préhension, lesquelles déterminent l'emplacement d'usinage et lesquelles restent des surfaces finies fonctionnelles. Si ces rôles se chevauchent, définissez un contact et une protection acceptables. Un fournisseur ne devrait pas ajouter discrètement des marques de manipulation sur une face d'étanchéité ou cosmétique, car c'est l'endroit le plus simple pour maintenir le composant.
Examiner le plateau et le support dans le cadre de l'itinéraire du produit
La présentation détermine ce à quoi le processus de chargement peut s'attendre au moment du ramassage. Un plateau, un nid ou un chargeur doit prendre en charge l'orientation prévue et distinguer le stock utilisable d'une position vide ou incorrecte. La disposition doit correspondre à la famille de composants et aux exigences de changement.
Pour une première évaluation, demandez comment le processus reconnaît qu'un blanc est présent et placé comme prévu. Demandez également ce qui empêche un composant fini de revenir à la position de pièce brute. La méthode peut varier ; le point important est que la condition soit définie et vérifiée dans la demande proposée.
Le Aperçu de l'usinage CNC aide à encadrer la séquence de fabrication. Dans un parcours automatisé, le plateau et le luminaire ne sont pas des accessoires accessoires. Ils peuvent affecter la marge de stock, l'accès aux outils disponibles, les surfaces de manipulation et les étapes nécessaires pour terminer la pièce après l'opération principale.
Examiner les transferts qu'une démonstration peut ne pas montrer
Une automatisation utile nécessite des réponses définies lorsque le cycle attendu ne peut pas se poursuivre. Les acheteurs doivent se renseigner sur les conséquences pour l'identité, l'inspection et la livraison des pièces. La conception détaillée des cellules et la sécurité de fonctionnement appartiennent à un examen qualifié des applications ; un article acheté ne peut pas remplacer ce travail.
| Remettre | Condition à clarifier | Conséquence d'achat |
|---|---|---|
| Ramassage vierge | Stock manquant, erroné ou mal orienté | Production interrompue ou exposition de pièces incorrectes |
| Chargement des luminaires | Confirmation d'assise et de serrage | Problèmes dimensionnels ou de manipulation potentiels |
| Achèvement de l'usinage | Exception d'outil ou de processus | Identification des besoins en quantités affectées |
| Déchargement | Protection et destination de la surface finie | Dommages, mélanges ou perte de statut |
| Inspection | Résultat échoué ou indisponible | Conditions de mise en attente, de révision et de redémarrage |
Une réponse doit identifier la réponse prévue et la responsabilité plutôt que de promettre un fonctionnement ininterrompu. Les exceptions font partie de la production réelle. La qualité du plan de relance peut avoir plus d’importance que le cycle le plus rapide d’une courte démonstration.
Tenir compte des copeaux, du fluide et de l'état de la surface
L'interface de manipulation existe dans l'environnement d'usinage réel. Les copeaux ou le liquide peuvent affecter l'assise et le contact, tandis que les arêtes vives ou les bavures peuvent affecter le transfert et l'assemblage ultérieur. Demandez comment le processus prépare les surfaces pertinentes avant le prochain transfert.
Pour un bloc à poches, identifiez si des débris peuvent rester sur la face de positionnement ou à l'intérieur de la cavité. Pour un manchon, considérez quelles faces entrent en contact avec le plateau et le luminaire. L’objectif n’est pas de prescrire un dispositif de nettoyage à partir d’une photographie, mais d’établir sur quoi repose le transfert et l’étape qui le réalise.
Si nécessaire, continuez l'ébavurage et le nettoyage final dans les limites indiquées. L'automatisation du chargement ne fait pas disparaître l'exigence de bord fini. Si ces opérations ont lieu ailleurs, incluez leur traitement et leurs contrôles d'état dans l'itinéraire plutôt que de terminer la description du processus au déchargement de la machine.
La taille des lots et la composition des pièces façonnent l’économie
La préparation de l'automatisation doit être comparée au travail qu'elle supprime sur des versions réalistes. Les pinces, les nids, les accessoires, les programmes et la validation peuvent nécessiter des efforts avant le début des opérations répétées. Une famille de composants stable peut prendre en charge la réutilisation différemment des petits lots non liés.
Demandez si le devis suppose une longue série de production ou des changements répétés. Identifiez quelles parties de l’arrangement sont réutilisables et lesquelles nécessitent un ajustement pour une autre révision ou géométrie. Une enveloppe externe partagée ne garantit pas que deux pièces aient la même répartition de masse, la même surface de préhension ou le même jeu de fixation.
Le prototype versus guide de production explique pourquoi un itinéraire d'échantillonnage n'est pas automatiquement l'itinéraire de production répétée. Pour un acheteur, la comparaison pertinente inclut la préparation, le changement, l’inspection et la quantité réellement libérée. N'utilisez pas la demande de remboursement générale d'un fournisseur comme modèle de coût pour une pièce non vérifiée.
Demandez où se situe l’inspection dans le cycle
L'inspection nécessite une relation définie avec les étapes d'usinage et de manipulation. Une vérification avant le déchargement peut prendre en charge le contrôle du processus, tandis qu'une vérification ultérieure peut être nécessaire pour vérifier l'état libéré ou terminé. Le plan correct dépend de la caractéristique acceptée.
Pour un boîtier, la relation critique peut impliquer un alésage et une surface de montage. Pour un manchon, cela peut impliquer un diamètre, une longueur ou un ajustement fonctionnel. Identifiez les preuves requises et si chaque pièce ou un échantillon défini est vérifié dans le cadre de l’accord. Le aperçu du contrôle qualité fournit le cadre de cette conversation.
Demandez ce qui arrive à une pièce qui tombe en panne ou ne peut pas être mesurée. Il lui faut un statut identifiable et une disposition autorisée. Un cycle qui continue de se déplacer sans conserver cette distinction peut produire un plateau ordonné dont le contenu a différents états d'acceptation.
Évaluer l'accord actuel du fournisseur
Distinguer un itinéraire installé et évalué d’une proposition ou d’un investissement prévu. Un fournisseur peut raisonnablement proposer une phase de développement technique, mais ses livrables et ses conditions doivent être clairs. Ne considérez pas une photographie de l'équipement comme une confirmation que votre composant a été examiné pour celui-ci.
Demandez une explication concise des surfaces de manipulation prévues, du concept de montage, de la taille de la version, de l'inspection et de la réponse d'exception. Pour une famille de composants existante, demandez quelles sont les modifications apportées à votre géométrie et à votre révision. Pour un nouvel arrangement, définissez ce que la première évaluation démontrera avant de vous appuyer sur des hypothèses de résultats récurrentes.
La réponse la plus forte connecte l'application robot à la pièce acceptée et à son itinéraire. Il n’est pas nécessaire d’affirmer sans fondement qu’il n’y a aucune main d’œuvre, aucun défaut ou un nombre illimité d’heures sans surveillance. Ces slogans obscurcissent les conditions opérationnelles qu’un acheteur doit réellement comprendre.
Questions fréquemment posées
Le chargement robotisé garantit-il un prix à la pièce inférieur ?
Non. Comparez la préparation, le changement, la manipulation, l'usinage et l'inspection à la quantité de libération prévue. Un robot peut supprimer un travail spécifique, mais son application nécessite également un outillage et une validation adaptés. Le résultat net est spécifique à la pièce.
Une pièce doit-elle être repensée pour l'entretien des machines ?
Pas toujours. Les surfaces de préhension et de positionnement existantes peuvent être utilisées. Si un changement est proposé, identifiez son effet sur la fonction et obtenez l'approbation du propriétaire du dessin. N'ajoutez pas de fonction de manipulation sans tenir compte de la géométrie finie complète.
Un robot collaboratif est-il automatiquement adapté à une cellule ouverte ?
Aucune conclusion générale ne découle de la seule catégorie des robots. L’application complète, l’outillage, la pièce à usiner, l’interface machine et les conditions de fonctionnement nécessitent une évaluation et une intégration de sécurité appropriées. Demandez une évaluation spécifique à l’application plutôt que de vous fier à un label.
Le chargement automatisé remplace-t-il l’inspection finale ?
Non. Le chargement et l’acceptation sont des tâches différentes. Définissez les caractéristiques, les conditions de mesure, l'échantillonnage et les enregistrements requis pour la commande, ainsi que la réponse à un résultat échoué ou manquant.
Examinez le composant avant la réclamation d'automatisation
Une proposition crédible d'entretien de la machine explique la présentation, la préhension, l'usinage, l'inspection et les exceptions pour la pièce réelle. Pour une revue de fabrication de composants, envoyer HongKe CNC le dessin et le modèle de sortie attendu, identifiant les interfaces protégées et les exigences de traitement que l'itinéraire doit préserver.