
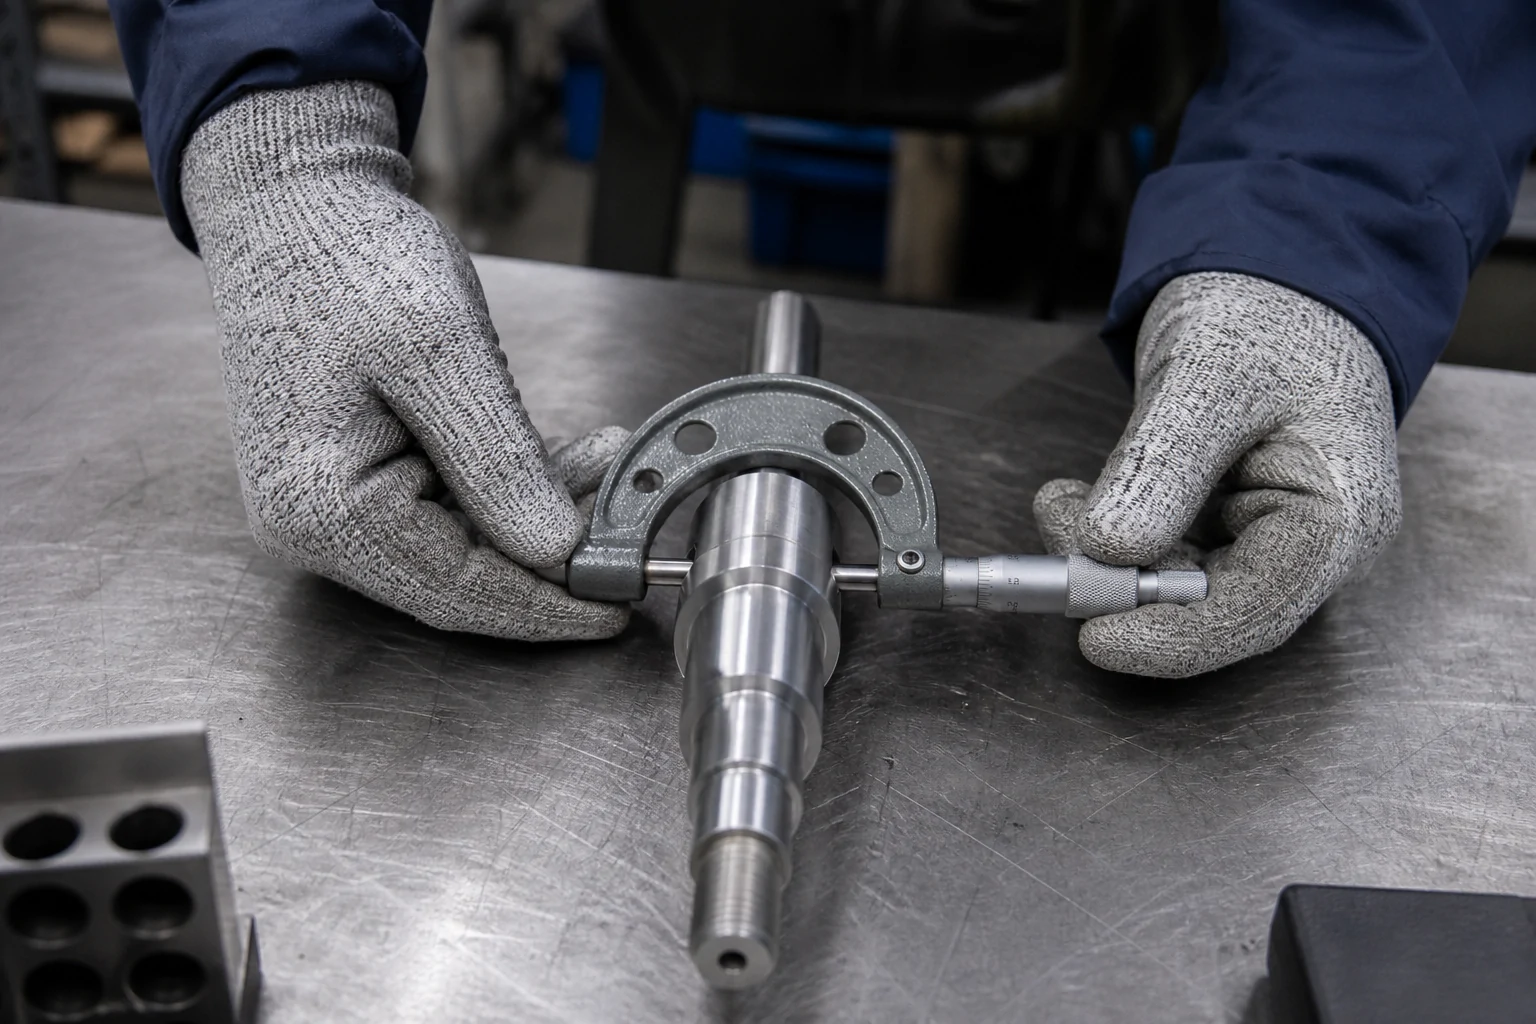
Un résultat d’inspection est très utile lorsqu’il reste encore une décision à prendre. Un alésage qui dérive vers une limite peut demander une vérification de l'outil avant de couper d'autres logements. Un résultat satisfaisant sur une plaque serrée peut cependant ne pas en dire beaucoup à l'acheteur sur sa forme après le démoulage. Les développements récents en matière de mesure sur machine mettent ces distinctions en évidence. La question d'achat est de savoir quels contrôles soutiennent les décisions de processus et qui établissent que la pièce livrée est conforme au dessin.
Qu’est-ce qui change dans la mesure sur machine ?
L'annonce RMP400S de Renishaw de juillet 2026 décrit un palpeur de machine-outil combinant la mesure par déclenchement tactile, le balayage et la vérification de l'état de surface. L'intégration de ces fonctions dans l'environnement d'usinage peut élargir les informations disponibles pendant la production. Une vérification de localisation, une analyse de formulaire et une évaluation de surface répondent toujours à des questions différentes.
La disponibilité de l'équipement ne doit pas être confondue avec la capacité installée d'un fournisseur. Les acheteurs doivent confirmer la méthode proposée pour leur pièce réelle. La discussion utile commence par la caractéristique et la décision qu'elle prend en charge, plutôt que par le nom d'un appareil.
Le contrôle du processus et l'acceptation finale répondent à différentes questions
La mesure peut établir une position de pièce, surveiller une caractéristique ou fournir une preuve de libération. La documentation de contrôle en cours de processus de Renishaw décrit les contrôles intégrés dans l'usinage qui répondent aux variations telles que l'usure des outils et les changements de température. Ce rôle diffère de l'acceptation du composant fini par rapport à une exigence convenue.
| Objectif de la mesure | Question typique | Limite à clarifier |
|---|---|---|
| Réglage de la pièce | La pièce est-elle positionnée comme prévu par le programme ? | Un réglage correct ne constitue pas une acceptation dimensionnelle complète |
| Vérification des fonctionnalités intermédiaires | Y a-t-il suffisamment de matériel ou une fonctionnalité est-elle tendance ? | Les opérations ultérieures peuvent encore modifier la fonctionnalité |
| Réponse du processus | Un décalage doit-il changer ou le cycle s'arrêter ? | La réponse nécessite des limites et une autorité approuvées |
| Acceptation définitive | La pièce finie est-elle conforme à l'accord ? | La méthode, la condition, l’échantillonnage et les enregistrements doivent être définis |
Une mesure de contrôle peut contribuer à l'acceptation lorsque sa méthode, sa portée et son état mesuré satisfont à l'accord d'inspection. Il ne doit pas être traité comme un rapport final complet simplement parce qu’il a été collecté automatiquement.
Qu'est-ce qui peut changer après la mesure ?
Le resserrage, le retrait du matériau de préhension, la finition et le relâchement d'un composant flexible peuvent affecter une fonctionnalité précédemment vérifiée. Planifiez l'acceptation autour de la dernière opération capable de modifier la caractéristique qui compte.
Pour un boîtier, une vérification d'alésage en machine peut guider l'usinage tout en laissant sa taille après traitement non résolue. Pour une plaque mince, la forme restreinte peut différer de l'exigence à l'état libre. Le diamètre du tourillon d'un arbre n'établit pas non plus sa relation avec une autre interface ; cette relation a besoin de sa propre évaluation.
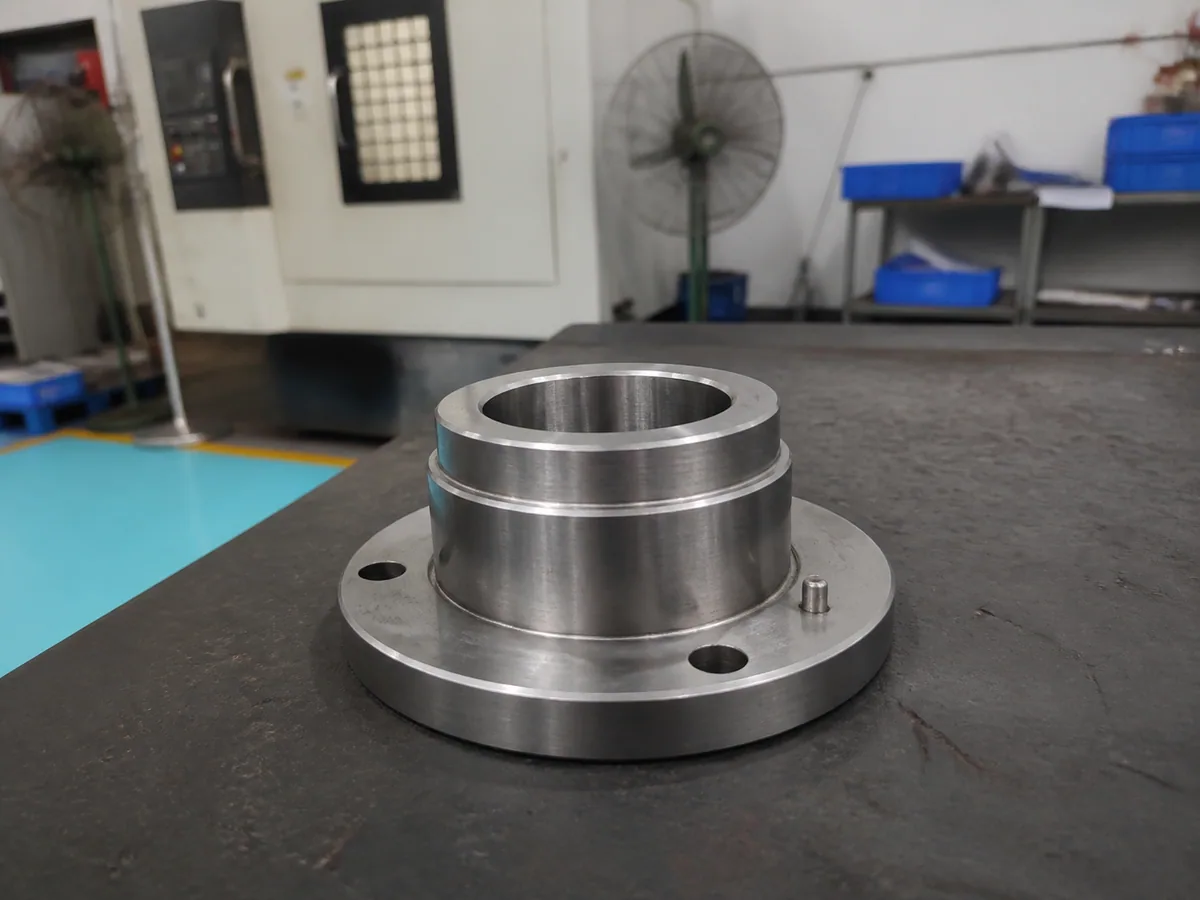
Utilisez le guide de finition de surface pour distinguer la texture, l'apparence et les interfaces traitées. Spécifiez la condition d’acceptation requise avant de choisir le moment de l’inspection. Des contrôles complémentaires permettent de répondre à des questions différentes sans répéter inutilement le même travail.
Adapter la méthode à la décision
Vérifier la capacité, les références et l'accès
La résolution d’affichage à elle seule ne permet pas d’établir l’adéquation des mesures. Le contact, l'accès, l'alignement, la température et la disposition de référence affectent tous le résultat. Lorsque la découpe et la mesure partagent une source d’erreur, une vérification indépendante peut être appropriée. Sélectionnez une méthode pour la tolérance et la géométrie réelles plutôt que de vous fier à un chiffre de répétabilité annoncé.
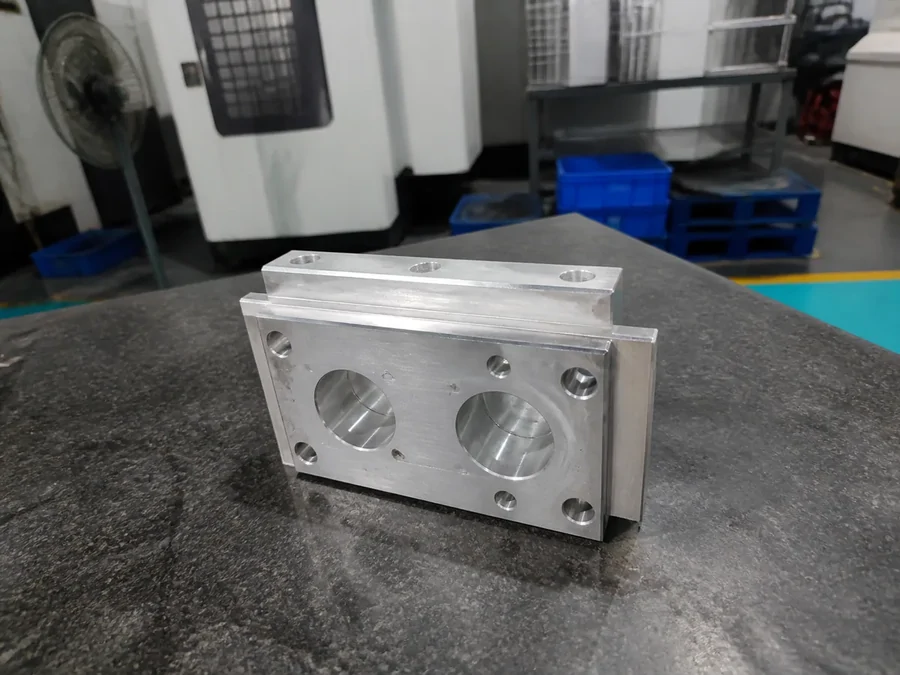
Pour un boîtier, l'emplacement de l'alésage par rapport aux faces de montage peut avoir plus d'importance qu'une largeur extérieure facilement mesurable. Le Guide des tolérances CNC relie ces relations fonctionnelles aux choix de maintien de la pièce et de mesure.
Convenir de la réponse et conserver les enregistrements utiles
Un résultat peut permettre la poursuite, déclencher un ajustement limité, nécessiter une autre vérification ou arrêter le travail pour révision. Établir les limites et la personne autorisée à agir avant qu'une lecture inattendue n'apparaisse. Une mesure peu fiable ne doit pas entraîner un changement automatique de décalage.
Identifiez également la quantité concernée. Un contrôle échoué après l'usinage de plusieurs composants nécessite une règle pour suspendre ou réinspecter un travail antérieur. Les enregistrements doivent relier les résultats à la révision de la pièce, aux caractéristiques et au lot ou à la pièce individuelle concernée, avec explication des retouches et de la réinspection. Convenez dès le début des documents qui accompagnent la livraison ; Les informations au niveau du lot ne peuvent pas toujours être reconstituées ultérieurement en preuves individuelles.
Une liste de contrôle de l'acheteur pour le plan d'inspection
Revoyez le dessin et réglez ces cinq points:
- Caractéristiques: identifier l'interface critique et la relation de référence, de préférence avec des références de dessin numérotées.
- Moment et état: indiquer si le contrôle a lieu pendant le serrage, après le desserrage ou après la finition.
- Méthode et portée: se mettre d’accord sur l’approche de mesure, l’échantillonnage ou la couverture de pièces individuelles, ainsi que sur toute comparaison nécessaire du premier article.
- Réponse: définir les limites de réglage, les conditions d'arrêt, la gestion des pièces concernées et l'approbation des écarts.
- Enregistrer: spécifiez les résultats, l’identification des révisions et les informations sur les exceptions requises lors de la livraison.
Le aperçu du contrôle qualité fournit un contexte à cette discussion. Gardez le plan lié au composant afin qu'il reste utile si l'équipement proposé change.
Une détection précoce peut empêcher un travail supplémentaire sur les pièces concernées, mais les contrôles intégrés consomment également du temps machine et nécessitent une préparation. Comparez l'itinéraire complet : quelle étape de traitement ou d'attente change, quelle configuration est ajoutée et quelles preuves finales restent nécessaires. Les commandes récurrentes peuvent réutiliser la préparation des inspections ; une pièce unique présente un solde différent. Évaluez ce compromis par rapport à la commande plutôt que de supposer une économie de coûts universelle.
Questions fréquemment posées
L’inspection en cours de fabrication peut-elle remplacer l’inspection finale ?
Il peut fournir une preuve d'acceptation pour une caractéristique définie lorsque la méthode, la portée et les conditions mesurées répondent à l'accord. D'autres contrôles ne contrôlent qu'une opération intermédiaire. Examinez ce qui se passe après la mesure et conservez toutes les vérifications nécessaires pour l'état fini, plutôt que de supposer que chaque résultat en cours de cycle libère la pièce entière.
Un palpeur de machine-outil vérifie-t-il chaque caractéristique ?
La couverture dépend de l'accès, du programme de mesure, de la méthode et de la portée de l'inspection. Un diamètre accessible n'établit pas une relation géométrique différente ou une caractéristique inaccessible. Demandez quelles caractéristiques des dessins sont vérifiées, lesquelles nécessitent une autre méthode et comment les enregistrements résultants démontrent la couverture convenue.
Chaque écart devrait-il déclencher un changement de décalage ?
Non. Déterminez d’abord si la lecture est valide et si la compensation est appropriée pour cette condition de processus. Les limites approuvées doivent distinguer un ajustement autorisé d'un résultat nécessitant une enquête ou un arrêt. L’intervention doit également identifier toutes les pièces antérieures qui doivent être conservées ou réinspectées.
Que doit demander l’acheteur dans le rapport d’inspection ?
Demander l'identification de la pièce et de la révision, les caractéristiques vérifiées, la quantité ou les références de série concernées et l'état mesuré. Convenez des résultats requis et de toute information sur la méthode nécessaire pour les interpréter. Les retouches, les réinspections ou les écarts autorisés doivent rester compréhensibles plutôt que de disparaître derrière un résultat de remplacement.
Sources
- Renishaw — Annonce du RMP400S, juillet 2026
- Renishaw — Documentation de contrôle en cours de processus
Définir la prochaine décision d'inspection
Commencez par les interfaces qui déterminent si votre pièce fonctionnera, puis connectez chaque mesure à une action ou à une exigence d'acceptation. Pour un examen des composants, envoyer HongKe CNC vos priorités en matière de dessin et d'inspection, y compris l'état fini et les enregistrements nécessaires à la livraison.