
빠른 답변
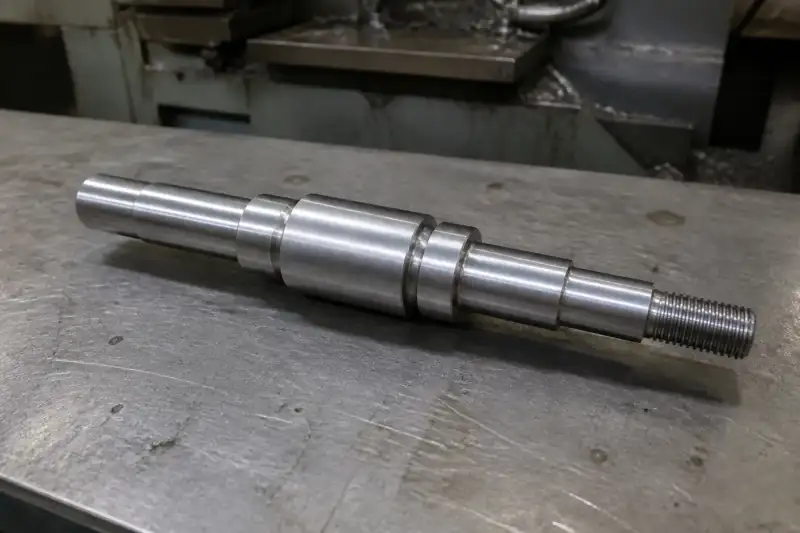
주요 형상이 하나의 중심선과 동축인 경우 선반가공을 사용합니다. 각기둥 형태, 포켓 및 다면 형상에는 밀링을 사용합니다. 기하학에 두 가지 강점이 모두 필요한 경우 두 가지를 모두 사용하십시오.
주요 시사점
- 재료가 아닌 부품의 기본 형상과 데이텀 축부터 시작하십시오.
- 동심원이 기능을 구동할 때 밀링된 블랭크에 회전된 세부 사항을 강요하지 마십시오.
- 기본 프로세스를 통해 중요한 형상을 안정적으로 만든 후에만 보조 작업을 계획하십시오.
렌치 플랫이 있는 샤프트에는 여전히 보존해야 할 주축이 있습니다. 보어가 있는 장착 블록에도 정렬하려면 면과 구멍 패턴이 필요합니다. 보조 기능은 최상의 시작 프로세스를 변경하지 않고도 작업을 추가할 수 있습니다. 어셈블리에서 중요한 관계를 중심으로 경로를 계획하십시오.
자연스러운 참조 기하학을 찾으세요
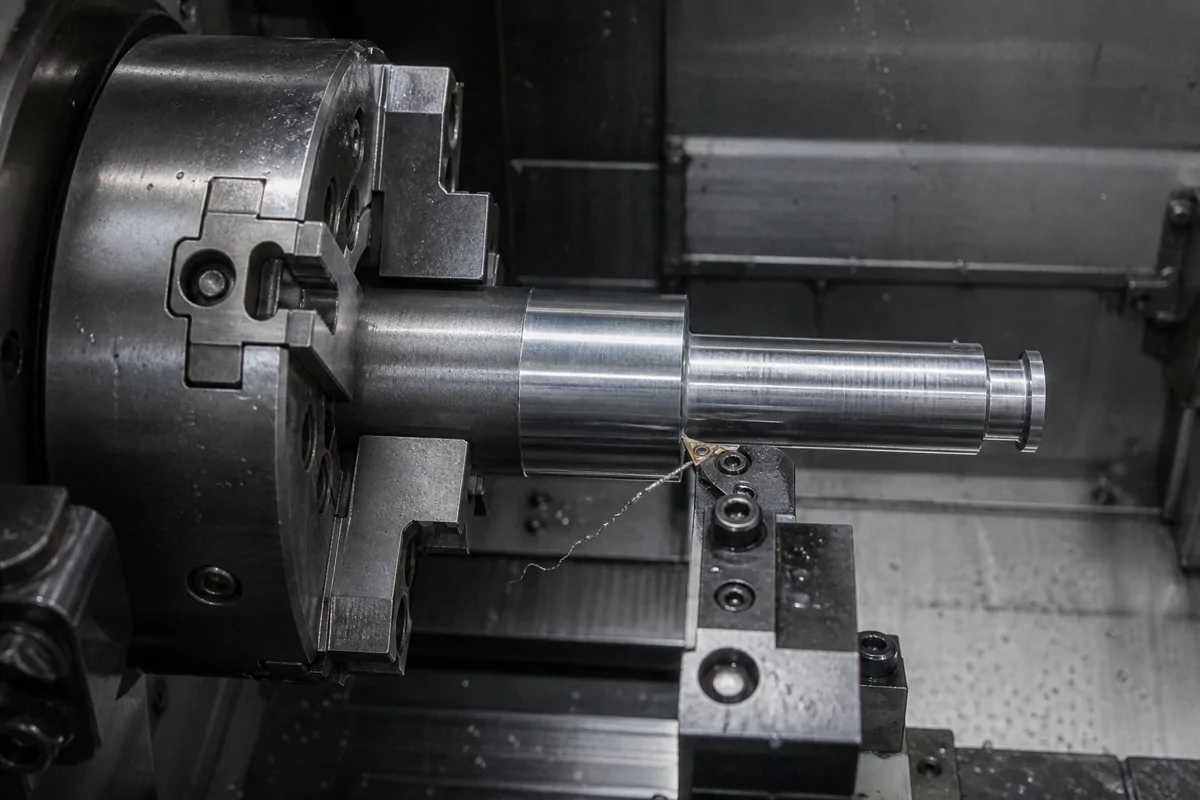
선삭 작업에서는 공작물이 회전하고 공구는 해당 회전을 중심으로 형상을 생성합니다. 외부 직경, 보어, 숄더 및 축 방향 홈이 이러한 배열에 적합한 경우가 많습니다. 여러 직경이 서로 밀접하게 관련되어야 하는 경우 적절한 공통 설정으로 직경을 완성하면 해당 관계를 단순화할 수 있습니다.
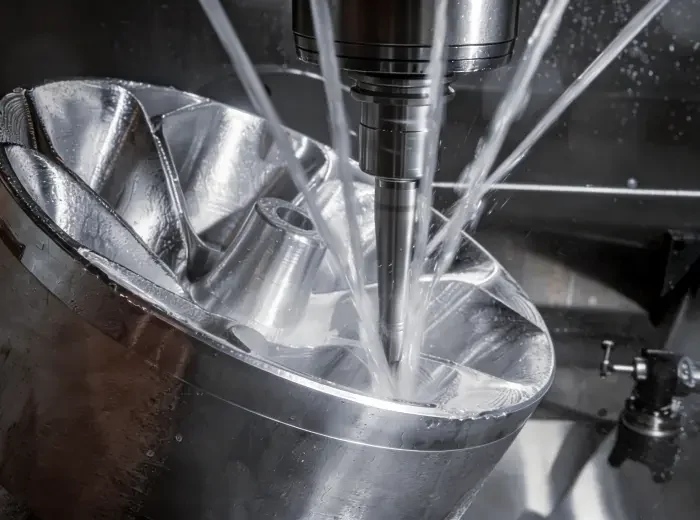
밀링은 지원되는 공작물에 회전 커터를 가져옵니다. 포켓, 슬롯, 평면형 면, 장착 패턴 및 선택한 방향에서 액세스할 수 있는 기능에 적합합니다. 가공 계획에는 여전히 실용적인 클램핑 표면과 커터 및 홀더를 위한 공간이 필요합니다. CAD 화면에 표시되는 기능은 실제 설정에서 자동으로 접근할 수 없습니다.
보조 기능이 경로를 변경하도록 허용
회전된 플랜지에는 볼트 원형이나 렌치 플랫이 필요할 수도 있습니다. 밀링된 블록에는 정밀 보어가 포함될 수 있습니다. 이러한 추가 기능이 반드시 최상의 시작 프로세스를 변경하는 것은 아닙니다. 그들은 시퀀싱 및 데이텀 전송 질문을 만듭니다. 부품이 다른 작업으로 이동할 때 부품을 배치할 표면을 논의합니다.
가공 팀이 각 설정에 어떤 기능이 속하는지 검토할 수 있도록 전체 모델을 보냅니다. 사용 가능한 장비, 워크홀딩 및 수량에 따라 결합 경로가 부품에 실용적인지 여부가 결정됩니다.
| 기획요소 | CNC 밀링 | CNC 터닝 |
|---|---|---|
| 1차 모션 | 회전 커터가 지원되는 부품에서 작동합니다. | 공구가 형상을 형성하는 동안 공작물이 회전합니다. |
| 자연 기하학 | 페이스, 포켓, 슬롯 및 장착 패턴 | 직경, 보어, 숄더 및 축 방향 홈 |
| 검토 액세스 | 커터 방향, 홀더 간격 및 클램핑 | 축방향/반경방향 접근 및 공작물 지지 |
| 보조 기능 | 보어는 다른 설정이나 작업을 추가할 수 있습니다. | 플랫 또는 볼트 패턴에는 보조 작업이 필요할 수 있습니다. |
| 수락 기준 | 피쳐별 공차 및 데이텀 요구 사항 | 피쳐별 공차 및 데이텀 요구 사항 |
전체 경로 비교
| 부품 형상 | 출발점이 유력하다 | 커밋하기 전에 검토하세요. |
|---|---|---|
| 계단식 샤프트 또는 슬리브 | 선회 | 지지대, 보어 접근, 세밀함 및 보조 기능 |
| 포켓 장착 플레이트 | 갈기 | 코너 반경, 공구 도달 거리 및 클램핑 |
| 방사형 구멍이 있는 링 | 터닝 플러스 보조 작업 | 각도 위치 및 데이텀 전송 |
| 다면 하우징 | 적절한 설정 전략을 사용한 밀링 | 보유자 접근 및 교차 관계 |
운행 횟수가 적은 경로가 항상 비용이 덜 드는 것은 아닙니다. 특수한 워크홀딩이나 어려운 로딩으로 인해 저장된 전송이 상쇄될 수 있습니다. 반대로, 공통 설정은 중요한 관계에서 위험을 줄일 때 유용할 수 있습니다. 수량, 승인 요구 사항 및 형상을 기반으로 한 프로세스 권장 사항을 함께 요청하십시오.
공차는 프로세스 이름이 아닌 기능에 속합니다.
밀링이나 터닝은 전체 부품에 대한 특정 공차를 보장하지 않습니다. 공구 상태, 재료, 열, 클램핑 및 측정이 결과에 영향을 미칩니다. 긴 유연한 샤프트는 짧은 강성 링과 둘 다 회전하더라도 다른 고려 사항이 필요합니다.
사용 중인 부품이 있는 표면과 검사에서 확인해야 하는 관계를 식별합니다. 사용 품질 및 검사 계획 도면 요구 사항을 적절한 측정 방법에 연결합니다. 생성되는 기능과 분리된 단일 정확도 숫자를 사용하여 순위 지정 프로세스를 피하세요.
밀링과 터닝 결정 흐름
- 주요 기하학중요한 특징이 동축 직경, 보어 또는 숄더인 경우 선삭부터 시작하십시오.
- 기능적인 얼굴과 주머니장착면, 포켓, 슬롯 또는 구멍 패턴이 기능을 좌우하는 경우 밀링부터 시작하십시오.
- 두 기능 그룹 모두 중요합니다.기본 프로세스에서 기본 데이텀을 유지한 다음 전송을 중심으로 2차 작업을 계획합니다.
이것이 귀하에게 의미하는 바
3D 모델과 기능적 표면을 식별하는 제어 도면을 모두 보냅니다. 축을 공유해야 하는 기능, 어셈블리를 배치하는 평면, 제어된 위치가 필요한 구멍을 설명합니다. 프로세스 및 워크홀딩 선택이 실제 주문을 반영하도록 수량과 필요한 마감을 추가합니다.
해당 사이트를 비교해보세요 CNC 터닝 그리고 CNC 밀링 정보를 확인한 다음 사용하세요. 도면 검토 경로를 해결합니다. 여러 개의 면이나 각진 특징으로 인해 접근이 복잡한 경우 5축 전략 페이지 모든 복잡한 부품에 동시 5축 절단이 필요하다는 가정 없이 추가적인 상황을 제공합니다.
- 부품의 기능적 중심선 또는 기본 장착 면을 설정하는 특징을 식별합니다.
- 도면에서 동축 직경, 스레드 및 숄더를 그룹화합니다.
- 보조 작업에서 완료할 수 있는 세부 사항과 실제 프리즘 형상을 분리합니다.


