
快速解答
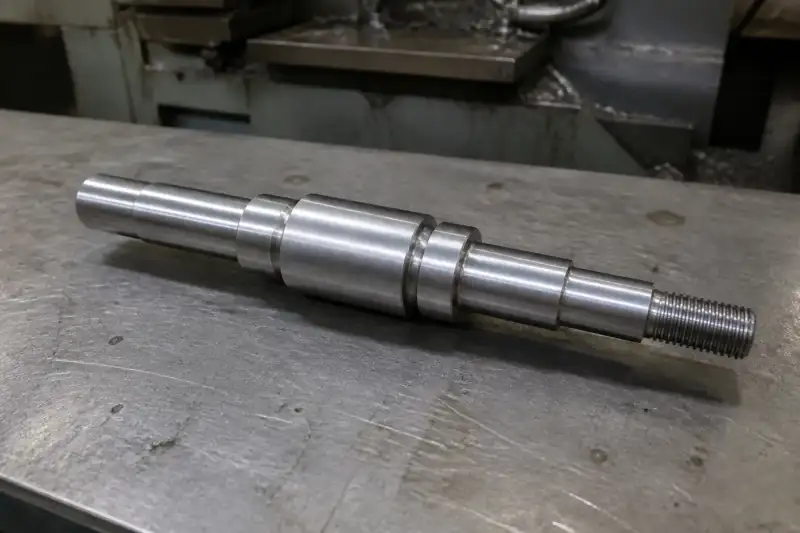
当主要特征与一条中心线同轴时,请使用车削。使用铣削加工棱柱形、型腔和多面特征;当几何形状需要两种强度时,请同时使用两者。
要点
- 从零件的主要几何形状和基准轴开始,而不是材料。
- 当同心度驱动功能时,避免将车削细节强制加工成铣削毛坯。
- 仅在基础工艺使关键几何形状稳定后才计划二次操作。
带有扳手平面的轴仍然需要保留主轴线。带孔的安装块仍然需要其面和孔图案对齐。次要功能可以在不改变最佳启动流程的情况下添加操作;围绕装配中重要的关系规划路线。
寻找自然的参考几何形状
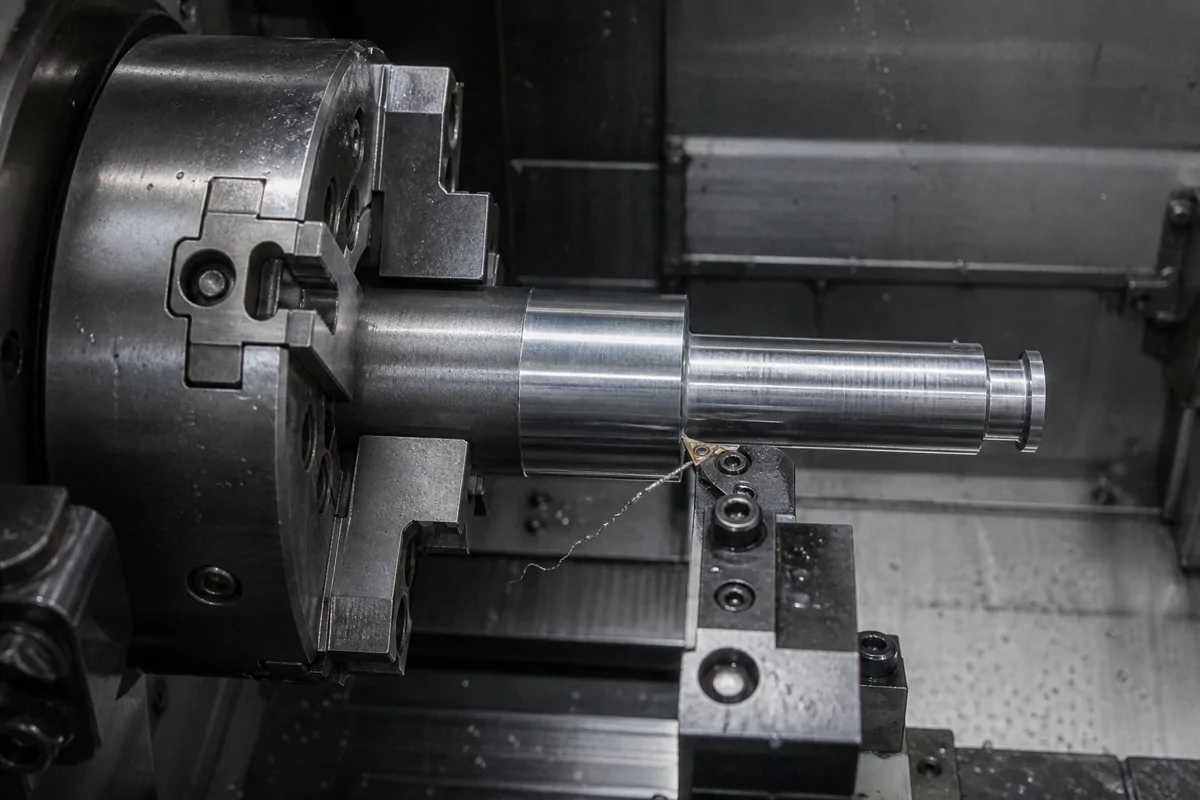
在车削过程中,工件旋转,刀具围绕该旋转生成特征。外径、孔、轴肩和轴向凹槽通常适合这种布置。如果多个直径必须彼此密切相关,则在合适的通用设置中完成它们可以简化这种关系。
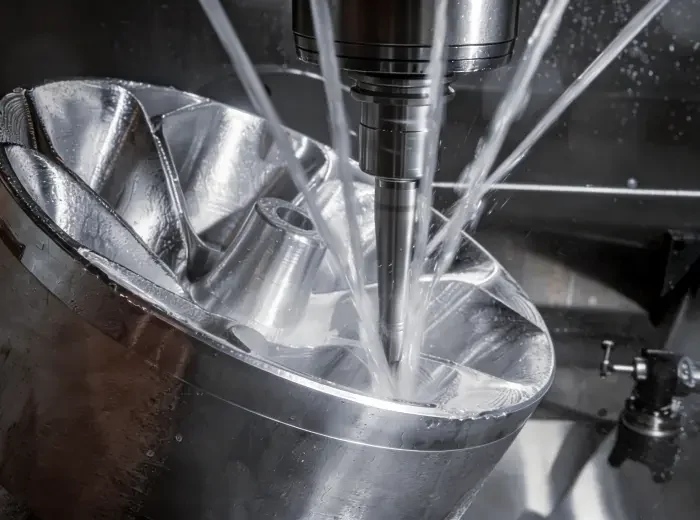
铣削将旋转刀具带到支撑的工件上。它适合口袋、插槽、平面、安装模式以及可从选定方向访问的功能。加工计划仍然需要实用的夹紧表面以及刀具和刀柄的空间。 CAD 屏幕上可见的功能在实际设置中无法自动访问。
让次要功能改变路线
车削法兰可能还需要螺栓圈或扳手平面。铣削块可能包含精密孔。这些附加功能不一定会改变最佳启动过程;他们创建了一个排序和数据传输问题。讨论当零件移动到另一个操作时,哪些表面将定位该零件。
发送完整的模型,以便加工团队可以查看每个设置中属于哪些特征。可用的设备、工件夹具和数量决定了组合路线对于零件是否实用。
| 规划因素 | 数控铣削 | 数控车削 |
|---|---|---|
| 主要运动 | 旋转刀具在支撑零件上工作 | 当刀具形成特征时工件旋转 |
| 自然几何 | 面、口袋、槽和安装模式 | 直径、孔、轴肩和轴向凹槽 |
| 访问审查 | 刀具方向、刀柄间隙和夹紧 | 轴向/径向访问和工件支撑 |
| 次要特征 | 孔可以添加另一个设置或操作 | 平面或螺栓图案可能需要二次操作 |
| 验收依据 | 特定功能的公差和基准要求 | 特定功能的公差和基准要求 |
比较完整路线
| 零件几何形状 | 可能的起点 | 提交前审查 |
|---|---|---|
| 阶梯轴或套筒 | 车削 | 支撑、钻孔通道、细长度和次要特征 |
| 袋装安装板 | 铣削 | 刀尖半径、刀具行程和夹紧 |
| 带径向孔的环 | 车削加二次加工 | 角度定位和数据传输 |
| 多面外壳 | 采用合适的设置策略进行铣削 | 持有者访问和跨面关系 |
运营次数较少的航线并不总是更便宜。专门的工件夹具或困难的装载可能会抵消节省的转移。相反,当一个共同的设置可以降低关键关系中的风险时,它就会很有价值。请求基于数量、验收要求和几何形状的工艺建议。
公差属于功能,而不是过程名称
铣削和车削都不能保证整个部件的特定公差。刀具状况、材料、热量、夹紧和测量都会影响结果。长柔性轴与短刚性环需要不同的考虑,即使两者都旋转。
识别在使用中定位零件的表面以及检查必须验证的关系。使用 质量和检验计划 将图纸要求与合适的测量方法联系起来。避免使用与正在生成的特征分离的单个准确度数字进行排名过程。
铣削与车削决策流程
- 主要几何形状如果关键特征是同轴直径、孔或轴肩,则从车削开始。
- 功能性表面和口袋如果安装面、凹槽、槽或孔图案决定功能,请从铣削开始。
- 两个功能组都很重要将主要数据保留在基本流程中,然后围绕其传输规划二次操作。
这对您来说意味着什么
发送 3D 模型和识别功能表面的受控绘图。解释哪些特征必须共享一个轴,哪些平面定位组件以及哪些孔需要受控位置。添加数量和所需的表面处理,以便工艺和夹具选择反映实际订单。
比较网站的 数控车削 和 数控铣削 信息,然后使用 图纸审查 来解析路线。如果多个面或有角度的特征使访问变得复杂, 5轴策略页面 提供了额外的背景信息,而不假设每个复杂零件都需要同步五轴切割。
- 识别确定零件功能中心线或主要安装面的特征。
- 在绘图上将同轴直径、螺纹和轴肩组合在一起。
- 将真正的棱柱形特征与可以在二次操作中完成的细节分开。


