
Resposta rápida
Use o torneamento quando os recursos dominantes forem coaxiais a uma linha central. Use fresamento para formas prismáticas, bolsões e recursos multifacetados; use ambos quando a geometria precisar de ambas as forças.
Principais conclusões
- Comece com a geometria primária e o eixo de referência da peça, não com o material.
- Evite forçar detalhes torneados em uma peça bruta fresada quando a concentricidade comanda a função.
- Planeje operações secundárias somente depois que o processo base tornar a geometria crítica estável.
Um eixo com partes planas da chave ainda possui um eixo principal para preservar. Um bloco de montagem com furo ainda precisa que suas faces e padrão de furo sejam alinhados. Recursos secundários podem adicionar operações sem alterar o melhor processo inicial; planeje a rota em torno dos relacionamentos que importam na montagem.
Procure a geometria de referência natural
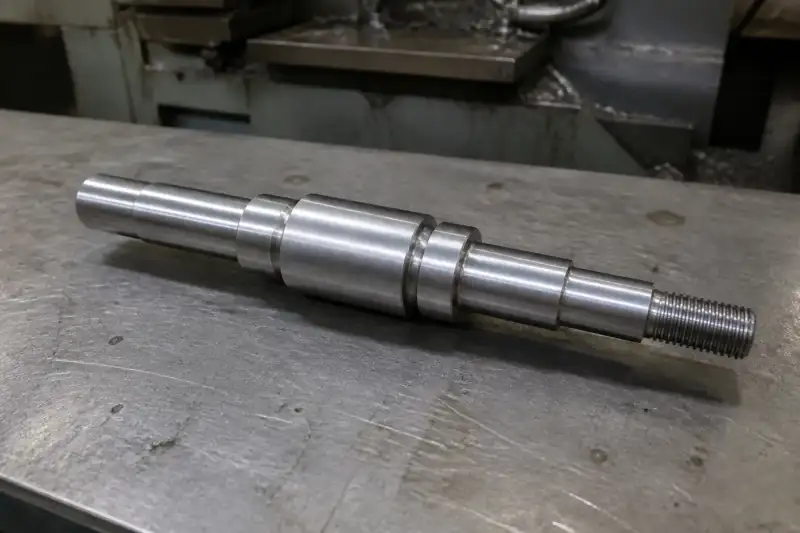
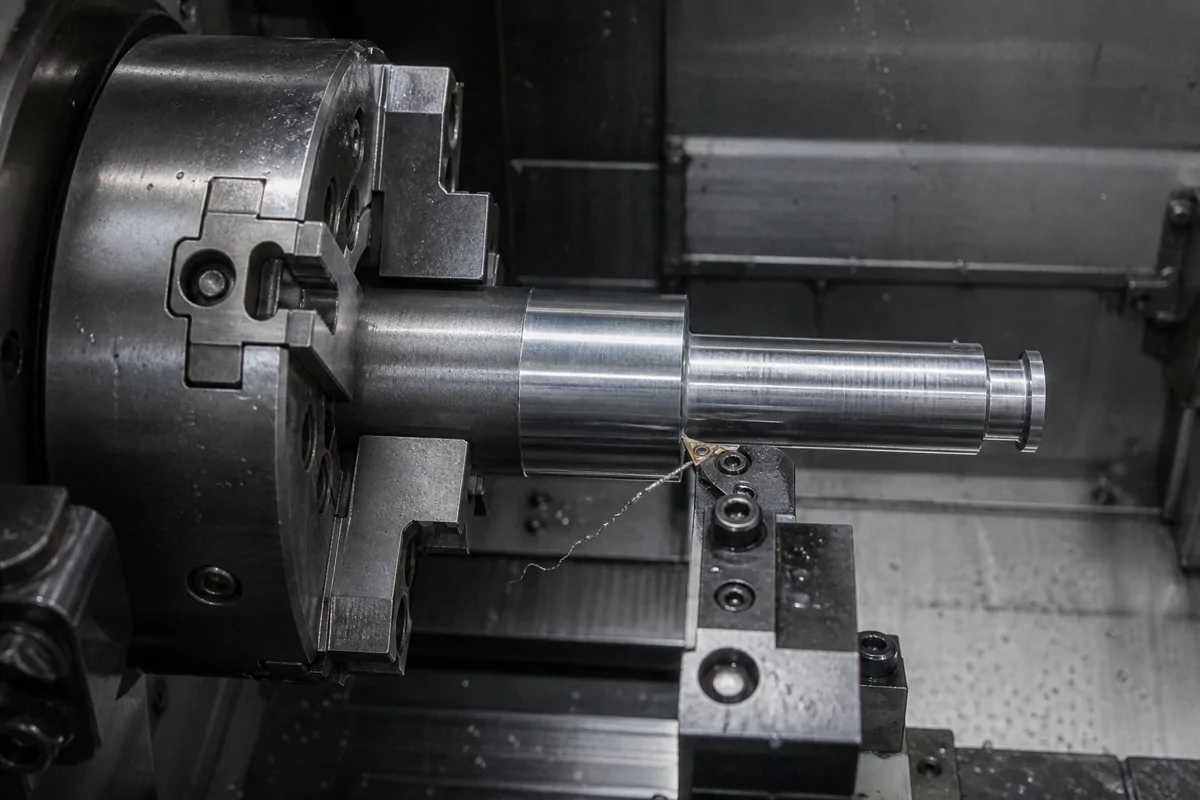
No torneamento, a peça gira e a ferramenta gera recursos em torno dessa rotação. Diâmetros externos, furos, ressaltos e ranhuras axiais geralmente se ajustam a esse arranjo. Se vários diâmetros devem estar intimamente relacionados entre si, completá-los em uma configuração comum adequada pode simplificar essa relação.
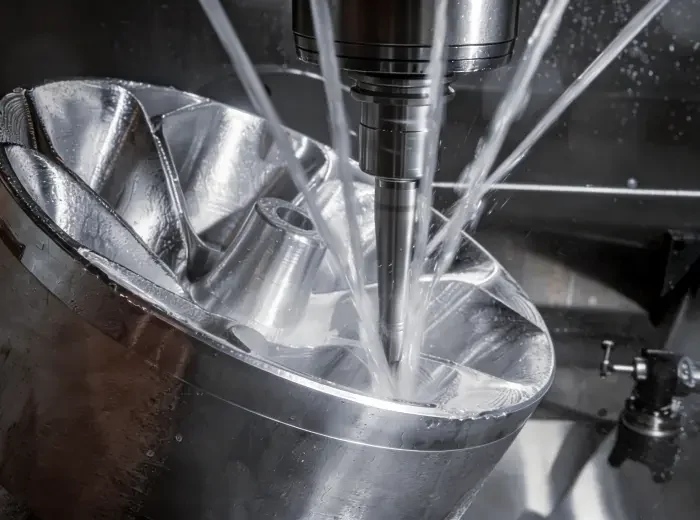
O fresamento traz fresas rotativas para uma peça apoiada. É adequado para cavidades, ranhuras, faces planas, padrões de montagem e recursos acessíveis em direções selecionadas. O plano de usinagem ainda precisa de superfícies de fixação práticas e espaço para a fresa e o suporte. Um recurso visível em uma tela CAD não pode ser alcançado automaticamente em uma configuração real.
Deixe os recursos secundários mudarem a rota
Um flange torneado também pode precisar de um círculo de parafuso ou de uma chave plana. Um bloco fresado pode conter um furo de precisão. Esses recursos adicionais não alteram necessariamente o melhor processo de inicialização; eles criam uma questão de sequenciamento e transferência de dados. Discuta quais superfícies localizarão a peça quando ela for movida para outra operação.
Envie o modelo completo para que a equipe de usinagem possa revisar quais recursos pertencem a cada configuração. O equipamento disponível, a fixação e a quantidade determinam se uma rota combinada é prática para a peça.
| Fator de planejamento | Fresamento CNC | Torneamento CNC |
|---|---|---|
| Movimento primário | O cortador rotativo funciona em uma peça suportada | A peça gira enquanto a ferramenta forma o recurso |
| Geometria natural | Faces, bolsos, slots e padrões de montagem | Diâmetros, furos, ressaltos e ranhuras axiais |
| Acesso para revisão | Direção da fresa, folga do suporte e fixação | Acesso axial/radial e suporte da peça |
| Recursos secundários | Um furo pode adicionar outra configuração ou operação | Flats ou um padrão de parafuso podem precisar de operações secundárias |
| Base de aceitação | Requisitos de referência e tolerância específicos do recurso | Requisitos de referência e tolerância específicos do recurso |
Compare rotas completas
| Geometria da peça | Provavelmente ponto de partida | Revise antes de se comprometer |
|---|---|---|
| Eixo escalonado ou manga | Virando | Suporte, acesso ao furo, esbelteza e características secundárias |
| Placa de montagem com bolso | Fresagem | Raios de canto, alcance da ferramenta e fixação |
| Anel com furos radiais | Torneamento mais operações secundárias | Localização angular e transferência de dados |
| Carcaça multifacetada | Fresamento com uma estratégia de configuração adequada | Acesso do titular e relacionamentos entre faces |
Uma rota com menos operações nem sempre é menos dispendiosa. Fixação especializada ou carregamento difícil podem compensar a transferência salva. Por outro lado, uma configuração comum pode ser valiosa quando reduz o risco num relacionamento crítico. Solicite uma recomendação de processo com base na quantidade, requisitos de aceitação e geometria em conjunto.
A tolerância pertence ao recurso, não ao nome do processo
Nem o fresamento nem o torneamento garantem uma tolerância específica em todo um componente. A condição da ferramenta, o material, o calor, a fixação e a medição afetam o resultado. Um eixo longo e flexível precisa de consideração diferente de um anel rígido curto, mesmo que ambos sejam girados.
Identifique as superfícies que localizam a peça em serviço e as relações que a inspeção deve verificar. Usar planejamento de qualidade e inspeção para conectar o requisito do desenho a um método de medição adequado. Evite processos de classificação usando um único número de precisão divorciado do recurso que está sendo produzido.
Fluxo de decisão de fresamento vs torneamento
- Geometria dominante Se as características críticas forem diâmetros coaxiais, furos ou ressaltos, comece pelo torneamento.
- Faces funcionais e bolsos Se faces de montagem, bolsões, ranhuras ou padrões de furos governarem a função, comece com o fresamento.
- Ambos os grupos de recursos são importantes Mantenha o dado primário no processo base e planeje a operação secundária em torno de sua transferência.
O que isso significa para sua parte
Envie o modelo 3D e um desenho controlado que identifique as superfícies funcionais. Explique quais recursos devem compartilhar um eixo, quais planos localizam a montagem e quais furos precisam de uma posição controlada. Adicione a quantidade e o acabamento necessário para que as opções de processo e fixação reflitam o pedido real.
Compare o site Torneamento CNC e Fresamento CNC informações, então use revisão de desenho para resolver a rota. Se múltiplas faces ou recursos angulares complicarem o acesso, o Página de estratégia de 5 eixos fornece contexto adicional sem presumir que cada peça complexa precisa de corte simultâneo em cinco eixos.
- Identifique o recurso que estabelece a linha central funcional ou a face de montagem primária da peça.
- Agrupe diâmetros coaxiais, roscas e ombros no desenho.
- Separe recursos prismáticos verdadeiros de detalhes que podem ser concluídos em uma operação secundária.


