
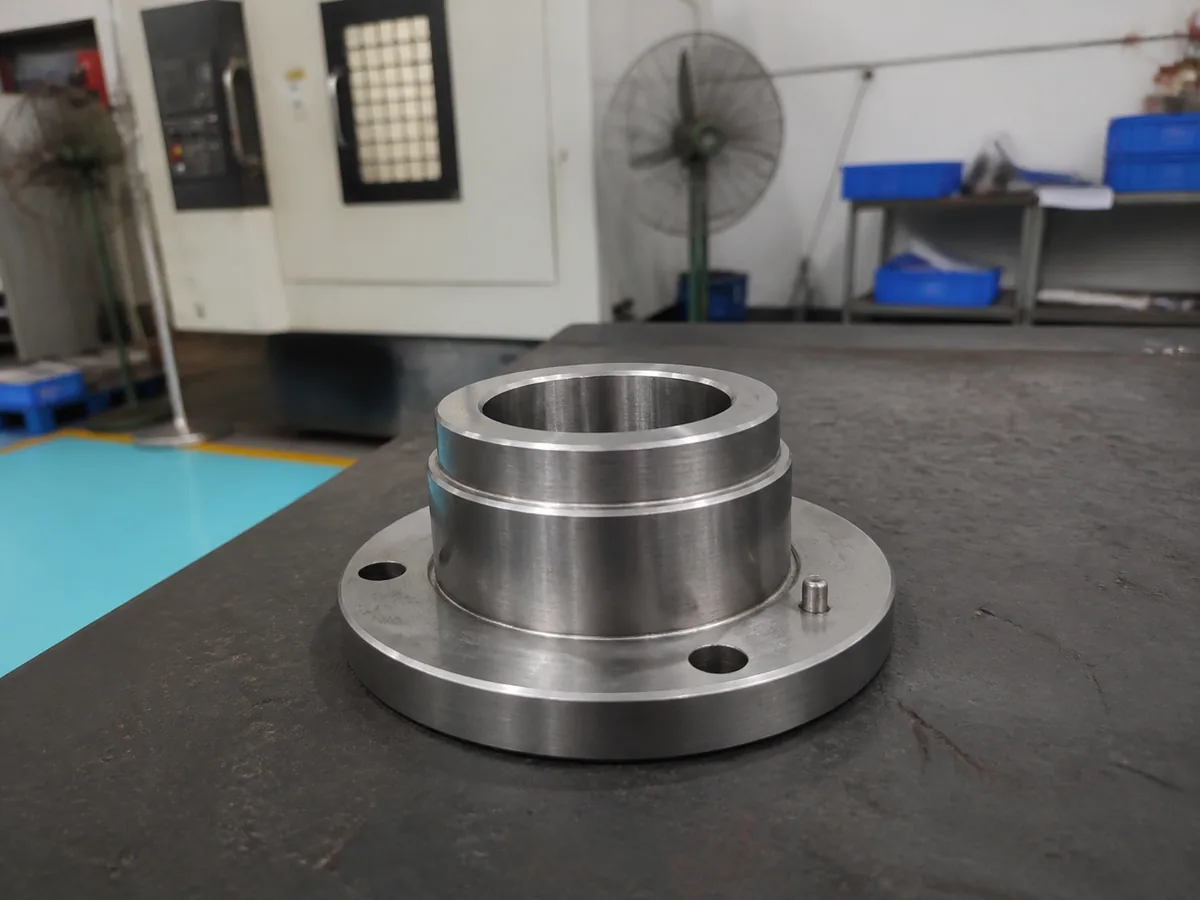
O custo de usinagem CNC com tolerância restrita aumenta quando um requisito adiciona trabalho à fabricação, estabilização, medição ou aceitação da peça. O prêmio não é determinado apenas pelo número de casas decimais. Um limite próximo em um recurso acessível e suportado pode ser mais fácil de controlar do que um limite mais amplo em uma parede flexível ou em várias configurações. Os compradores devem perguntar quais operações são alteradas devido ao requisito e quais evidências são necessárias para aceitá-las. Este artigo explica os mecanismos de custos e uma forma prática de revisá-los sem enfraquecer as interfaces que fazem uma montagem industrial funcionar.
O que impulsiona o custo de usinagem CNC com tolerância restrita?
Uma faixa de aceitação mais restrita pode reduzir a variação do processo que permanece tolerável. Atingi-lo pode exigir fixação de peça, passes de acabamento, gerenciamento de ferramentas, controle de temperatura e medição mais controlados. Qual dessas questões depende do recurso e de sua condição final.
Comece identificando o que a tolerância controla. Tamanho, posição, forma e orientação são requisitos diferentes. Um furo pode ter diâmetro aceitável enquanto sua localização em relação aos furos de montagem estiver errada. Uma face plana pode ser individualmente aceitável, mas sua orientação para outra face não. Combinar essas questões num pedido geral de precisão esconde o verdadeiro impulsionador dos custos.
O Guia de tolerâncias de usinagem CNC explica a estrutura de engenharia. Para uma revisão de cotação, conecte cada chamada exigente a uma consequência específica de fabricação ou inspeção. Pergunte se o desafio é acesso, suporte, transferência de dados, acabamento, estabilidade ou incerteza de medição. Essa resposta é mais útil do que uma sobretaxa universal para uma classe de tolerância.
Separe a dificuldade do recurso do valor da tolerância
A geometria pode tornar caro um requisito de aparência comum. Um furo curto apoiado, um furo profundo e estreito e um furo em uma parede flexível podem ter o mesmo limite nominal, mas precisam de ferramentas e estratégias diferentes. O material circundante e o acesso ao acessório afetam o que acontece durante o corte e após a liberação.
Da mesma forma, um eixo longo apresenta diferentes questões de suporte e alinhamento de um pino curto. Uma placa fina pode mover-se quando a força de fixação é removida. Um bolsão profundo pode forçar um alcance maior da ferramenta e dificultar o escoamento dos cavacos. A tolerância não cria essas condições, mas uma faixa de aceitação estreita pode torná-las mais difíceis de acomodar.
Pergunte qual recurso está definindo os limites do processo. Se o fornecedor identificar um canto inacessível ou uma parede sem suporte, uma discussão direcionada sobre o projeto poderá ajudar. Se o problema for a relação entre duas interfaces funcionais, relaxar uma dimensão exterior não relacionada pode economizar pouco. A revisão de custos deve seguir a rota real, em vez da proeminência visual de uma chamada de desenho.
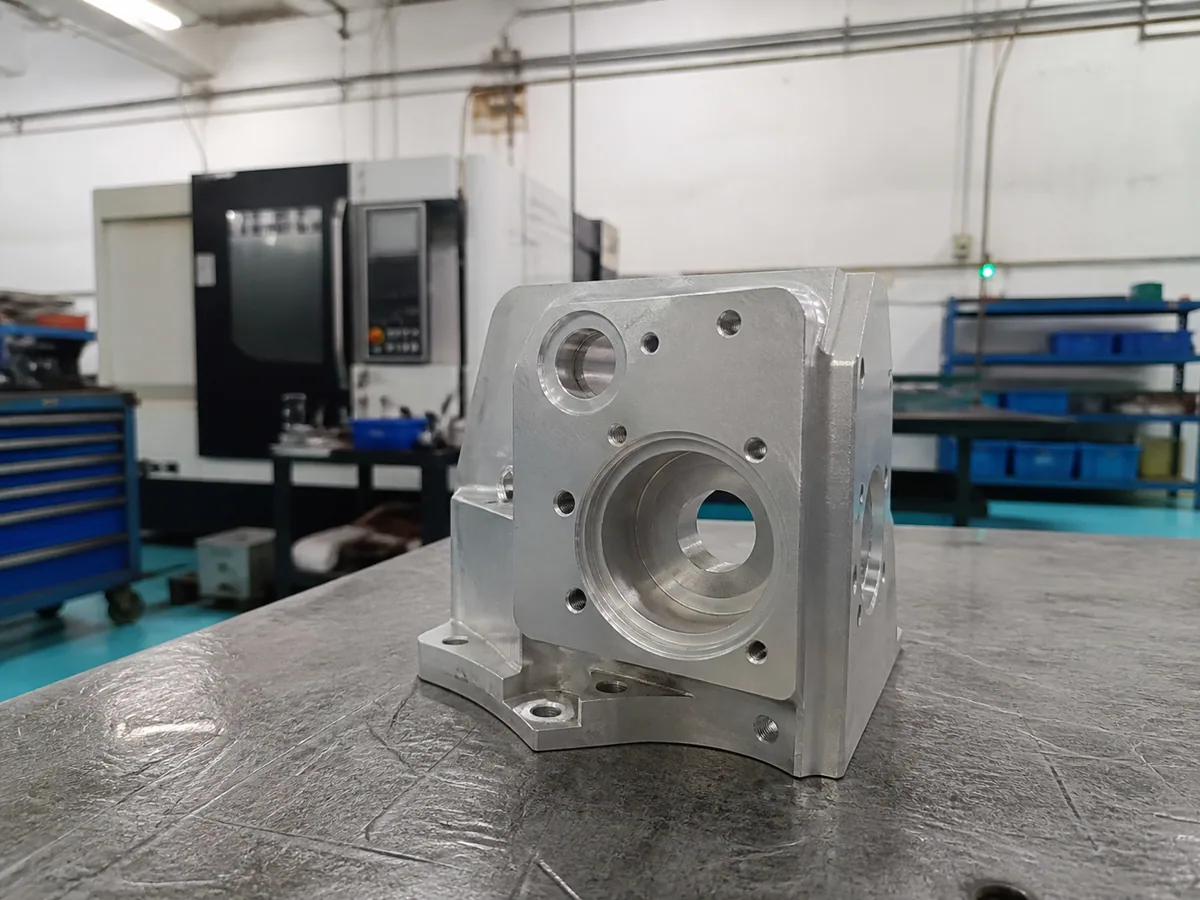
Procure operações adicionais na rota cotada
O prêmio geralmente aparece como preparação extra ou trabalho de acabamento. Um fornecedor pode deixar o material para uma passagem posterior, usar uma ferramenta diferente, controlar a sequência de remoção do material ou adicionar uma etapa de verificação. Essas ações consomem tempo mesmo que a peça finalizada pareça inalterada.
| Requisito ou condição | Possível trabalho adicional | Pergunta útil para o comprador |
|---|---|---|
| Fechar tamanho do furo | Acabamento controlado e verificação dedicada | Qual operação estabelece o tamanho final? |
| Relacionamento através de múltiplas faces | Controle de transferência de dados ou fixação diferente | Os recursos críticos podem compartilhar uma configuração de local? |
| Geometria flexível | Usinagem suportada e verificações de estado livre | Em que condição de restrição é definida a aceitação? |
| Interface sensível ao acabamento | Medição de mascaramento, permissão e pós-processo | O limite é exigido antes ou depois do tratamento? |
| Evidência detalhada de medição | Programação de inspeção, fixação e relatórios | Quais características e quantidades precisam de registros? |
Estas são possibilidades, não um percurso obrigatório para todas as partes. Um fornecedor pode atender ao requisito com um método comprovado mais simples. A comparação deve examinar o método proposto e as suas evidências, em vez de prescrever um processo caro apenas porque parece mais preciso.
Relacionamentos de dados podem custar mais do que tamanhos individuais
Manter relacionamentos entre recursos pode exigir uma localização cuidadosa nas operações. Cada etapa de reaperto apresenta uma nova oportunidade para a peça assentar de maneira diferente. Uma rota que controla cada diâmetro de forma independente ainda pode ter dificuldades para estabelecer a relação necessária com as faces de montagem ou com os pinos de localização.
Para um invólucro de automação, identifique as superfícies que realmente o localizam na montagem. Em seguida, examine como o furo crítico e o padrão de montagem se relacionam com essas referências. Um ponto de referência escolhido apenas porque é fácil de dimensionar no desenho pode não descrever a montagem funcional ou uma configuração prática de inspeção.
Não altere as definições de referência informalmente durante a revisão da cotação. Peça ao fornecedor para explicar o problema e peça ao proprietário do desenho que avalie qualquer proposta. Um esquema de referência revisado pode afetar a interpretação de todo o desenho. Registre a alteração aceita na documentação controlada antes de comparar o preço revisado com a rota original.
Fiscalização faz parte do orçamento de tolerância
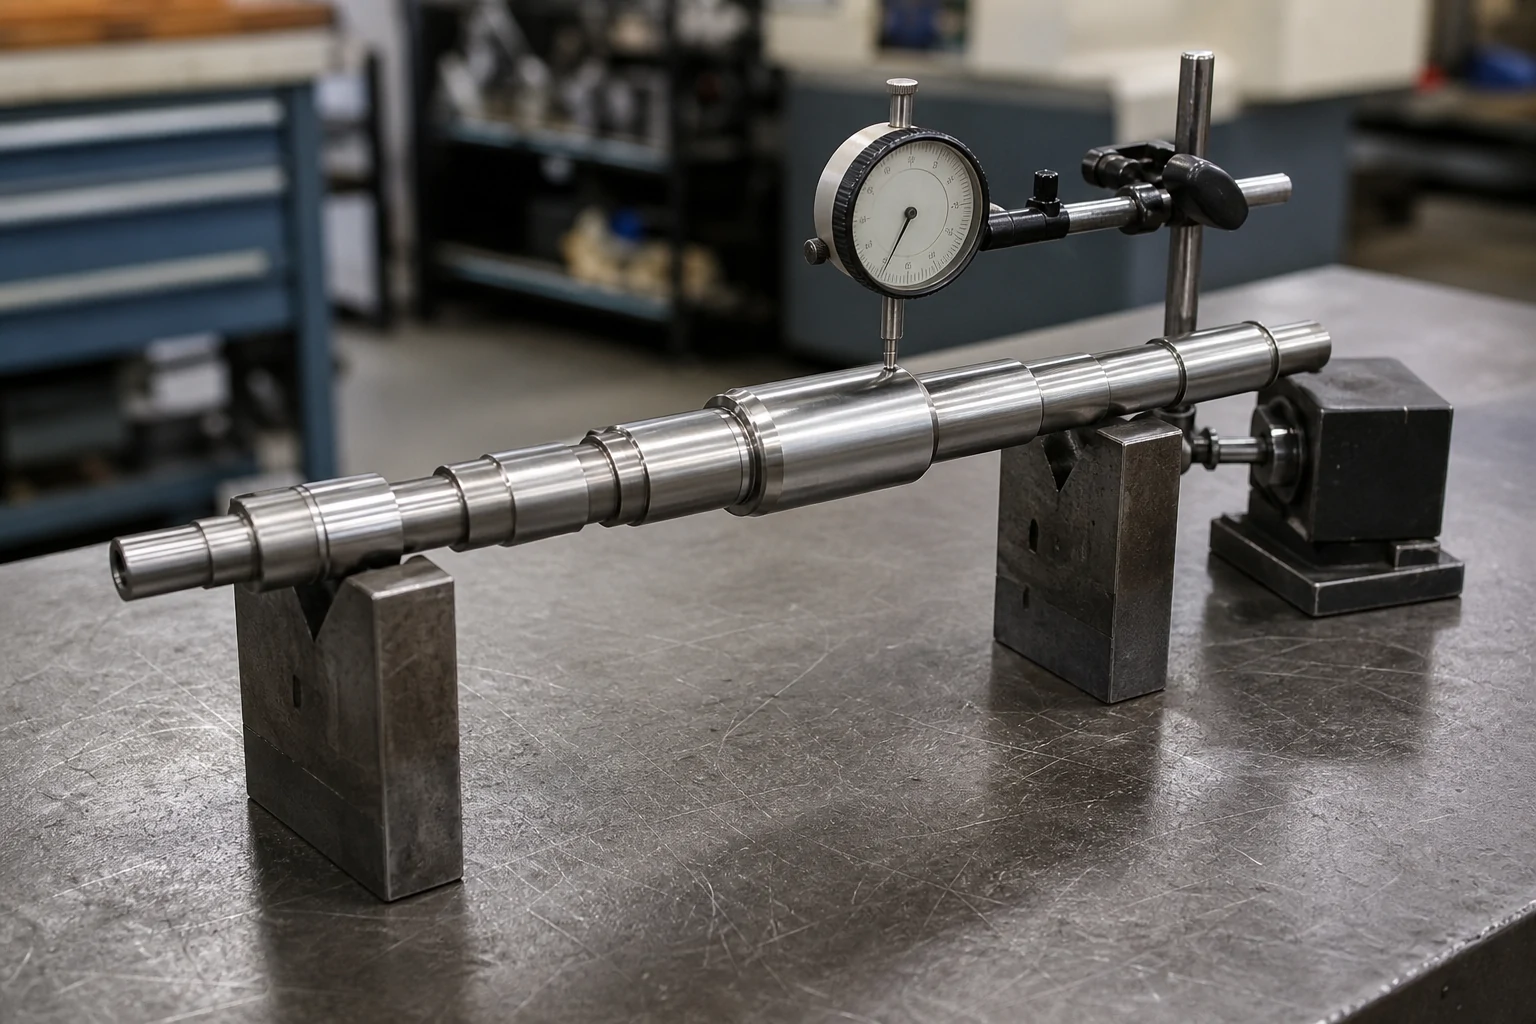
Um resultado de medição possui incerteza e o método deve ser adequado para a decisão de aceitação. A resolução exibida em uma tela não é o mesmo que a confiança em uma medição. A temperatura da peça, o alinhamento, o contato, os padrões de referência e o arranjo de medição podem ser importantes. Discussão sobre metrologia dimensional do NIST fornece informações básicas sobre a avaliação da incerteza da medição dimensional.
Para comprar, pergunte como o recurso é medido e como é tratado um resultado próximo a um limite de especificação. As partes devem chegar a acordo sobre a abordagem de aceitação em vez de descobrir diferentes interpretações após a entrega. O método apropriado depende da geometria e da função; uma leitura de calibre, medição de furo e avaliação de coordenadas baseada em dados respondem a diferentes questões.
Os requisitos de relatórios acrescentam outra camada. Um relatório detalhado pode exigir a identificação de peças individuais, a preparação do programa de medição, o registro dos resultados e a vinculação deles à revisão correta. Peça evidências sobre as características críticas e especifique relatórios mais amplos onde o projeto assim o exigir. Não solicite todos os relatórios disponíveis por padrão e depois presuma que sua preparação é gratuita.
A condição finalizada altera o que deve ser controlado
A dimensão exigida deve indicar a condição em que se aplica. O revestimento, o processamento térmico, as cargas de montagem e a restrição podem afetar um componente após uma operação de usinagem. Uma dimensão de pré-acabamento próxima não estabelece automaticamente a mesma relação após todo o trabalho posterior.
Para um invólucro tratado, esclareça quais interfaces são mascaradas e quais são aceitas após o tratamento. Para um componente flexível, defina se o desenho se aplica ao estado livre ou a uma condição de fixação especificada. Para um par correspondente, diferencie os limites da peça individual do comportamento da montagem que esses limites pretendem criar.
O tolerâncias de furo e guia de ajustes ajuda a conectar um requisito de furo ao seu recurso de acoplamento. Se um comprador especificar um furo excepcionalmente próximo sem identificar a condição do eixo ou do rolamento, o fornecedor poderá ter que definir o preço de um requisito difícil cuja necessidade funcional ainda não foi estabelecida.
Revise as tolerâncias por função em vez de relaxar tudo
Classifique os recursos de acordo com o que aconteceria se eles variassem. A localização de interfaces, vedações, assentos de rolamentos e recursos de alinhamento pode exigir um controle rigoroso. Bolsões de folga, faces externas não coincidentes e superfícies de manuseio podem permitir mais liberdade, mas essa decisão pertence ao proprietário do projeto.
Para cada alteração proposta, registre a dimensão afetada, sua função, o requisito atual, a alternativa e a consequência para montagem ou inspeção. Pergunte ao fornecedor qual trabalho desapareceria. Um limite mais amplo que não elimine riscos de configuração, ferramenta, etapa de inspeção ou processo pode produzir poucos benefícios comerciais.
Evite uma observação genérica de que todas as dimensões não especificadas devem atender a uma tolerância excepcionalmente restrita. Tal nota pode estender um requisito de aceitação exigente a superfícies que não precisam dele. Use um sistema de tolerância geral adequado e exceções funcionais explícitas, com o proprietário do desenho confirmando a aplicabilidade. O objetivo é uma especificação completa e coerente, em vez de simplesmente menos casas decimais.
Solicite um orçamento alternativo sem alterar o pedido
Peça o requisito original e a alternativa de engenharia como dois cenários claramente identificados. Mantenha constantes o material, a quantidade, o acabamento, as entregas de inspeção e as suposições de entrega sempre que possível. Isto faz com que a diferença citada seja atribuível à mudança proposta, e não a diversas variáveis móveis.
Se um fornecedor propor um novo processo, pergunte quais evidências demonstrarão o requisito final. Se a proposta alterar o próprio requisito, obtenha a aceitação da engenharia antes da compra. A sugestão de viabilidade de um fornecedor é um dado útil, mas não transfere a responsabilidade pelo projeto de montagem nem autoriza um desvio não documentado.
O guia de redução de custos abrange opções de design mais amplas que podem remover trabalho desnecessário. Use essas ideias seletivamente. Alterar a espessura da parede, o acesso aos cantos e a tolerância em conjunto pode melhorar uma peça, mas avalie explicitamente o resultado combinado em vez de descrever a economia apenas como uma alteração de tolerância.
Orçamento para evidências antes da chegada das peças
Incluir o escopo da inspeção no contrato de compra enquanto o roteiro está sendo planejado. Cite as características críticas, os registros necessários, as condições de inspeção e a decisão do primeiro artigo. Isto evita que um pedido tardio de documentação se transforme numa cobrança surpresa ou num atraso evitável.
Defina também a resposta a um resultado não conforme. O fornecedor deve identificar e reter a quantidade afetada, comunicar a descoberta e buscar uma disposição autorizada. Um desvio aceite para um lote não deverá tornar-se silenciosamente num novo requisito para todas as encomendas posteriores. Preservar a revisão do desenho e o alcance de qualquer concessão.
Para trabalhos recorrentes, reveja a revisão quando o material, a geometria, o acabamento ou a inspeção forem alterados. Um componente anteriormente bem-sucedido fornece evidências úteis, mas uma nova condição pode invalidar partes da rota antiga. Trate a repetibilidade como algo vinculado a um processo e requisito definidos, não como um atributo permanente inferido de uma amostra.
Perguntas frequentes
Existe uma sobretaxa padrão para tolerâncias restritas?
Nenhuma porcentagem universal é útil entre materiais e geometrias. O custo depende do trabalho extra necessário para a característica específica, incluindo fixação, acabamento, estabilidade e inspeção. Pergunte qual operação ou obrigação de aceitação muda.
Tolerâncias mais restritas sempre podem melhorar uma montagem?
Não. O aperto desnecessário pode adicionar custos sem melhorar a função, e uma relação incorreta pode permanecer incorreta mesmo quando as dimensões individuais estão próximas. Defina primeiro os requisitos de montagem e depois aloque tolerâncias para protegê-los.
Uma máquina precisa elimina custos de inspeção?
Não. A capacidade da máquina é apenas uma parte do processo. Fixação, ferramentas, temperatura, comportamento do material e operações posteriores ainda afetam a peça. A evidência de aceitação acordada continua sendo necessária para as características exigidas pelo pedido.
Todas as dimensões devem aparecer em um relatório de medição?
Somente quando os requisitos do projeto exigirem esse escopo. Defina deliberadamente as características críticas e as evidências necessárias. Um relatório seletivo não deve ser descrito como um relatório dimensional completo e um relatório completo deve ser precificado como tal.
Revise o recurso premium por recurso
A discussão mais útil sobre custos conecta cada requisito exigente ao trabalho que ele cria. Para uma avaliação específica do desenho, enviar HongKe CNC os arquivos de peça e identificar as interfaces funcionais, incluindo a condição final e as evidências de inspeção que sua equipe precisa.