
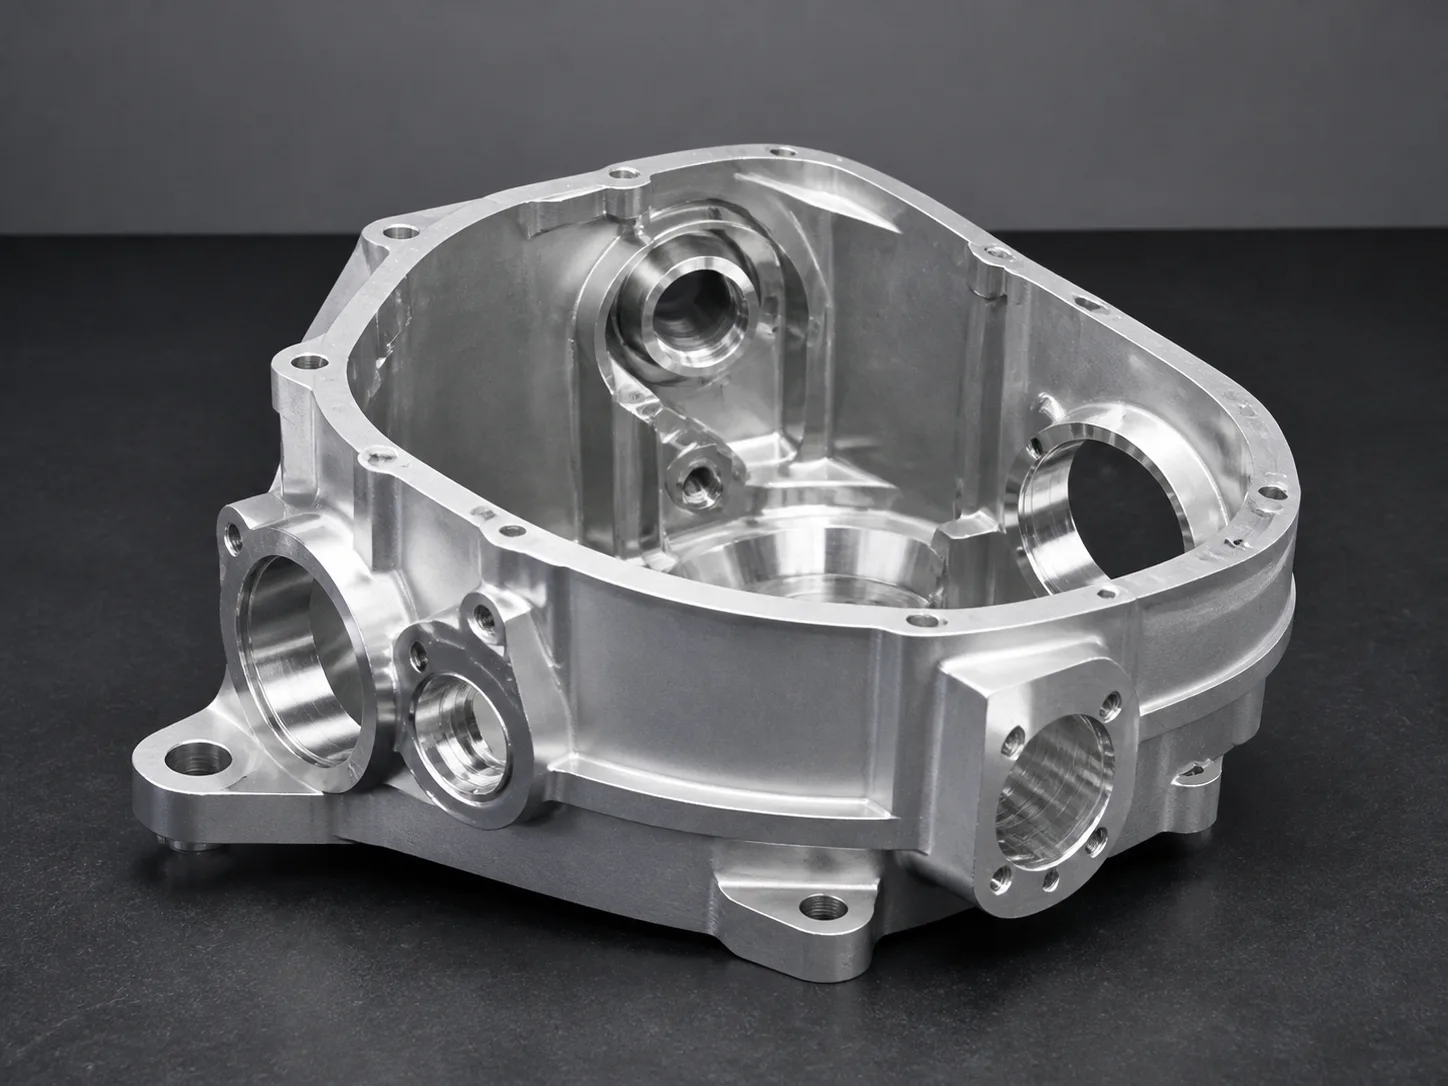
O custo de usinagem CNC de 5 eixos deve ser avaliado em relação à rota completa necessária para finalizar e aceitar a peça. Uma taxa de máquina mais alta pode valer a pena quando eixos adicionais removem acessórios, manuseio, longo alcance da ferramenta ou transferências difíceis de pontos de referência. Também pode ser desnecessário quando uma peça simples é fácil de fazer em configurações convencionais. A questão de compra útil não é se cinco eixos são inerentemente melhores, mas quais operações eles substituem na sua geometria. Este artigo explica como comparar as alternativas para carcaças industriais, suportes e componentes multifacetados sem assumir um preço premium universal ou vantagem de precisão.
O que determina o custo de usinagem CNC de 5 eixos?
O custo depende da programação, configuração, corte, fixação, verificação e inspeção em todo o processo. O movimento adicional da máquina só tem valor quando ajuda a executar a geometria necessária ou remove outro trabalho. Conte a rota completa, incluindo qualquer operação que ainda precise de uma segunda máquina ou acessório.
Separe a usinagem indexada do movimento simultâneo. Na usinagem indexada, ou 3+2, a peça é posicionada em uma orientação e o corte prossegue com os eixos rotativos mantidos para essa operação. Coordenadas simultâneas de usinagem de cinco eixos que alteram a orientação da ferramenta durante o corte. Uma peça com furos em diversas faces pode se beneficiar da indexação sem exigir uma estratégia de contorno simultânea.
Esta distinção é importante em uma RFQ porque um requisito para usinagem de cinco eixos pode ser interpretado de forma muito ampla. Descreva a geometria, o acesso e os relacionamentos que precisam ser alcançados. Deixe o fornecedor identificar se o trabalho em três eixos, indexação, movimento simultâneo, torneamento com fresamento secundário ou uma combinação é apropriado.
Contar configurações que estabelecem o mesmo relacionamento funcional
Menos configurações podem reduzir o manuseio e evitar a transferência de uma referência crítica entre equipamentos. O benefício é mais relevante quando vários recursos devem manter um relacionamento com as mesmas superfícies de localização. Simplesmente reduzir o número de vezes que um operador toca a peça não é o argumento completo.
Imagine um suporte com uma face de montagem, dois furos de localização e um recurso lateral angular. Se a usinagem convencional precisar de múltiplas reorientações, cada configuração exigirá localização e verificação seguras. Uma rota indexada pode alcançar mais características mantendo a fixação original. Se isso ajuda depende da folga, da rigidez do acessório e do material deixado disponível para fixação.
O página de serviço de usinagem de cinco eixos fornece o contexto para esta discussão. Durante a revisão da cotação, pergunte quais recursos compartilham uma configuração e quais permanecem fora de seu alcance. Uma proposta descrita como uma configuração ainda pode precisar de uma etapa anterior de preparação da peça bruta ou de uma operação posterior para remover a seção de preensão.
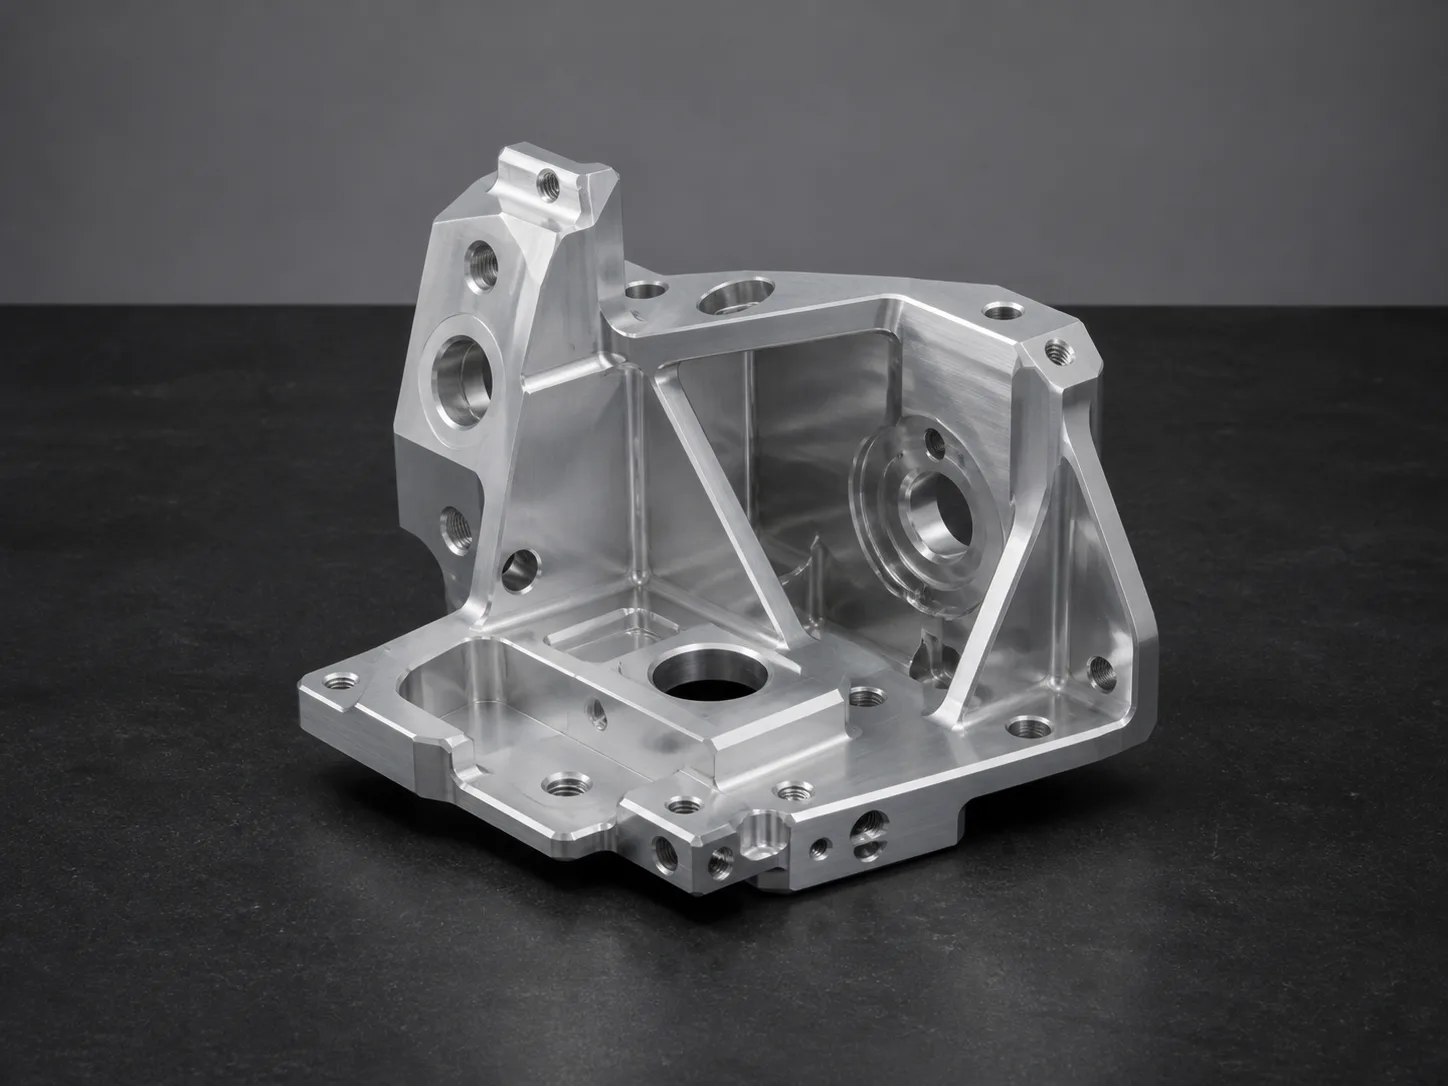
Compare rotas completas, não rótulos de máquinas
Peça a cada fornecedor para descrever a rota em um nível que exponha as diferenças de manuseio e aceitação. Uma sequência concisa é suficiente; caminhos de ferramenta proprietários e taxas internas não são necessários. Mantenha o mesmo material, revisão, acabamento, quantidade e escopo de inspeção em ambos os cenários.
| Item de comparação | Pergunta de rota convencional | Pergunta de rota indexada ou de cinco eixos |
|---|---|---|
| Preparação inicial | Como é feito o primeiro dado? | Quais tolerâncias de blank e de fixação são necessárias? |
| Acesso a recursos | Quais faces requerem reaperto? | Quais faces permanecem bloqueadas pelo aparelho? |
| Fixação de trabalho | Quantos acessórios ou conjuntos de mandíbulas são necessários? | É necessária uma estratégia de fixação ou liberação dedicada? |
| Operações de acabamento | O que acontece após o reclampeamento final? | Como a área de preensão é removida e acabada? |
| Inspeção | Como os relacionamentos entre faces são verificados? | Que evidências verificam as mesmas relações? |
Não presuma que uma máquina mais capaz produz automaticamente um processo total mais curto. Pode ser necessária preparação adicional ou programação mais envolvente. Por outro lado, não o descarte porque sua tarifa horária é maior. A comparação relevante é o custo das peças aceitas em uma rota confiável.
O acesso à ferramenta pode ser tão importante quanto a contagem de configurações
Orientar a peça de trabalho pode melhorar o acesso a um recurso e, às vezes, permitir uma ferramenta mais curta. Isso pode mudar a estratégia de corte, mas não é uma promessa de que todo bolso cheio se torne fácil. A folga do acessório, a interferência do suporte, a remoção de cavacos e a geometria restante da parede ainda precisam de revisão.
Uma abordagem em ângulo pode ajudar a alcançar um recurso lateral enquanto cria uma nova preocupação de colisão perto do grampo. Uma peça compacta pode ser difícil de segurar sem obstruir as superfícies que precisam de usinagem. Um componente alto pode exceder a folga útil quando girado, mesmo que pareça encaixar na máquina em uma orientação.
Peça ao fornecedor para identificar o limite de aproximação ou envelope de colisão. Se uma pequena alteração no projeto abrir acesso, avalie-a separadamente e peça à engenharia para aprová-la. O guia de raio de canto interno explica uma restrição de acesso comum que eixos extras não removem automaticamente: uma fresa rotativa ainda deixa a geometria determinada por sua forma e abordagem.
Programação e verificação são itens de custo real
Uma rota mais complexa pode exigir programação adicional, simulação, definição de fixação e verificação específica da máquina. Estas etapas suportam um processo utilizável; eles não devem ser tratados como gratuitos simplesmente porque o software oferece automação. O esforço inicial pode ser reutilizável em uma revisão estável, enquanto as alterações podem exigir verificações renovadas.
da Autodesk Atualização do Fusion de julho de 2026 introduziu a compensação 3+2 com direções de corte e limites de fixação. Esse comunicado ilustra como as ferramentas de planejamento estão se desenvolvendo; não estabelece uma redução universal de custos para uma determinada peça nem confirma o software instalado por um fornecedor.
Para compras, pergunte se o orçamento inclui o primeiro esforço de programação e como seria tratada uma revisão. Uma pequena alteração em um furo acessível pode ter consequências diferentes de uma alteração na geometria do bloco ou em uma superfície que controla a folga da ferramenta. A revisão do desenho, a disposição dos acessórios e o programa verificado devem permanecer vinculados.
Quantidade altera o valor do investimento em fixação
Em quantidades baixas, evitar vários equipamentos dedicados pode ser valioso. Em quantidades maiores, uma rota convencional com fixação repetida eficiente pode se tornar competitiva. Qualquer resultado depende da geometria real e do tempo economizado, portanto a quantidade deve ser avaliada com a rota e não como uma suposição de desconto separada.
Peça as quantidades que você realmente pode liberar. Se uma oferta pressupõe um lote grande, não aplique seu preço unitário a muitos lançamentos pequenos sem confirmar os custos recorrentes de configuração. Se for proposto um acessório dedicado, identifique a propriedade, a retenção, a reutilização esperada e o efeito de uma revisão.
O protótipo versus guia de produção discute o que muda quando uma peça passa para a fabricação repetida. Para a revisão de custos em cinco eixos, a chave é saber se o investimento proposto elimina o trabalho recorrente no tamanho de lote pretendido. Um acessório tecnicamente elegante ainda pode ser de baixo valor se a peça for alterada antes de ser reutilizada.
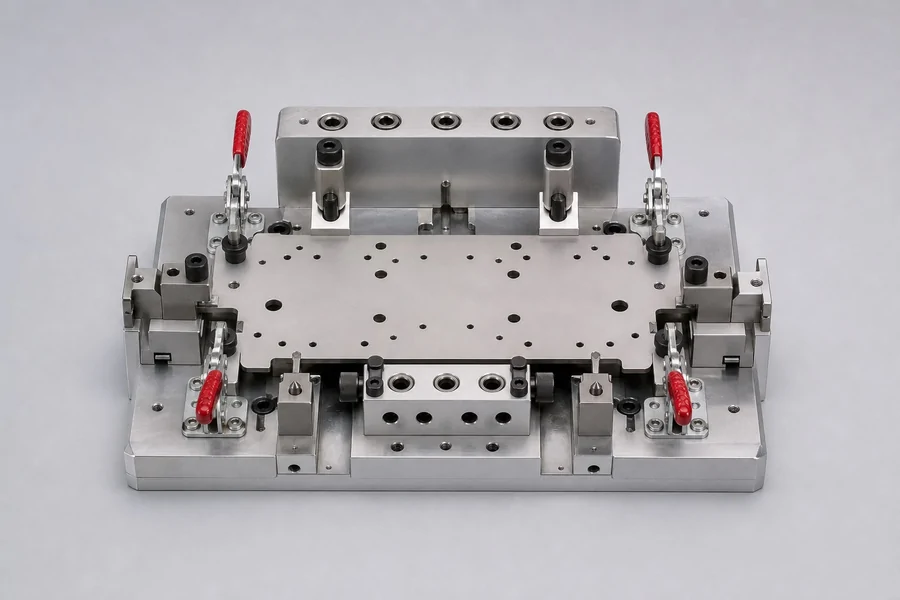
Entenda o que menos configurações não podem garantir
Manter uma peça em uma fixação pode reduzir algumas preocupações de transferência de dados, mas não elimina a deflexão da ferramenta, o movimento da peça, erros de máquina, efeitos de temperatura ou incerteza de medição. Um componente pode permanecer preso durante a usinagem e ainda assim falhar nos requisitos de acabamento.
A superfície de preensão final também pode exigir outra operação. A remoção desse material pode liberar tensão ou alterar o acesso a um dado. O acabamento e o manuseio após a usinagem podem afetar uma interface que era aceitável anteriormente. Pergunte quando a característica relevante é verificada em relação à última operação que pode alterá-la.
O guia de tolerâncias explica por que a capacidade deve estar vinculada ao recurso, material, configuração e método de medição. Não substitua um plano de inspeção obrigatório por uma especificação do eixo da máquina. O contrato de compra deve descrever a peça aceita e as evidências, enquanto o fornecedor propõe a rota que pode produzi-las.
Reconheça peças que podem não precisar de eixos extras
Placas planas simples, compartimentos acessíveis e componentes torneados simples podem ter pouco a ganhar com o movimento rotativo adicional. Se as superfícies importantes puderem ser alcançadas com ferramentas comuns e um pequeno número de configurações estáveis, uma rota convencional poderá continuar sendo a escolha econômica.
Procure uma complexidade que seja funcional e não meramente visível. Um suporte com muitos furos em uma face pode ser mais simples de produzir do que uma peça esparsa com um furo angular difícil. Um eixo torneado com um furo cruzado pequeno pode precisar de uma operação secundária, mas isso por si só não prova que uma rota completa de fresamento de cinco eixos seja apropriada.
Pergunte por um motivo sempre que o processo proposto parecer mais elaborado do que a geometria sugere. O fornecedor pode identificar um relacionamento legítimo ou um problema de acesso que não seja óbvio na renderização. Se a explicação se basear apenas numa afirmação geral de que equipamento avançado é sempre melhor, solicite uma comparação de rotas mais específica.
Estruture uma RFQ útil de duas rotas
Forneça o modelo e desenho controlados, condição do material, quantidades, acabamento, relações críticas e requisitos de inspeção. Pergunte se uma rota convencional e uma rota indexada ou simultânea são viáveis. Onde estiverem, solicite uma breve explicação sobre as operações e cobranças únicas que diferem.
Mantenha as alternativas de engenharia separadas das alternativas de processo. Alterar o ângulo do furo ou abrir um bolsão é uma alteração no desenho; escolher uma máquina diferente para fazer a mesma geometria aceita é uma escolha de rota. Compare-os separadamente para que uma aparente economia de processo não esconda uma alteração de requisito.
Antes da seleção, confirme as operações residuais, a condição de acabamento e as evidências de aceitação. Caso seja necessário um primeiro artigo para dirimir uma incerteza, defina o que ele demonstrará e quem o aprovará. Uma comparação de rotas deve terminar com menos suposições não resolvidas, e não simplesmente com uma descrição da máquina mais impressionante.
Perguntas frequentes
A usinagem de cinco eixos é sempre mais cara?
Não. Seus custos de máquina e preparação podem ser maiores, enquanto o percurso completo pode eliminar trabalho suficiente para compensá-los. O resultado depende da geometria, da quantidade, do acesso, da fixação e da inspeção, e não de um prêmio universal.
A usinagem 3+2 é o mesmo que o corte simultâneo de cinco eixos?
Não. A usinagem indexada posiciona a peça para uma operação; a usinagem simultânea muda a orientação durante o corte. Muitos componentes multifacetados podem ser avaliados para usinagem indexada sem a necessidade de contorno simultâneo durante todo o processo.
Cada parte pode ser concluída em uma configuração?
Não. Superfícies de fixação, recursos inacessíveis, preparação de massa e tratamento posterior podem exigir operações adicionais. Pergunte o que o fornecedor inclui na contagem de preparação e como a área de fixação final é concluída.
O desenho deve exigir um tipo específico de máquina?
Somente quando o projeto tiver um requisito de processo justificado. Caso contrário, defina os critérios de geometria, material, acabamento e aceitação e revise a rota proposta pelo fornecedor. Uma etiqueta de máquina por si só não estabelece conformidade.
Escolha a rota que remove trabalho significativo
Eixos extras são valiosos quando resolvem um problema específico de acesso, manuseio ou relacionamento. Para uma avaliação específica da peça, enviar HongKe CNC seus arquivos de componentes multifacetados e quantidades esperadas, identificando as interfaces e evidências de inspeção que devem ser preservadas.